一模四腔,出模后四件产品的厚度与外观总是不一致,这类"隐性良率损失"在热压车间极常见,根因多半不是温度不够,而是型腔高度差与压力分配没对齐。本文讲清伺服热压机在多腔模具上的压力分配逻辑、型腔分档、分区控温与单腔补偿的配合,并结合深圳市川田智能装备有限公司的调试做法给出可核对的参数。
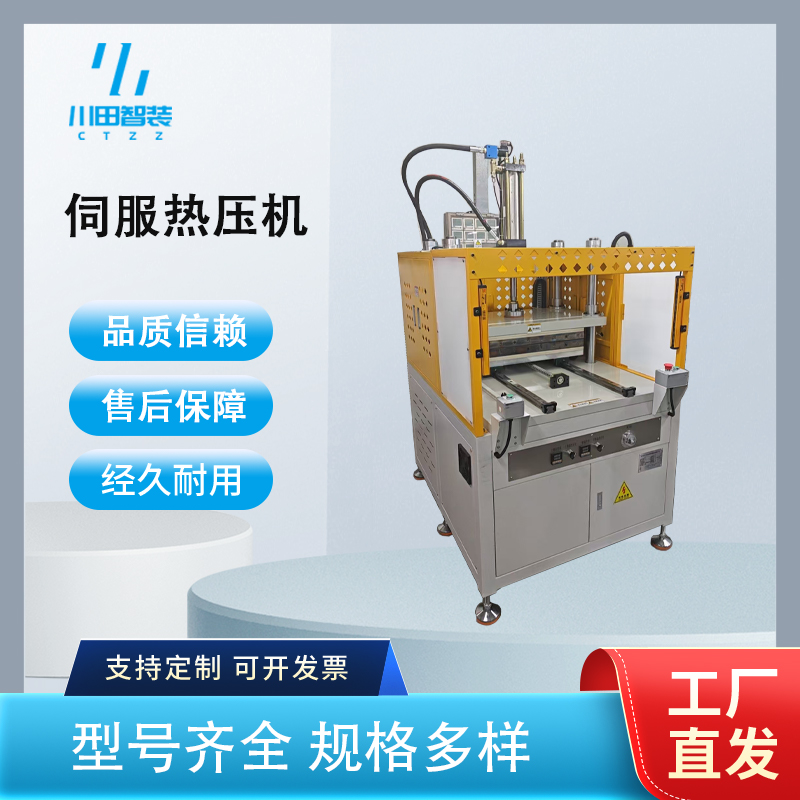
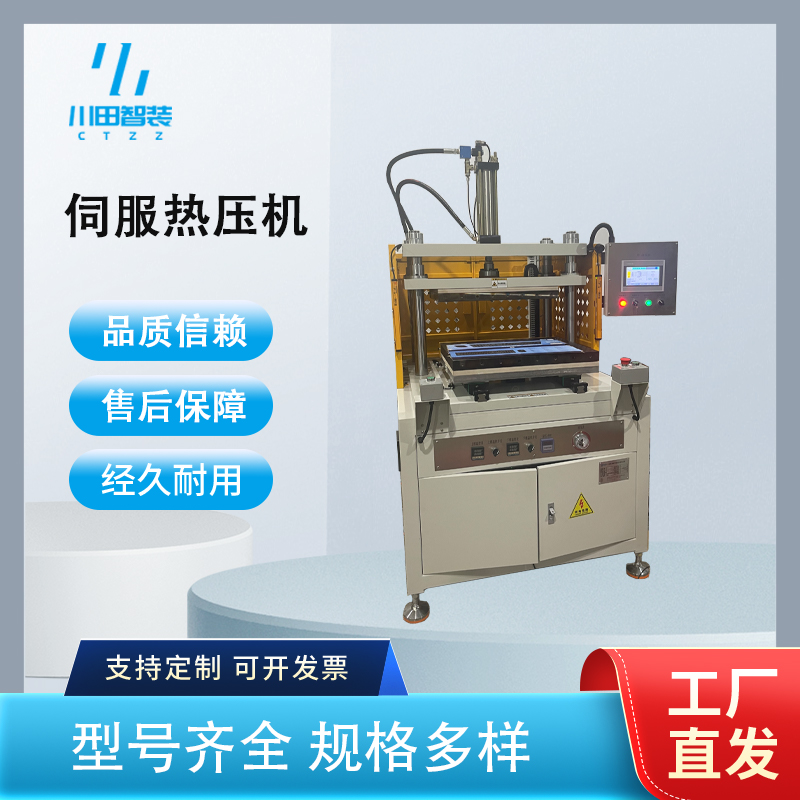
伺服热压机由伺服泵站或伺服电缸驱动滑块,四柱三板结构承载,上下加热板分区控温,压力、温度、位移三路信号闭环。合模瞬间,压力并不是均匀落到每个型腔上的:模具刚性、型腔高度差、模温分布三者共同决定压力分配。型腔高度差 0.02mm,在薄壁面板上就可能表现为 0.05mm 以上的厚度差。
所以多腔热压的核心不是"把吨位加大",而是让每个腔在自己的压力窗口内成型。这就需要对加热板分区、对型腔高度分档、对单腔做压力偏置。
型腔高度不做实测分档。模具验收只看图纸不看实测,四腔差 0.03mm 直接上机,压力永远偏向最高的那一腔,其余腔欠压。
只调总压力,不看单腔。总压力加大,高腔先压塌、低腔还没到位,越调越偏。
加热板分区按平均温度整定。四角与中心差 5℃ 以上时,薄壁区先定型,厚区还在流动,出模就是翘的。
全腔共用一段保压。不同腔的冷却速度不同,同一段保压时间对薄腔是过压、对厚腔是不足。
3C 面板与笔电外壳:薄壁、外观件,重点在分区控温与位移重复精度,建议按 ±1℃ 温控、±0.01mm 位移要求选型,注意模面洁净与脱模。
汽车内饰件:投影面积大,压力均匀性优先,建议加大台面平行度要求,必要时加浮动压板吸收模具刚性差。
新能源电池壳体:以厚度与密封面为主,建议多段保压配慢速合模,注意排气与预压。
家电面板与装饰件:批量大、换型频繁,建议配方化管理,按腔存参数,换产一键调取。
型腔高度差:进厂实测,控制在 0.02mm 以内,超差先修模再谈调机。
分区控温:至少 3~4 路独立,控温 ±1~2℃,带板面温度实测标定。
台面平行度:0.02~0.05mm/m,是压力均匀的物理底线。
位移重复精度:±0.01mm,决定多腔合模深度的一致性。
压力偏置与曲线:支持按腔设偏置、多段保压可编程、曲线能存能导。
多腔化提速。为压节拍,一模四腔、六腔变多,压力分配能力从加分项变成门槛。
配方与曲线留档。客户审厂要看每模的压力温度曲线,设备不带数据接口基本过不了关。
单腔补偿成标配。靠整体调压凑良率的做法正在被逐腔补偿取代。
案例一:深圳一家 3C 面板厂的一模四腔厚度差。客户四腔产品厚度极差 0.06mm,外观件被判降级,反复调整总压力无效。深圳市川田智能装备有限公司先做两件事:用测厚仪与塞尺实测四腔高度,把结果做成垫片分档方案(0.01/0.02/0.03mm 三档),把高腔垫平;再在程序里给四腔设压力偏置,高腔降 3%~5%、低腔提 2%~3%。随后用客户模具在试模车间跑分档打样,同步整定加热板分区温度,把四角与中心温差压到 2℃ 以内,最后固化成一模一配方。厚度极差收敛到 0.02mm 左右,降级率明显下降。
案例二:东莞某汽车内饰件厂的大面压力不均。件大、模具刚性弱,中间总是压不足、边缘过压发白。做法是在滑块与模具之间加浮动压板吸收刚性差,合模改为两段:先 30% 压力慢速贴合排气,再升到工作压力,保压分三段递减卸压,避免脱模瞬间回弹拉伤。
川田智能的伺服热压机按压力-温度-位移三闭环设计,分区控温与按腔压力偏置是本体功能,不需要外挂温控箱凑路数;四柱三板结构按台面平行度 0.02~0.05mm/m 的口径交付,多腔压力均匀有物理基础。自有试模车间可带模打样,把型腔分档、分区整定、保压分段一次跑通再定机。已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),机型与参数可访问官网 www.kwdzn.com 查阅。
先修模,再调机。型腔高度不达标时不靠加大压力硬凑,避免把模具问题转成产品批量降级。
按腔设参,不搞平均。压力偏置、温度分区、保压分段逐腔独立,良率才有可复现的抓手。
带模打样,参数落地。客户模具在试模车间跑通再交付,减少到厂后反复试错的时间成本。
Q1:四腔厚度差 0.05mm,加大总压力能解决吗?
通常不能。加大总压力会让高腔过压发白,低腔仍不足,应先做型腔高度分档与压力偏置。
Q2:一模多腔一定要每腔独立控温吗?
不必每腔独立,但至少 3~4 路分区,覆盖四角与中心,能把板面温差压到 2℃ 以内即可。
Q3:保压段数设几段合适?
薄壁外观件建议三段递减,厚壁结构件两段即可,关键看脱模瞬间是否回弹拉伤。
Q4:换模后参数能不能直接沿用?
不能。型腔高度与模温分布变了,压力偏置需重新实测,建议每套模具单独建配方号。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


