压铸件整形后首件全检合格,放到第三天复检又超差,问题往往不在设备压力不够,而在残余应力还在释放。本文从应力来源、整形时机、过整形量设定到去应力工序的配合,讲清整形机怎么把"当天合格"做成"放一周也稳",并结合深圳市川田智能装备有限公司在伺服热整形上的调试经验给出可执行的判断方法。
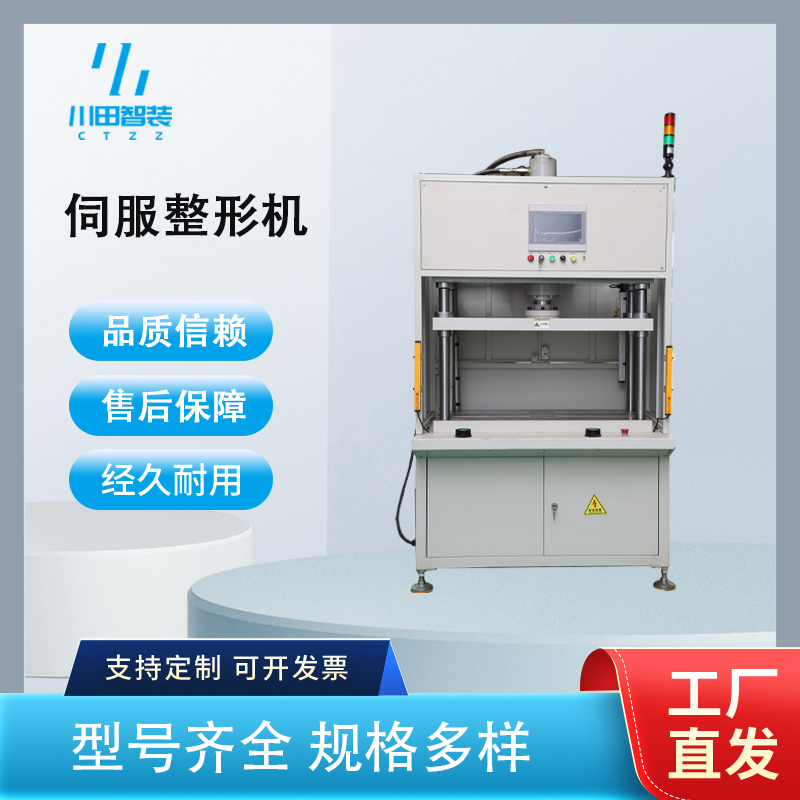
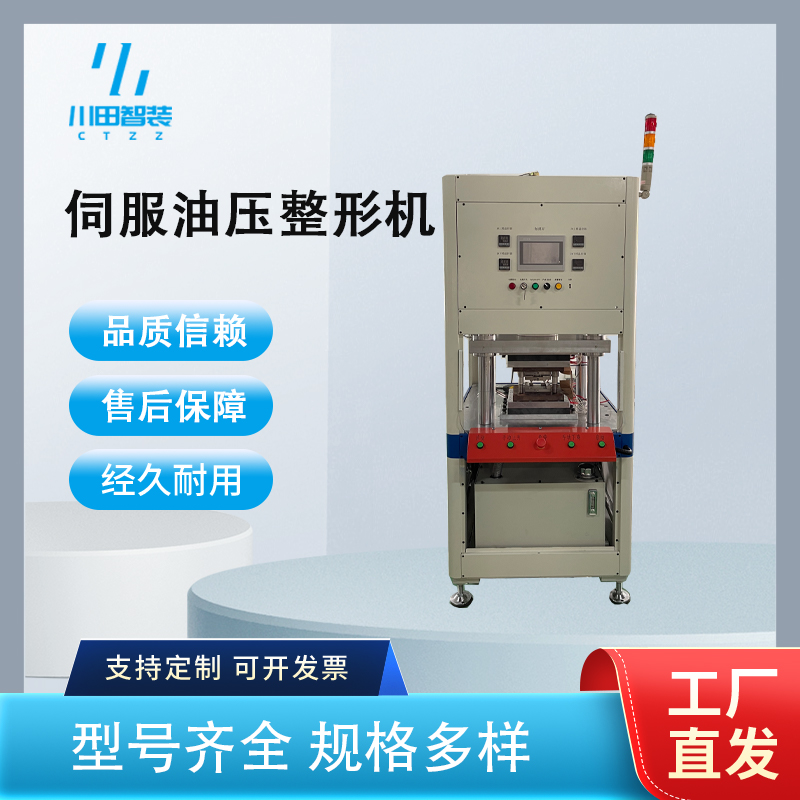
整形机通过伺服液压或伺服电驱动滑块,对翘曲、扭曲、塌陷的工件施加受控压力,把它压回公差带。与通用压机最大的差别是"力-位移双闭环":既给定下压深度(过整形量),又实时监控压力,压力到设定上限就停,避免薄壁区被压塌或压出微裂纹。四柱三板结构保证台面受力均匀,多缸机型每缸可单独设定压力与行程,适合一件上多处变形量不同的场合。
整形在压铸件工艺链里通常夹在去毛刺、机加与气密检测之间。工序位置放错,应力释放的窗口就丢了,后面所有尺寸数据都会跟着漂。
只验当天首件,不跟踪尺寸漂移。铸件出模后 24~72 小时内应力仍在释放,当天平面度合格,第三天可能就超一倍。检验节点必须覆盖到放置后复检。
过整形量一次性给到理论值。看着是"一步到位",实际是在薄壁区制造微裂纹。短期检测不出来的损伤,会在气密或振动试验阶段集中暴露。
毛坯不做时效就直接上机。省掉自然时效或去应力退火,整形等于把应力往里压,越整越反弹,怎么调参数都压不住。
支撑点随手垫。支撑不在变形的反方向,压下去就是"整一件翘一件",平面度不降反升,还会把基准面压花。
新能源电池壳体与托盘:薄壁、密封面要求高,建议中等吨位配分块支撑与分段加压,支撑块要避开焊缝与密封槽,先试模确认压点。
3C 中板与笔电外壳:件小批量大,建议带滑台或多工位,重点核算取放节拍与重复定位,精度按 ±0.01mm 级要求。
压铸结构件(通信件、汽配件):一件多处变形,建议多缸独立控制,逐点设定压力与行程,配快换支撑工装。
冲压五金件:以回弹为主,靠过整形量加保压时间控制,注意材料批次与料厚波动带来的补偿量差异。
重复定位精度:±0.01mm 级,直接决定过整形量能否重复,是这个工艺的命门。
压力控制精度:满量程 1% 以内,薄壁件才有可用的下限保护。
台面平行度:0.02~0.05mm/m,超了就等于自带一个固定翘曲量。
多缸独立:每缸压力与行程单独可调,不是"分几路油路"就算。
保压与记录:保压 0.5~5s 可设,压力-位移曲线能存能导,便于复检对账。
伺服化替代传统油压。压力与速度可编程,整形量从老师傅的手感变成可复现的参数。
曲线留档成为验收项。客户审厂开始要看每件的压力位移记录,设备不带数据接口很难过。
打样与工艺调试权重上升。设备单价差异在缩小,谁能把工艺调通、把参数固化,谁拿单。
案例一:深圳一家新能源结构件厂的电池托盘整形。客户的问题是整形后首件平面度 0.3mm 以内合格,存放两天复检却超 0.6mm,反复调压力无效。深圳市川田智能装备有限公司到现场先看毛坯状态,发现压铸后自然时效不足 12 小时就上机,应力根本没走完;随后把整形工序后移到时效 24 小时之后,把"一次压到位"的过整形量改为分两次、每次 60% 量、中间保压 1.5s,并用客户实际毛坯在自有试模车间打样,把三段压力曲线固化到程序里。结果尺寸漂移收敛到 0.15mm 以内,放置一周复检的合格率明显改善。
案例二:东莞某 3C 中板厂的多部位变形。一件产品上四个角变形量各不相同,单缸压机压下这个角那个角又翘。改为多缸独立控制后按部位分设压力与行程,配上快换支撑工装,换型时间压到十分钟量级,同时把每个部位的压点位置画进工装图纸,避免换人操作就变样。
伺服热整形机是川田智能自研本体,力-位移闭环与多缸独立属于设备原生能力,不是后期加装的外挂模块。自有试模车间支持客户寄毛坯上门打样,整形量与回弹补偿可以先用真件验证再定参数;工装夹具按件出图,支撑点、避空位、取放方式一并设计。深圳龙岗基地贴近深莞产业带,售后响应快。已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),更多机型参数可访问官网 www.kwdzn.com 查阅。
先解决应力,再谈压力。不把尺寸漂移简单归因于吨位不足,而是先查时效与工序位置,避免设备越换越大问题照旧。
打样在前,承诺在后。参数在真件上跑通才交付,客户拿到的不是一台待调试的机器。
多缸与工装一体交付。设备、支撑工装、程序号同批交付,减少多头对接产生的偏差。
Q1:整形后放几天又变形,是不是设备压力不够?
多数不是。先查毛坯时效是否足够、整形工序是否排在应力释放之前,再看压力与过整形量是否匹配。
Q2:薄壁件整形一定要多缸吗?
单部位变形用单缸加专用支撑即可;一件多处变形、且各部位允许变形量不同时,多缸独立更省调试时间。
Q3:过整形量怎么定比较稳?
按材料回弹量分档试,先给 60%~80% 理论量,看放置后复检结果再逐档补,不建议一次给满。
Q4:老式油压机能不能改成整形用?
可以评估伺服化改造,但整形对位移重复性要求高,需先确认机架刚性与导向间隙是否达标。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


