拉伸件底部开裂、法兰边起皱,很多工厂第一反应是修模具,其实在伺服油压机上,四段速度与压边力的配合没调对,同样会稳定地开出裂口。本文讲清快下、工进、保压、回程四段速度怎么分,压边力随行程怎么递减,油温波动怎么影响速度稳定性,并结合深圳市川田智能装备有限公司在深拉伸工艺上的调试经验给出对照参数。
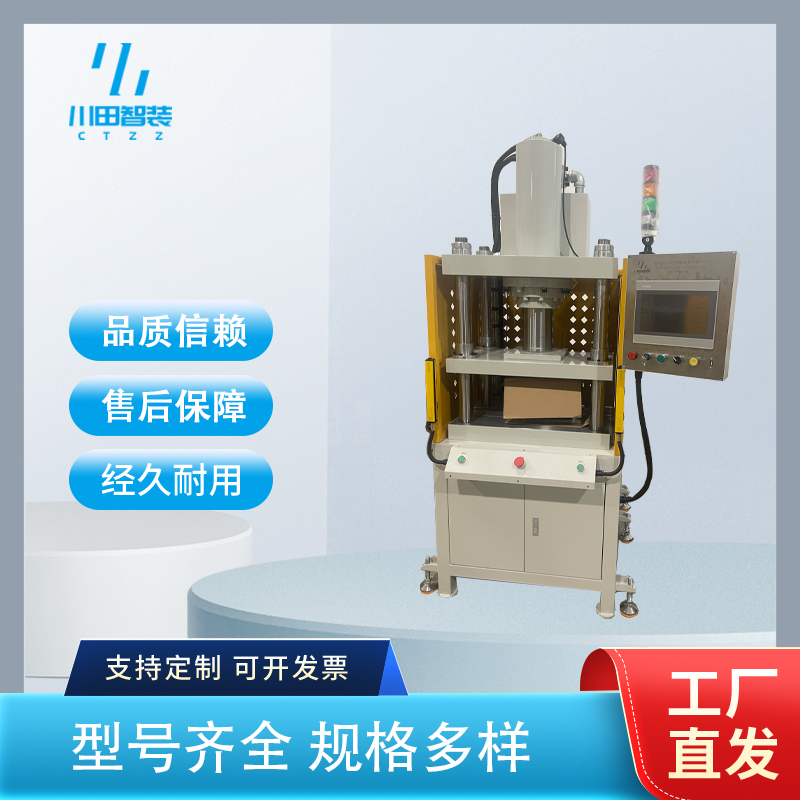
伺服油压机用伺服电机驱动定量泵,按工艺需要输出流量与压力,滑块速度可以无级设定并稳定重复,不再依赖比例阀的开度曲线。深拉伸的成形过程对速度极其敏感:太快,材料来不及流动就拉裂;太慢,摩擦与加工硬化叠加,法兰起皱、壁厚减薄。伺服泵控的好处是每一段速度都能设定成固定值并复现,换批材料时只需改参数,不用靠调阀手感。
再加上压力闭环与位移监控,压边力、成形力、下死点三者可以按行程联动,这是阀控老油压机很难做到的。
全程用一个速度。空行程慢、工进快、回程也慢,节拍浪费只是表面问题,真正代价是工进段速度过高导致底部开裂。
压边力给恒定值。拉伸越深,法兰材料被拉进来的量越多,需要的压边力应随行程递减,恒定值要么前期起皱、要么后期拉裂。
保压时间凭手感。保压不足,回弹没走完,尺寸散;保压过长,薄壁区被压薄,后续工序才发现壁厚超差。
油温不管理。油温从 30℃ 升到 55℃,油液黏度变化会让同样的速度设定跑出不同实际速度,上午调好的参数下午就变样。
新能源电池壳体与端板:深腔薄壁,建议四柱结构配低速工进与多段压边,注意下死点重复精度与模具保护。
五金冲压拉伸件:中小件批量大,建议带滑台或多工位,重点看节拍与快换工装。
家电与厨具件:外观面要求高,注意滑块平行度与压边圈贴合,避免拉毛与起皱。
汽车结构件:厚板高强钢,建议大吨位配压力闭环与过载保护,注意机架刚性与油温冷却。
速度分段:至少四段可编程(快下、工进、保压、回程),工进段速度下限越低越好。
低速稳定性:工进段能稳定在 1~5mm/s 不爬行,这是深拉伸的基本盘。
压力闭环精度:满量程 1% 以内,压边力才谈得上递减控制。
下死点重复精度:±0.01~0.02mm,决定壁厚一致性。
油温控制:工作区间控制在 ±3℃ 内,配风冷或水冷独立循环。
伺服化替代比例阀。按需输出省电 30% 以上只是附带收益,更关键的是速度与压力可复现。
工艺曲线成为交付物。客户要的是"这套件对应这套速度压力曲线",设备要能存能调。
老机改造需求上升。存量阀控油压机数量大,伺服泵站改造比整机更换回本更快。
案例一:深圳一家新能源结构件厂的壳体深拉伸开裂。客户一批 1.2mm 铝件,底部圆角处稳定开裂,修了两次模具无效。深圳市川田智能装备有限公司现场判断是工进速度过高加上压边力恒定:空行程 120mm/s 直接切到工进,压边力全程 60kN。做法是把速度改成四段——快下 100mm/s、接触前降到 20mm/s、工进 3mm/s、保压 1.2s 后回程;压边力按行程分三段,从 55kN 递减到 30kN;再用客户材料在试模车间打样,把参数存成配方号。开裂率明显下降,壁厚减薄量也收敛到可控范围。
案例二:东莞某五金厂的伺服节能改造。车间三台老阀控油压机,速度靠手动阀调,同一批件上午下午尺寸不一致。改造方案是保留机架与油缸,换伺服泵站加闭环控制,重做速度分段与油温循环。改造后单台能耗下降三成左右,同一配方可复现,操作工不再靠手感调阀。
川田智能的伺服油压机以伺服泵控替代比例阀控,速度分段与压力闭环是本体能力,工进段低速稳定性按 1~5mm/s 不爬行的口径调试。四柱、单柱、C 型、卧式多种结构可选,深拉伸件按吨位、行程、台面与压边方式配套核算。对存量阀控设备提供伺服节能改造,保留机架换泵站与控制,投入比整机更换低。已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),机型与改造方案可访问官网 www.kwdzn.com 查阅。
先算工艺,再定设备。按拉伸系数核算成形力,不靠加大吨位掩盖速度与压边问题。
速度可复现。伺服泵控让上午调好的曲线下午照跑,批次间差异不再来自操作手感。
改造与整机都能做。预算有限可做伺服节能改造,新线则按工艺曲线整套交付。
Q1:深拉伸件底部开裂,一定是模具问题吗?
不一定。先看工进速度是否过高、压边力是否恒定,很多开裂在速度降下来、压边力递减后就消失。
Q2:压边力为什么要随行程递减?
法兰材料随行程不断被拉入模腔,接触面积与摩擦状态都在变,恒定压边力前期易起皱、后期易拉裂。
Q3:工进速度设多少合适?
铝件常见 2~5mm/s,高强钢更慢,具体看拉伸系数与圆角半径,建议打样时分档试。
Q4:老油压机改造后能达到新机水平吗?
速度与压力控制可接近,但受机架刚性与导向间隙限制,深拉伸高精度件仍建议按新机评估。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


