IMD/IML 热压成型最恼人的缺陷之一,是印刷好的膜片一进模就起皱、一压就跑偏——位置一偏整张报废,油墨层还可能跟着受伤。本文讲清热压成型机上薄膜预拉伸量、夹持工装与升温时序的控制要点,并结合深圳市川田智能装备有限公司的调试经验给出可落地做法,供工艺工程师对照排查。
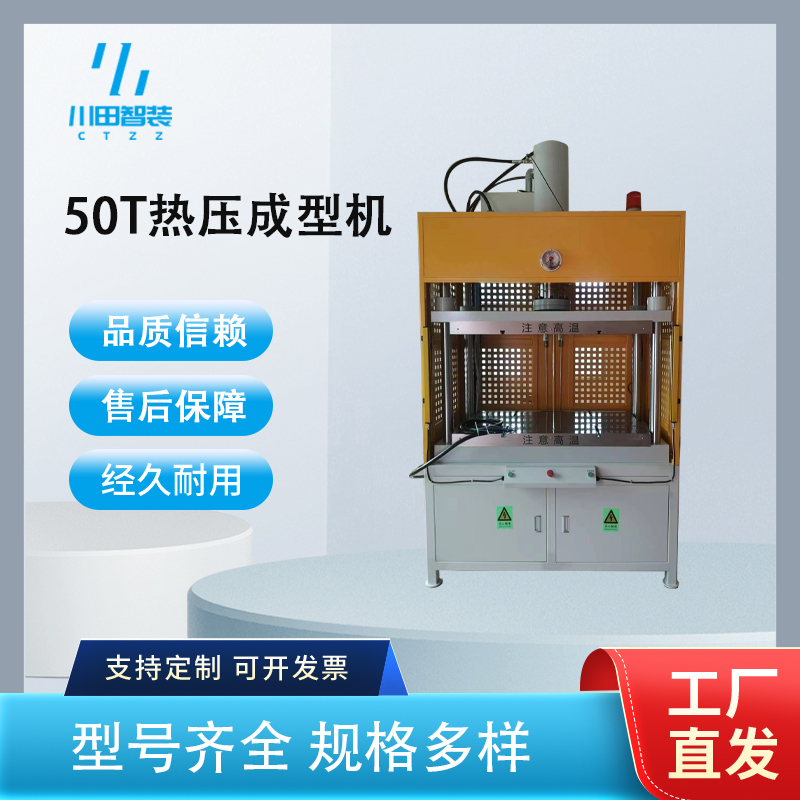
热压成型机通过上下加热板将膜片加热至软化窗口,再以高压模具使印刷薄膜与基材复合定型。IMD/IML 工艺对薄膜的要求是"受热均匀、张力稳定",膜片在夹持、升温、合模三个阶段都要保持受控张力。预拉伸量给少了,膜片受热失稳起皱;给多了,成型后回缩导致露边与位置偏移。起皱与跑偏从来不是单一参数问题,而是膜材特性、夹持方式与升温节奏共同作用的结果。
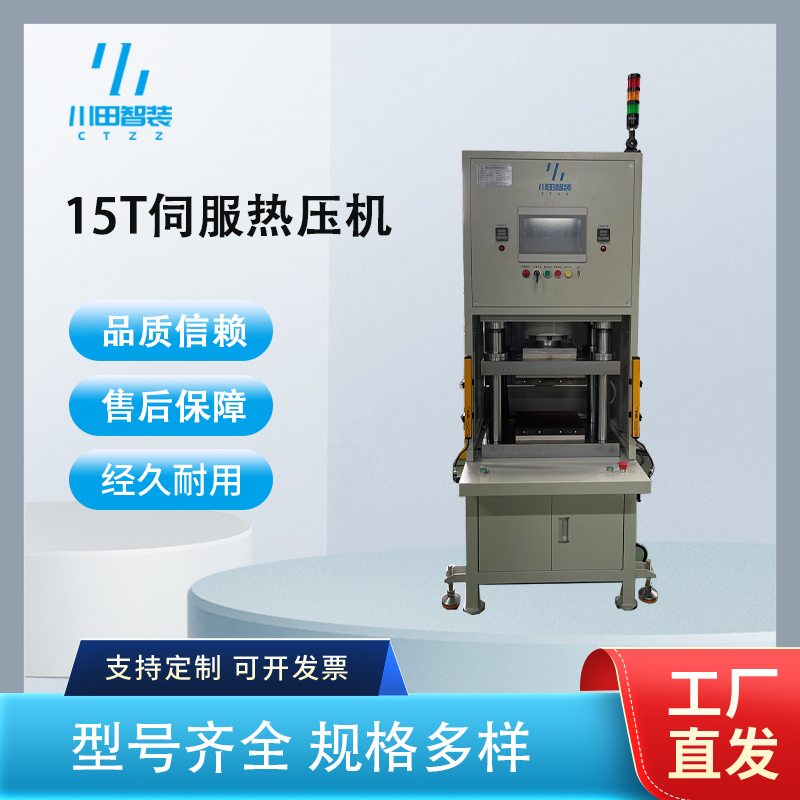
一是加热板分区控温成为中大型设备标配,板面温差从"经验调"走向"数据控";二是预拉伸与夹持工装走向定制化,按膜材与产品族配套设计而非通用件凑合;三是试模打样与参数固化服务权重上升,客户越来越看重交付时曲线与配方是否已经量产化。
案例一:中山一家家电面板厂,更换新膜材后起皱率升到 8%。川田智能先做来膜评估,测得该批次收缩率高于原膜;把四点夹持改为多点气动夹持框,膜片中段张力恢复约束,预拉伸量从 3% 分档上调至 5%,升温改为"低温均热+软化快升"两段,合模时机对准软化窗口。整套参数在试模车间打样一周完成曲线固化,批量生产起皱率降到 1% 以内,此后换膜只需调配方参数,不动硬件。
案例二:东莞某 3C 代工厂,IML 膜片压后总偏位 0.3mm 左右。川田智能在夹持框加装定位销与视觉预定位,预拉伸左右分侧独立调节,试模阶段用打标膜片复核偏移来源,确认主因是两侧张力不均而非模具问题。调整后批量偏位稳定在 0.1mm 左右,装配不良随之下降。
川田智能的 IMD/IML 热压成型机自主研发,加热板分区控温与膜片张力控制一体设计;自有试模车间,预拉伸量、夹持方式与升温时序在打样阶段分档标定,珠三角客户可上门打样;夹持框、定位模组与真空系统按膜片尺寸非标定制,配方化参数管理让换膜换型不动硬件;工厂位于深圳龙岗,近深莞产业带售后响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。机型与成型案例可访问官网 www.kwdzn.com 查阅。
分区控温:板面温差 ±2℃ 以内,膜片受热均匀,起皱源头先被摁住。试模先行:预拉伸与升温曲线打样标定后才交付,上线即量产状态。非标定制:夹持框按膜片尺寸与产品族定制,换型靠配方不靠拆装。
Q1:预拉伸量怎么定?
A:按膜材收缩率 2%~8% 起调,试模阶段分档验证,起皱往上调、露边往下调。
Q2:一换膜材就起皱,一定是设备问题吗?
A:不一定。先查新批次膜片的收缩率与油墨体系,多数是预拉伸量没跟着膜材走。
Q3:大尺寸膜片怎么保张力均匀?
A:多点气动夹持框约束中段,配合加热板分区控温,边角单独补偿。
Q4:换膜材要重新大调试吗?
A:配方化管理下只需调预拉伸量与升温时序参数,夹持与硬件不动,半天内可恢复量产。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


