真空热压做 IMD/IML 面板和复合材料层压时,气泡、银纹、局部发雾往往被归到温度或压力上,实际排查下来不少出在真空这一环:表显真空度看着到了,模腔里其实没抽干净。本文从真空回路检漏、密封条状态、抽真空与合模的时序配合、真空表校验四个方向讲清排查路径,并结合深圳市川田智能装备有限公司在伺服热压机上的调试做法给出可执行的判定方法。
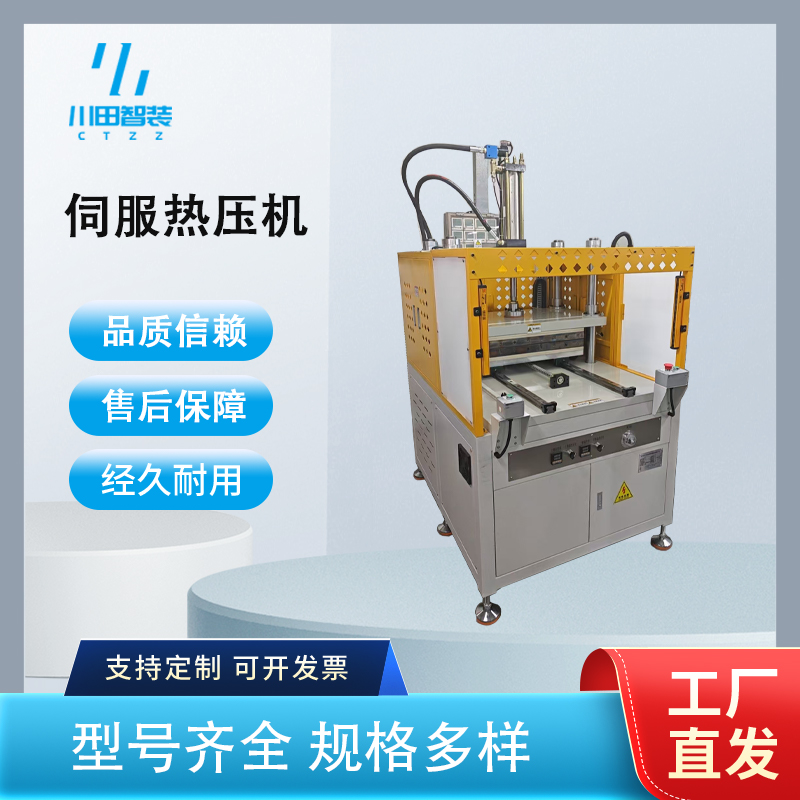
真空热压的工艺链条是"抽真空—加热—合模加压—保压—冷却定型",真空处在这条链的第一环,决定了后面所有参数能不能落到材料上。系统通常由真空泵、缓冲储气罐、电磁阀与破真空阀、模腔密封条、真空压力开关与数显表组成。泵负责把腔体从常压抽到设定值,储气罐用来吸收开合模时的压力波动,阀件负责在合模瞬间切断与泵的通路,避免加压时气体倒灌。
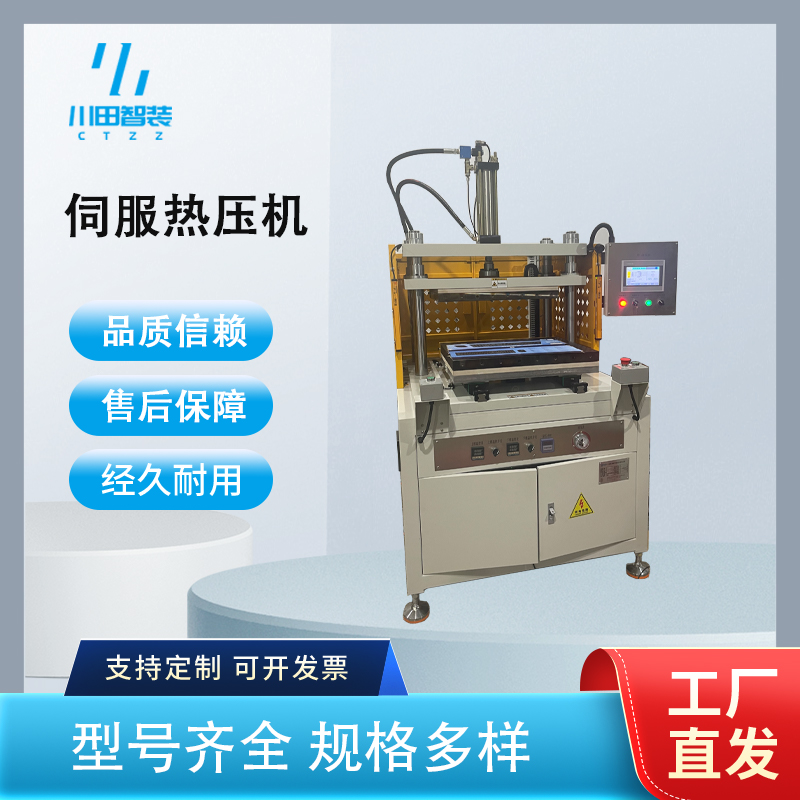
伺服热压机在这部分的优势是可编程:抽真空、加热、合模三个动作的时间点可以精确到 0.1 秒,抽到设定真空度后再触发合模,而不是靠固定延时。对 IMD 这类薄膜件,抽真空的先后顺序差半秒,膜与型腔之间是否夹气就完全不同。川田智能的机型把真空度、抽气时间、保压压力做成同一组配方参数,换产品时一起调取,避免只改温度忘了改真空。
只看表显不看模腔实际。真空表装在泵端,管路中间漏一点,表上照样显示 -0.095MPa,模腔里可能只有 -0.06MPa。表要装在尽量靠近模腔的位置,或用双表对照。
密封条压塌了还在用。硅胶条长期在 150℃ 以上工作会永久变形,压缩量从设计的 25% 掉到 10% 以下就封不住,外表看不出来,只表现为真空度上得慢、掉得快。
先合模后抽真空。合模后腔体容积被压缩,死角里的空气抽不出来,加压时全被压进材料。正确顺序是抽到设定值稳定 1~2 秒再合模。
真空表与压力开关从不校验。数显表漂 0.01MPa,操作员就按错的值判断合格与否,气泡出来了还在查温度曲线。
IMD/IML 薄膜面板:腔体小、洁净要求高,建议选无油干泵配小容积缓冲罐,抽气时间控制在 8~15 秒,重点防膜面夹气与油雾污染。
碳纤维/玻纤层压:腔体大、放气量大,建议选抽速偏大的油旋片泵或罗茨机组,配大容积储气罐,抽气时间可放到 30 秒以上,重点防层间孔隙。
新能源电池壳体复合板:件大、腔深,密封面长,建议增加密封条道数或双道密封,配真空度实时曲线记录,用于追溯。
3C 外壳小件多品种:换模频繁,建议真空接口做快插、密封条随模框整体更换,减少换型时的密封复位时间。
极限真空度:一般要求达到 -0.095MPa 以上,薄壁深腔件建议 -0.098MPa,注意这是泵端极限值,模腔实际值要单独确认。
抽气时间:从常压到设定值的时间,小腔体 8~15 秒,大腔体 30~60 秒,超时就说明泵偏小或存在泄漏。
保压真空衰减:关阀后 1 分钟内真空度下降不超过 0.002MPa,超过说明有漏点或密封条失效。
密封条压缩量:设计值 20%~30%,低于 15% 就要更换,硬度建议邵氏 50~60A,耐温等级高于工艺温度 20℃。
真空检测位置:至少一路靠近模腔,管路长度不超过 1 米,弯头越少越好,避免形成抽不到的死角。
时序精度:抽真空到位到合模的触发延时建议可设 0~5 秒,精度 0.1 秒,这是保证不夹气的关键参数。
真空从选配变成标配。过去做 IMD 才配真空,现在做电池壳体、复合板、覆膜件都要求带真空,采购时直接把真空回路写进技术协议。
真空度进入质量追溯。设备开始记录每模的真空曲线,和压力、温度一起存进数据库,出问题能回溯到具体哪一模真空没抽到位,而不是靠猜。
密封与模腔一体化设计。密封条从贴在机台上改为随模框走,换模即换密封,减少因密封老化造成的批次性不良。
案例一:深圳一家 3C 面板厂,IMD 面板边缘总有细密气泡。客户原设备真空表装在泵端,显示 -0.095MPa,判定真空正常,于是反复调温度曲线,气泡依旧集中在面板边缘与转角。川田智能到场后先用便携真空计在模腔旁加测一路,实测只有 -0.062MPa,关阀 1 分钟掉 0.008MPa,判断为模腔密封泄漏。拆检发现密封条已压塌成扁平状,转角处还有一段接缝没粘牢。处理方式是更换耐温更高的硅胶条、转角改整体模压成型、密封槽按压缩量 25% 重做;同时把检测点移到模腔侧,抽气时间从固定 10 秒改为抽到设定值后稳定 1.5 秒再合模。调整后边缘气泡基本消除。
案例二:东莞一家复合材料加工厂,层压板切面总有孔隙。客户做玻纤层压,腔体大、层间放气多,原配小泵抽气 20 秒就到表显极限,但切面仍有孔隙。川田智能按腔体容积与放气量重算抽速,换抽速更大的机组并加大缓冲罐,抽气分两段:前段快速抽到 -0.08MPa,后段慢抽到 -0.096MPa 并保持 20 秒,让层间气体有时间扩散;合模改为真空到位后延时 2 秒触发,加压分三级上升。程序里加了真空衰减自检,每 200 模自动测一次,超阈值报警提示查密封。改完后切面孔隙明显减少,异常也能提前发现。
真空热压的难点是"真空、温度、压力"三条曲线要在同一时间轴上配合,单买一台带真空接口的压机往往解决不了。川田智能做伺服热压机时把真空回路作为整机的一部分设计:泵的抽速按腔体容积与放气量核算,检测点布置在模腔侧,抽真空、加热、合模的时序在同一套程序里编程,换产品随配方一起调取。模框密封、真空管路、阀件可按客户模具配套,老设备也能加装真空模块与时序改造。公司在深圳龙岗坪地,珠三角客户可上门测漏与调试,试模车间能先打样看气泡与外观再定方案,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多机型可访问官网 www.kwdzn.com 查阅。
真空是整机设计的一部分。抽速、管径、检测点、时序统一核算,避免"机器带真空但抽不干净"。
时序可编程到 0.1 秒。抽真空到位再合模的延时可按产品设定,解决靠调温度治不好的边缘夹气。
能上门测漏,也能改老机。便携真空计加衰减测试快速定位漏点,加装真空模块即可改善。
Q1:真空表显示 -0.095MPa,为什么还有气泡?
A:表装在泵端时,管路与密封的泄漏不会反映出来。建议在模腔侧加一路检测,做关阀 1 分钟衰减测试,衰减超过 0.002MPa 就按漏点排查密封条与接头。
Q2:密封条多久换一次比较合适?
A:不按时间按状态。每季度测一次压缩量,低于原厚度 15% 就换;出现局部压扁、发硬、接缝开裂立即换。高温工况建议备一套随模框的快换件。
Q3:抽真空时间越长越好吗?
A:不是。抽到设定值后继续抽,对已排净的腔体没有增益,只增加节拍。正确做法是抽到设定值后稳定 1~2 秒,让死角气体扩散出来,再合模。
Q4:老热压机能不能只加真空模块?
A:机身刚性与温控达标的情况下可以。加装真空泵组、阀件、模腔检测与一套可编程时序控制器,就能实现抽真空到位再合模,成本远低于换整机。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


