伺服油压机用上两三年,常出现一种说不清的变化:压力、速度、下死点都没改,压出来的件同轴度却一点点变差,模具导向销开始发亮、拉毛,压头偏磨。这类问题的根源多在机身几何精度——滑块与工作台的平行度、四柱导套间隙、地基与调平。本文讲清怎么用百分表把问题量出来、怎么判断是导套磨损还是机身变形,并结合深圳市川田智能装备有限公司在伺服油压机精度复检与恢复上的做法给出判定标准。
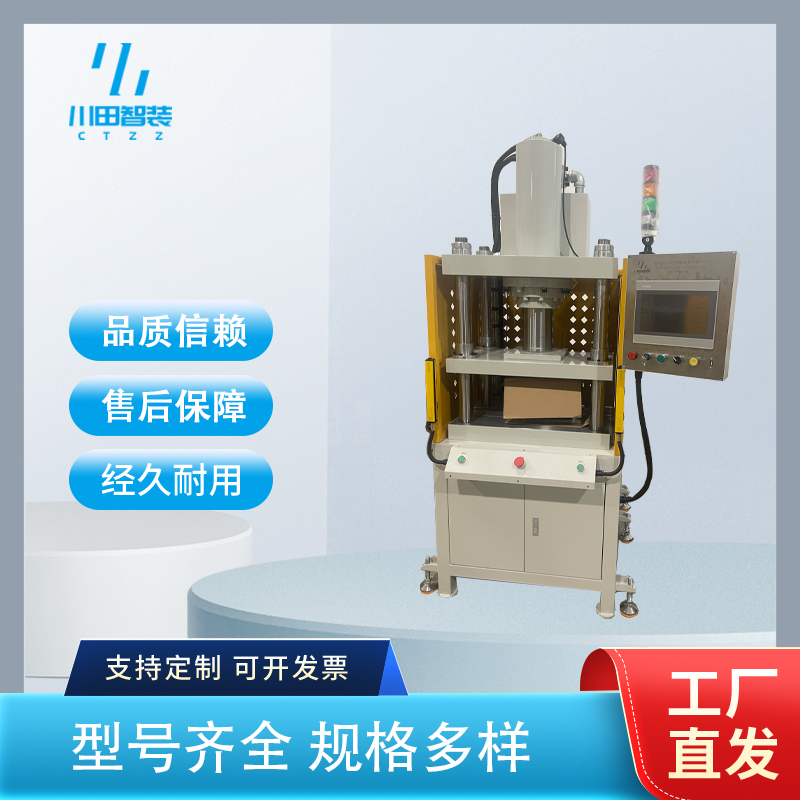
四柱伺服油压机由上下横梁、四根立柱、滑块与主缸组成,滑块沿立柱上下运动,导套是滑块与立柱之间的滑动副。理想状态下,滑块下平面与工作台面始终平行,滑块中心线与台面垂直,压头下行的力也就沿轴线传递,不会产生侧向分力。一旦平行度超差,压头会先在工件一侧接触,形成偏载,位移传感器读到的是滑块位置而不是工件真实压缩量,压力闭环再准也补不回来。
几何精度的衰减是渐进的。导套里的耐磨衬套会磨损,间隙从 0.03mm 涨到 0.10mm 后滑块就开始晃动;四柱预紧螺母松动会让上横梁轻微翘曲;设备长期放在没有二次灌浆的地面上,地脚受力不均,机身会跟着变形。这些变化每天只差几微米,等操作员发现件不合格时,往往已经偏了 0.1mm 以上。伺服油压机因为定位精度高,对几何精度的敏感度反而比普通液压机更高。
只查压力和位移,不查几何精度。压力曲线漂亮、下死点也准,但压头偏载导致的同轴度问题在曲线里看不出来,直到模具导向销拉毛才反查。
导套间隙靠加垫片凑。垫片能暂时压住晃动,但受力不均会让衬套偏磨更快,几个月后间隙回来得更大,还多了一道不可控的装配误差。
设备直接落在水泥地上。没有二次灌浆和调平垫铁,地脚螺栓受力不均,机身随地面沉降慢慢扭,平行度一年能掉 0.03mm。
换过模、撞过机就不复检。撞机后机身可能有微变形,模具换了基准也变了,不复检就打表,等于在错误的基准上继续生产。
精密压装(轴承、衬套、销轴):对同轴度最敏感,建议选四柱带导向柱精加工、导套可调的机型,平行度要求 0.03mm/m 以内,配位移传感器贴工件测量。
压制成型(粉末、橡胶、复合材料):台面大、压力高,建议关注上下横梁刚性与四柱预紧,平行度 0.05mm/m 可接受,重点是长期不变形。
整形校平:靠台面平面度保证效果,建议选工作台面经磨削加工、带 T 型槽的机型,同时要求提供台面平面度检测记录。
旧机改造与搬迁:搬迁后必须重新调平与打表,建议同时检查导套间隙,间隙超标的先换衬套再调平,否则调完也会再偏。
滑块与台面平行度:新机一般 0.05mm/m 以内,精密压装要求 0.03mm/m,测量用百分表在四角与中心五点打表。
滑块行程垂直度:0.03mm/100mm 以内,超差会导致压头下行轨迹偏移,模具单边受力。
导套配合间隙:新机 0.02~0.05mm,超过 0.10mm 建议更换衬套,间隙可用塞尺或压铅法测量。
台面平面度:0.02~0.05mm,大台面按每米折算,这是整形类工艺的直接基准。
四柱预紧力:要求厂家提供预紧方式(液压预紧或加热预紧)与复紧周期,一般 12 个月复检一次。
机身安装:必须有调平垫铁与二次灌浆,地脚水平度 0.05mm/m 以内,这是所有精度的前提。
精度从"出厂指标"变成"周期管理项"。越来越多客户把平行度、导套间隙写进年度保养清单,每 12 个月打表一次,而不是等出问题再修。
位移测量从滑块转到工件。伺服机型开始用外置位移传感器直接贴工件测量,绕开滑块与导套间隙带来的传递误差,几何精度的影响被部分抵消。
改造与复检打包采购。老设备伺服化改造时,客户会同时要求精度复检与导套更换,因为只换控制系统不修机械,精度还是上不去。
案例一:东莞一家汽车零部件厂,轴承压装同轴度从 0.03mm 漂到 0.08mm。客户设备用了四年,压力和位移参数没动,同轴度却逐月上升,模具导向销开始发亮。川田智能上门先做静态打表:百分表吸在滑块下平面、测头触工作台,四角读数差 0.12mm,中心比四角低 0.06mm,判断为滑块倾斜叠加台面中部磨损。拆检导套,衬套间隙实测 0.13mm,已超更换线。处理方式是换四组耐磨衬套并按 0.03~0.05mm 重新配间隙,滑块下平面与台面一并磨削修正,四柱预紧螺母按厂家力矩复紧,最后重新调平并二次灌浆。恢复后打表四角差 0.03mm,同轴度回到 0.03mm 以内。
案例二:深圳一家五金厂,伺服油压机搬迁后压件总是单边压伤。设备重新就位后压痕偏在一侧,压力曲线正常。川田智能先测地脚水平度,实测差 0.15mm/m,机身处于扭曲状态;进一步打表发现滑块与台面平行度 0.10mm/m,但导套间隙只有 0.05mm,说明不是磨损而是安装变形。做法是松开地脚,用调平垫铁按四点逐步找平到 0.03mm/m,二次灌浆固化 48 小时后再复紧,复测平行度回到 0.04mm/m;模具支撑面按新基准重新研磨 0.02mm 补偿。处理后压痕恢复均匀,客户把打表列入年度保养。
伺服油压机的精度问题,难在判断"是磨损、是变形、还是安装"——三者处理方式完全不同,判断错了越修越偏。川田智能做这类设备时,机身结构按长期刚性设计,四柱预紧与导套配合在装配阶段就按间隙表控制,出厂提供平行度与垂直度的打表记录;老机精度下降时先上门分项测量,区分导套磨损与机身变形,再决定换衬套、磨台面还是重新调平。设备可按吨位、台面、开口、速度曲线做非标组合,伺服节能改造与精度恢复可一起做。公司在深圳龙岗坪地,珠三角客户可到现场,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多机型与精度指标可访问官网 www.kwdzn.com 查阅。
会测量,才会修。分项打表区分磨损、变形与安装问题,避免用加垫片这类办法把问题压住又反弹。
结构按长期刚性设计。横梁刚性与四柱预紧在选型阶段留够余量,精度衰减慢,年度复检更容易守住。
改造可以打包做。伺服节能改造与导套更换、台面修磨、调平一次完成,不用二次停机。
Q1:怎么判断是导套磨损还是机身变形?
A:先测导套间隙,超过 0.10mm 就是磨损;间隙正常但平行度超差,多为机身变形或安装不平。两者都测完再决定处理顺序,先修机械再调平。
Q2:平行度多久测一次合适?
A:常规工况 12 个月一次,精密压装建议 6 个月;发生撞机、搬迁、更换大模具后必须立即复测。
Q3:加垫片调整导套间隙行不行?
A:临时应急可以,长期不行。垫片会造成受力不均,衬套偏磨更快,正确做法是更换衬套并按间隙配作。
Q4:老设备精度差了,改造还是换新?
A:看机身本体。横梁无裂纹、立柱无明显弯曲的前提下,换衬套、磨台面、重新调平加伺服改造,成本通常低于换新,精度也能恢复到接近出厂水平。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


