压铸件切边工序里最容易被误判成"设备没力"的两类问题,一是切完工件边缘塌角、平面度变差,二是废料卡在模腔里顶不出来,每几十模就要停机掏料。这两件事的根子大多不在主缸吨位,而在压料力够不够、脱料板怎么布、废料往哪走。本文按压料、脱料、排料、切序四个环节拆解成因与调整区间,并结合深圳市川田智能装备有限公司在四柱切边液压机上的实际做法给出可核对的参数。
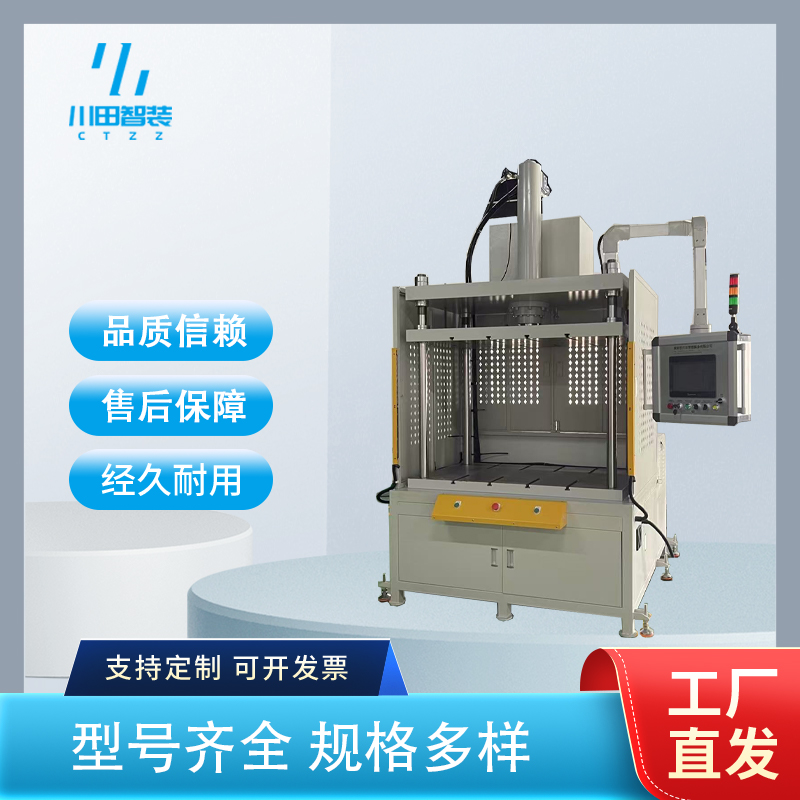
切边液压机由机身(四柱或龙门)、主缸滑块、下工作台与液压站组成,上模随滑块下行,模内刃口沿铸件外轮廓冲切料柄、水口与飞边。真正决定切口质量的往往是三块不起眼的板:压料板、脱料板和下模排料通道。压料板在刃口接触工件之前先以独立力把工件压实在下模支撑面上,让材料在受剪时处于三向受压状态,切口才不会塌、工件才不会被带起。脱料板则在滑块回程时把卡在刃口内的废料或工件顶出,顶出力与顶出行程都要和废料厚度匹配。
压料力的来源有三种:独立小液压缸、氮气弹簧、聚氨酯。小液压缸可调范围最大,压力能在触摸屏上单独设定并看到实时值;氮气弹簧力值稳定但选定后不便改。川田智能在四柱切边机上通常把压料回路做成独立可调支路,与主缸压力分开设定,方便一套模具切不同壁厚的件。
只比主缸吨位,不问压料力从哪来。报价单写着 100 吨、160 吨,实际压料靠几根弹簧,切 0.8mm 薄壁中板时工件被刃口带起 0.3mm,切口塌角肉眼可见。
压料板与脱料板做成一整块。省了结构,但刃口每修磨一次压料面就跟着抬高,修到第三次已压不到工件,只能整块换。分开做并留修磨补偿垫才行。
废料通道按最大件开。大件能落,小件在斜槽里翻个身就卡住。同一副模切两个规格时,排料口要按最小件核算,或做可换衬板。
切边顺序一刀切到底。四周同时冲切,瞬时峰值力是全周之和,机身和模具都吃不住,转角还容易撕裂。分段切、斜刃切、转角留最后,峰值能压下来三成。
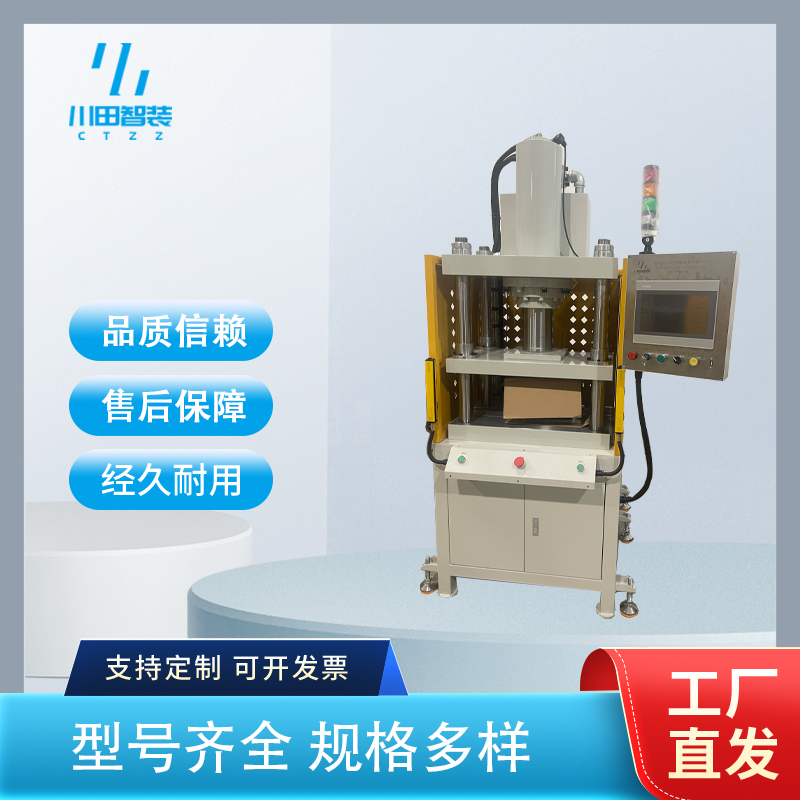
3C 中板与结构件:件薄、轮廓长,建议四柱切边机配独立压料缸,滑块下行用慢速接近加两段速度,压料力按投影面积 3~5MPa 折算,重点防带起与塌角。
新能源三电壳体:件大、壁厚不均,建议大台面四柱机配仿形支撑与多点压料,切边力核算后留 20%~30% 余量,切口翻边不超过 0.1mm。
汽车压铸件:批量大、模具重,建议带液压垫或气垫的机型,脱料行程长,配合机器人或转盘上下料,节拍按 15~25 秒设计。
五金杂件与小批量多品种:换模频繁,建议开口高度和行程留余量,压料用可调小缸,模具做快换子板,换型控制在 20 分钟内。
压料力:能在触摸屏上单独设定并显示实时值,建议 3~20 吨可调,与主缸压力互不影响。
压料面积比:压料板有效接触面积覆盖工件投影面积的 70% 以上,薄壁区加支撑柱,避免局部压塌。
脱料行程:不小于废料厚度的 2 倍,深腔件按腔深加 10~15mm,行程不足顶不出深腔废料。
切口间隙:铝压铸件取料厚的 5%~8%,镁合金与薄壁件取偏小值,间隙不均会一侧拉毛一侧塌角。
滑块下行速度:快进可到 100mm/s 以上,接触工件前切换到 5~15mm/s,速度越高切口越毛。
台面与滑块平行度:新机控制在 0.05mm/m 以内,这是切口上下一致的前提,也是判断机身是否需复检的基准。
压料力独立可调成为标配。过去压料靠弹簧凑,现在客户会明确要求压料回路独立、力值可设定可记录,因为一套模具常要切多个壁厚规格。
切边过程开始被曲线记录。伺服机型能把滑块位置、主缸压力、压料压力同步采下来形成切边力-位移曲线,用来判断刃口是否磨损、废料是否卡滞。
切边、整形、冲孔往一副模里合。三电壳体切完还要校平面度、冲安装孔,复合模一次完成可减少装夹基准漂移,但对压料分区和脱料顺序要求更高。
案例一:东莞一家 3C 中板压铸厂,切完边缘塌角、工件被带起。客户原来用 120 吨通用液压机配弹簧压料,切 0.8mm 壁厚中板时切口塌角超过 0.15mm,平面度也不稳,后工序 CNC 装夹跟着出问题。川田智能先按图纸与料厚分布核算压料力,把四根弹簧换成四个独立小缸分区供压,薄壁区加大、加强筋区适当减压;压料板与脱料板分开做,中间留 3mm 修磨补偿垫;滑块下行改为快进加两段慢速,接触前降到 8mm/s。试模车间先打 50 件验证切口再批量交付。投产后塌角控制在 0.05mm 以内,掏料停机从每班三四次降到基本没有。
案例二:深圳一家新能源结构件厂,电池托盘边框废料卡模、节拍上不去。边框件腔深、废料呈长条状,脱料行程不够,平均每 40 模停一次机。川田智能把该工位改成带液压垫的长行程脱料结构,行程按腔深加 15mm 重设,下模排料口按最小规格做可换衬板,斜槽角度从 45 度放缓到 55 度,避免长条废料翻身;切边顺序改为先两侧后两端、转角最后切,峰值力下降后机身震动也小了。压料、脱料、切边速度做成配方存进触摸屏,换规格一键调取。改完后基本不再卡料,节拍稳定在 22 秒左右。
切边工序的难点不在单机,而在"工件—模具—压料—排料"四者的匹配。川田智能做四柱切边液压机的思路是从工件图开始算,压料力、脱料行程、排料口尺寸都按实际件定,而不是拿标准机型套。设备可按吨位、台面、开口高度、脱料方式做非标组合,工装夹具与复合模可一并配套,老厂原有通用液压机也能做伺服化与压料回路改造。公司在深圳龙岗坪地,珠三角客户可到现场看件,试模车间能先打样再签量产,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多机型可访问官网 www.kwdzn.com 查阅。
从工件反推设备。压料力、脱料行程、排料口都按实际件核算,避免买回来才发现薄壁件切不了。
压料回路独立可调。分区供压加配方化参数,一套模能切多个规格,换型压在 20 分钟内。
试模车间先验证再量产。切口塌角、脱料顺畅度、节拍都能在打样阶段看到结果。
Q1:切边吨位直接按工件投影面积乘系数行不行?
A:不行。切边力取决于剪切周长、料厚与抗剪强度,投影面积只影响压料力。顺序是先算剪切力,再判断是否斜刃或分段切,最后留 20%~30% 余量定吨位。
Q2:工件切完边缘塌角,是吨位不够还是压料不够?
A:多数是压料不够。先看塌角是否集中在薄壁与悬空区,如果是,优先加支撑柱和分区压料;全周均匀塌角再查切口间隙。
Q3:废料老是卡在模腔里,加大脱料力有用吗?
A:看卡的原因。废料变形卡死,加力只会压得更紧;先查排料口尺寸、斜槽角度与脱料行程,长条废料建议改排料方向或加吹气辅助。
Q4:老液压机能不能只改压料部分,不换整机?
A:多数可以。机身刚性与平行度达标时,加装独立压料小缸、改分体式压料脱料板、把下行改成两段速度,就能解决大部分带起与塌角问题。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


