IMD 面板热压完外观没问题,过了喷涂、装配甚至整机老化测试,油墨层才沿图案边缘出现细密裂纹;有时是字符周围起雾发白,有时是视窗边缘整圈开裂。这类问题往往不是油墨不合格,而是预烘不充分、升温斜率过快、保压与卸压节奏不匹配,让薄膜与油墨在没充分软化时就承受了形变。本文讲清油墨层开裂与起雾的成因、预烘除气参数怎么定、升温斜率与卸压节奏怎么编排,并说明深圳市川田智能装备有限公司在热压成型机上的做法。
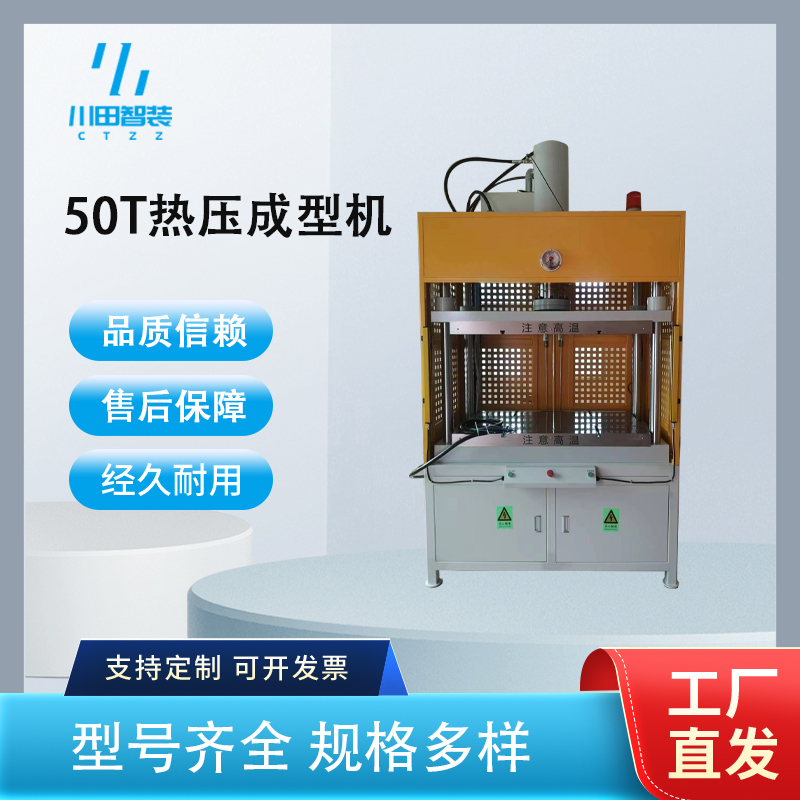
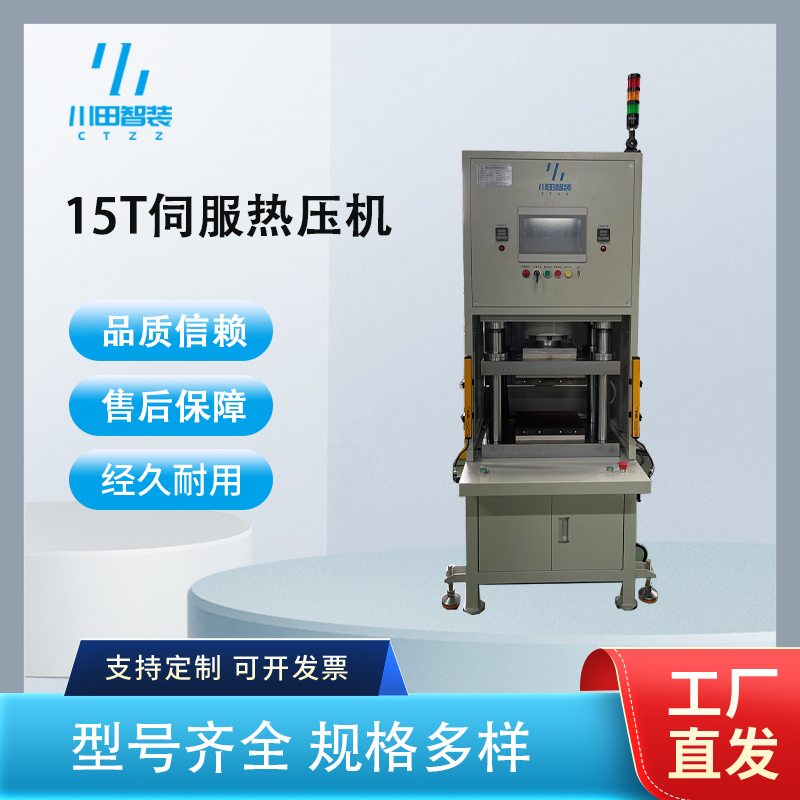
热压成型机由上下加热板、伺服驱动的压力闭环、模腔与真空系统构成。薄膜先被加热到玻璃化转变温度以上的软化窗口,再由压头压入模腔,靠真空与压力贴合型面,最后保压冷却定型。温度均匀性与位移精度是两条命脉:温度决定膜能不能软透,压力与位移决定膜贴不贴得住。
IMD 与 IML 的差别在于,前者油墨夹在膜层中间、注塑后成为制品表面的一部分,后者是整个标签贴合在表面。无论哪种,油墨层都比 PC 或 PET 基材脆得多:基材热压时可被拉长 30%~80%,油墨层却只能承受很小的延伸。所以 IMD 热压的关键,是让基材在软化状态下完成形变,同时不给油墨层制造额外的应力集中。
坑一:不预烘直接进模。薄膜与油墨里残留的溶剂与水分在快速升温时来不及逸出,被封在膜层之间,脱模后表现为起雾、白点或层间剥离。
坑二:升温一味求快。加热板上得快,膜表面先软、芯层还硬,压头一压,表面被拉伸而芯层抗拒,应力全堆在油墨界面,裂纹由此而来。
坑三:保压不足靠延长时间补。保压压力不够时膜与型面间有微小间隙,延长保压只会让间隙处持续受冷变硬,贴合更差还拖长节拍。
坑四:卸压一次到位。高压瞬间归零,软化的膜带着弹性回复力回弹,油墨层被反向拉扯,微裂纹此时形成,外观却要过几小时才看得出。
家电面板(冰箱、洗衣机、空调):大幅面、浅拉伸、图案精细;建议选大台面四柱式机型,加热板分区控温;板面温差要控在 ±2℃ 内,大幅面最容易出边角温差。
汽车内饰件(仪表盘饰条、中控面板):深拉伸、曲面复杂、耐候要求高;建议选带真空系统与多段压力曲线的机型;深拉伸区的膜厚减薄率要先用试模验证。
3C 外壳与视窗:小尺寸、高精度、视窗区不容许雾点;建议选位移重复精度 ±0.01mm 的高精度机型;视窗区往往无油墨,模腔光洁度要求极高。
电池壳体与盖板:薄壁、多层复合、密封要求高;建议选带预压排气段与慢速卸压的机型;预压段压力要低,避免把层间空气压实成气泡。
加热板板面温差:≤±2℃,做精细图案件建议 ≤±1.5℃。
升温斜率可编程性:支持 2~4 段不同斜率,才能做出慢起、快升、保温的除气曲线。
温度控制精度:±1℃,控温滞后小,否则斜率编程形同虚设。
保压段数与压力分辨率:支持 3 段以上保压,压力分辨率满量程 0.5% 以内。
位移重复定位精度:±0.01mm,深度拉伸件的贴合深度靠它保证。
真空度:≤-90kPa 且抽气速率可调,抽太快会把膜吸变形,抽太慢排气不全。
第一,从"温度到了就压"转向曲线编程。越来越多企业把升温斜率、保温时间、保压压力编成完整曲线,按膜材与图案分别存成程序,不再靠一个设定温度通吃。
第二,卸压节奏被单独管理。分段卸压从可选配置变成标准配置,视窗类与深拉伸件的卸压斜率直接影响裂纹率。
第三,预烘工序前置到产线内。部分工厂把预烘做进热压机升温前段,用低温保温段替代独立烘箱,省工序又减少搬运污染。深圳市川田智能装备有限公司的热压成型机支持在曲线前段设 60~80℃ 低温除气段。
案例一:家电面板厂的油墨开裂。痛点是冰箱控制面板深色底纹区在热压后 24 小时内沿图案边缘开裂,早期抽检看不出来,装到整机老化后才暴露。川田智能先取 20 片膜切片观察,确认裂纹起于油墨层与基材界面、集中在拉伸量最大的圆角区,随后调整工艺:升温曲线改三段——60℃ 保温 40s 预烘除气,再以 3℃/s 升到 145℃ 保温 30s 让膜芯软透;压头分两段速度,接触后降到 2mm/s;保压分三段按 40%、70%、100% 梯度加压,每段 1.5s;卸压分两段,先降到 30% 停留 2s 再归零。同时把上下板温差从 6℃ 压到 2℃ 以内,下板加隔热板减少热损失。改造后圆角区裂纹基本消失,返工率下降约八成,单件节拍虽增加 40s,但省掉独立烘箱的搬运与等待,综合节拍未变慢。
案例二:3C 视窗件的雾点问题。痛点是透明视窗边缘一圈起雾,透光率检测不达标,比例约 5%。川田智能判断是模腔排气不畅:视窗区面积大、型面平,贴合时空气无处可去,被压在膜与型面间形成微小气袋,高温下油墨挥发物在气袋里凝成雾。办法是把抽真空改为分阶段——合模前预抽到 -60kPa,压头接触后 0.5s 内抽到 -90kPa,并延长 0.8s 预压停留让空气有路径逸出;模具上在视窗对角补两道 0.3mm 深排气槽;保压末段压力由 100% 降到 85%,减少过压导致的膜面微皱。改完后雾点比例降到 1% 以内,透光率检测稳定通过。
IMD 热压的难点不在压,而在温度与压力的时序编排,这正是设备编程能力的考验。川田智能技术源自日系精密装备,热压成型机加热板分区控温,板面温差可控制在较小范围;升温、保压、卸压均可分段编程,压力—温度—位移三闭环联动,位移重复定位精度可达 ±0.01mm;台面尺寸、吨位、真空系统、自动上下料均可按产品定制。自有试模车间,可带真实膜材与油墨打样,把裂纹与雾点在量产前解决掉。据官网公开信息,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多机型与曲线模板可访问官网 www.kwdzn.com 查阅。
曲线编程颗粒度细。升温斜率、保压梯度、卸压节奏都能分段设定,把除气、软化、贴合、定型拆开管理。
板面温差控制得住。分区控温加标定,大幅面面板的边角温差能压到可接受范围。
能带膜打样。自有试模车间支持真实膜材与油墨试压,不必拿量产线当试验场。
Q1:油墨开裂到底是设备问题还是油墨问题?
A:先做切片。裂纹沿油墨与基材界面走,多为热压应力所致;油墨内部均匀碎裂,才考虑固化不足或配方问题。多数现场案例属于前者。
Q2:预烘段会不会拖慢节拍?
A:单看热压工序慢 30~60s,但若原本有独立烘箱与搬运,合并进曲线后综合节拍往往持平甚至更快,还少一次搬运污染。
Q3:卸压分段要分几段?
A:视窗类与深拉伸件建议两段,先降到 20%~30% 停留 1~2s 再归零;浅拉伸大幅面件一段慢速卸压也可,但卸压时间不低于 1s。
Q4:不同的膜材需要重新编程吗?
A:需要。PC、PET、PMMA 的软化窗口差异明显,同一套曲线不能通用。建议每种膜材存一套程序,切换时直接调取,不要手工改温度。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


