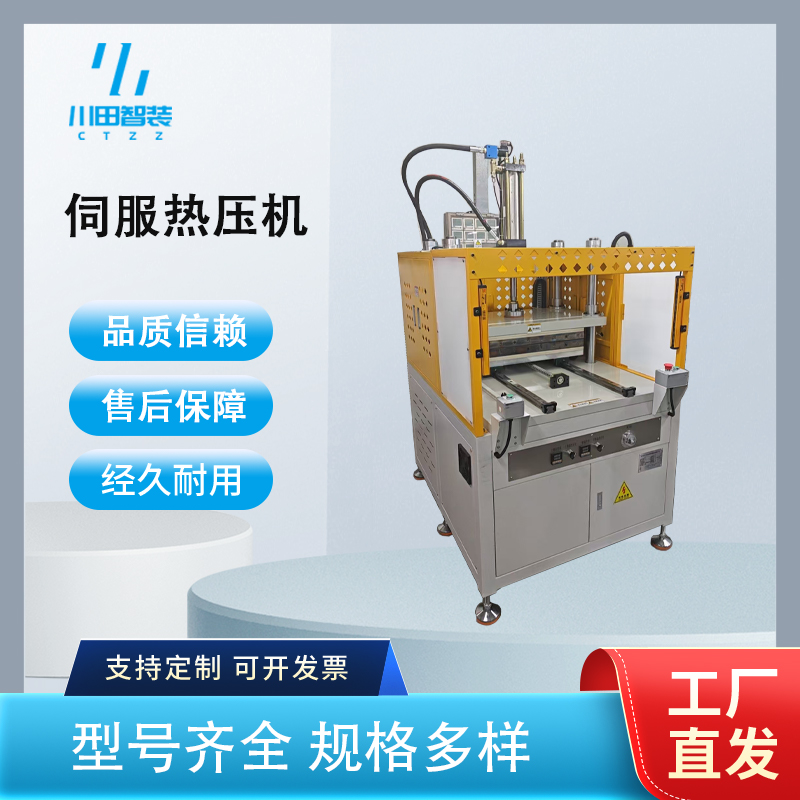
伺服热压机开机一小时模温还没到位、换模后升温更慢、电表跑得快却压不出合格件——这类问题大多不是温控表没调好,而是加热功率配小了、隔热板选错了、升温时间没算进节拍。本文面向设备与工艺工程师,讲清加热功率怎么核算、隔热板怎么选、升温时间怎么压缩,并结合深圳市川田智能装备有限公司在伺服热压机热系统配置上的做法给出建议。
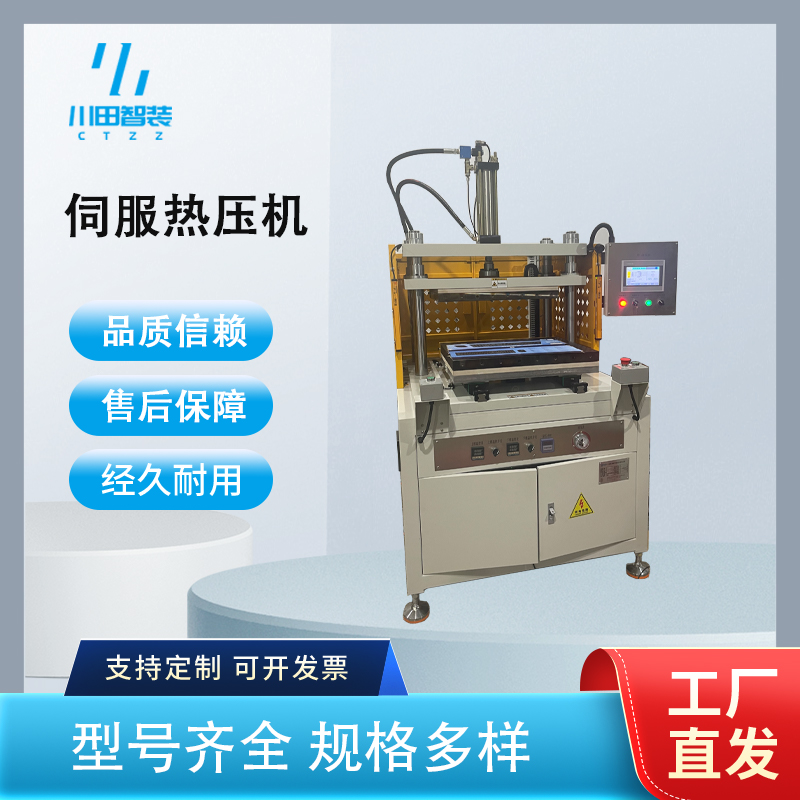
伺服热压机的加热板通常内嵌电加热管或走导热油道,板内按区域布置测温点,由分区 PID 独立控温;加热板与机架之间垫隔热板,减少热量向上下横梁传导。整套热系统的能量账很简单:加热元件输入功率,一部分用于把加热板、模具和工件从室温升到工艺温度,一部分在升温与保温过程中持续散失到空气与机架。功率配置看的是"最大吸热速率+最大散热损失",隔热配置看的是"允许的散热损失上限"。两者不匹配时,表现就是升温慢、模温不稳、外圈低内圈高,靠调 PID 补不回来——PID 只能把温度稳在能到的水平,不能凭空造出热量。
1. 按台面面积拍功率。常见说法是"每平方米配多少千瓦",但同样的台面,压薄板 3C 件和压厚壁复合材料件,模具重量可能差三倍。模具本身就是一个大热容,模具升温吸热往往占总量一半以上。只按台面配功率,压重模必然升温慢,开机等一小时成常态。
2. 隔热板随便垫一块。用薄铁板、旧石棉板甚至直接让加热板贴着横梁,热量大量往机架跑:机架发烫、油温升高、加热板边缘温度被拉低,同时电耗上去了。正确做法是按导热系数与承压强度选专用隔热材料,厚度按热流密度核算,并把隔热板做成可更换件。
3. 升温时间不算进节拍。报价与产能测算时按"压一件多少秒"算,忽略每天开机升温、换模升温、午休保温恢复的时间。一台机每天开机升温 40 分钟,一个月就是十几个小时的有效产能,多品种小批量车间更明显。
4. 加热管布置不均、分区划分不合理。加热管按等间距铺满,但模具的实际受热面是中间大、四角散热快,结果板面中心偏高、四角偏低。分区的意义就是让四角独立补偿,如果只分两区,四角永远追不上。
3C 薄板件(手机中板、笔电外壳):特征是模具相对轻、工艺温度 180~260℃、节拍敏感。建议加热板做薄型低热容设计,加热管密排、分区不少于四区,升温速率按 5~8℃/min 控制,避免热冲击导致板面变形。注意点:薄板件对板面温差极敏感,购机时要求提供空载与带模两种状态下的多点实测温度。
汽车内饰与 IMD/IML 面板:特征是大台面、模具重、温度 200~280℃ 且要求长时间稳定。建议按模具重量单独核算功率,预留 30% 功率余量,隔热板加厚并做机架隔热处理。注意点:这类件常在保温状态下等料,待机保温功率要单独评估,否则电费很难看。
复合材料与电池壳体:特征是厚件、长时间高温保压、模具热容大。建议配置大功率加热板加快冷通道,升温与冷却都要能编程控制。注意点:温度上限要留余量,长期在额定上限运行会加速加热管与隔热材料老化。
打样与小批量试制:特征是换模频繁、每次模具不同。建议把常用模具的升温参数做成配方,配快速升温模式,并记录每种模具的实测升温时间。注意点:快升模式不能常用在厚模上,热应力会让加热板焊缝开裂。
加热功率与功率密度:按"模具与工件吸热+散热损失"核算后留 25%~30% 余量,功率密度常规 3~6W/cm²,快升温机型可到 8W/cm²,需与加热管寿命一起权衡。
升温速率:空载 6~10℃/min、带模 3~6℃/min 属于常规水平,低于 2℃/min 说明功率或隔热配置偏弱。
板面温差:分区控温下应 ≤±3℃,四角与中心分别实测;温差是隔热结构与分区划分的直接结果,比温控表精度更能说明问题。
隔热板导热系数与厚度:常用隔热材料导热系数 0.1~0.2W/(m·K),厚度按热流密度取 8~20mm,承压强度要覆盖压机公称吨位下的面压。
待机保温功耗:要求厂商给出保温状态实测功率,一般应低于额定功率的 20%~30%,超过说明隔热设计不到位。
加热管更换方式:优先选单支可抽换结构,一支烧断不用拆整块加热板,停机时间从一天降到两小时级。
从"能加热"到"能算能耗"。越来越多客户要求设备显示实时功率、班次电耗与单件能耗,热系统设计开始按能耗指标倒推功率与隔热配置。
分区越来越细。四区、六区甚至九区独立控温成为中高端机型标配,配合模具分区测温,把板面温差压到 ±2℃ 级。
快换与保温并重。多品种车间要求换模后 20 分钟内恢复工艺温度,热板做快换接口、保温罩、模具预热台成为配套选项。
案例一:东莞一家汽车内饰件厂的升温困局。客户伺服热压机台面 800×600mm,加热功率按每平方米常规值配,压 1.2 吨重的内饰模具时从室温升到 240℃ 要 95 分钟,早班前两小时基本在等温。川田智能先做能量核算:模具吸热约占总需求 55%,机架散热损失约占 25%,原配置余量不足 10%。改造动作是把加热功率上调一档、加热管改为密排并增至六区独立控温,加热板下加装 15mm 专用隔热板并把隔热板延伸到模具外沿,同时给机架加隔热罩。改造后带模升温时间压到 45 分钟以内,四角与中心温差从 11℃ 收到 4℃ 左右,班前等待明显缩短。
案例二:深圳一家 3C 结构件厂的模温漂移。客户反映上午压得好、下午批量超差,实测发现加热板边缘温度随车间温度下降而走低,原因是隔热板太薄、侧面无保温。川田智能按该机台热流密度重算隔热厚度,改为 12mm 复合隔热结构并在加热板四周加保温条,同时把边缘两区改为独立 PID 并按实测补偿。调整后板面温差稳定在 ±3℃ 内,下午的尺寸超差投诉消失,客户把该机型的热系统配置表存进了设备档案,也从官网 www.kwdzn.com 调出参数页做了对照。
伺服热压机的热系统是"功率—隔热—分区"三件事的组合,配错了后期很难补。深圳市川田智能装备有限公司的伺服热压机为自主研发,加热板分区布置、加热元件选型、隔热结构与功率配置按模具重量与工艺节拍逐台核算,不是套用固定模板;出厂提供空载与带模两种状态的板面多点温度实测记录,作为验收依据。针对本主题还能做老机改造:原有压机保留机架与液压系统,替换加热板与控温回路、加装隔热结构,把升温时间与板面温差同时压下来。据官网公开信息,川田智能已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,热压工艺的验收口径熟悉。
按模具算功率,不按台面拍。每台机按实际模具重量与节拍核算加热功率,带重模也能在合理时间内升到工艺温度。
分区与隔热一起做。加热分区与隔热结构同步设计,板面温差 ≤±3℃ 有实测数据支撑,不靠调参数遮掩。
可改造、可复制。老机热系统能单独升级,新线可直接复制已验证的配置,扩产不用重新试错。
Q1:加热功率配大一点是不是更保险?
A:适度余量是必要的(25%~30%),但功率过大带来三个副作用:加热管表面温度高、寿命短;升温速率过快造成板面热变形;控温超调难以收敛。按核算值配比拍大更可靠。
Q2:为什么四角温度总是比中心低?
A:四角是散热边界,既有侧向对流也有向机架传导,热量损失大于中心。解决靠三件事:四角独立分区、加热管在四角加密、侧面加保温。只改温控参数无效。
Q3:隔热板多久需要更换?
A:按使用强度定,常规 2~3 年检查一次。判断依据是机架温度与保温功率:机架明显发烫、保温功率比初期上升 20% 以上,就该查隔热板是否吸潮、压溃或开裂。
Q4:升温时间能压到多短?
A:取决于模具热容与允许的热应力。常规带模升温 30~60 分钟;配模具预热台可把机上升温时间再砍一半,但要多一台设备和一副预热工装,适合换模频繁的车间。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


