伺服油压机压坏模具,十次里有八次不是操作工失误,而是下死点没定准、模具保护压力设成了摆设、过载监控形同虚设。一套模具的代价往往顶得上半台设备,这类损失完全可以用参数挡住。本文面向设备与工艺工程师,讲清下死点怎么定、模具保护怎么设、过载监控怎么接,并结合深圳市川田智能装备有限公司在伺服油压机保护参数配置上的做法给出建议。
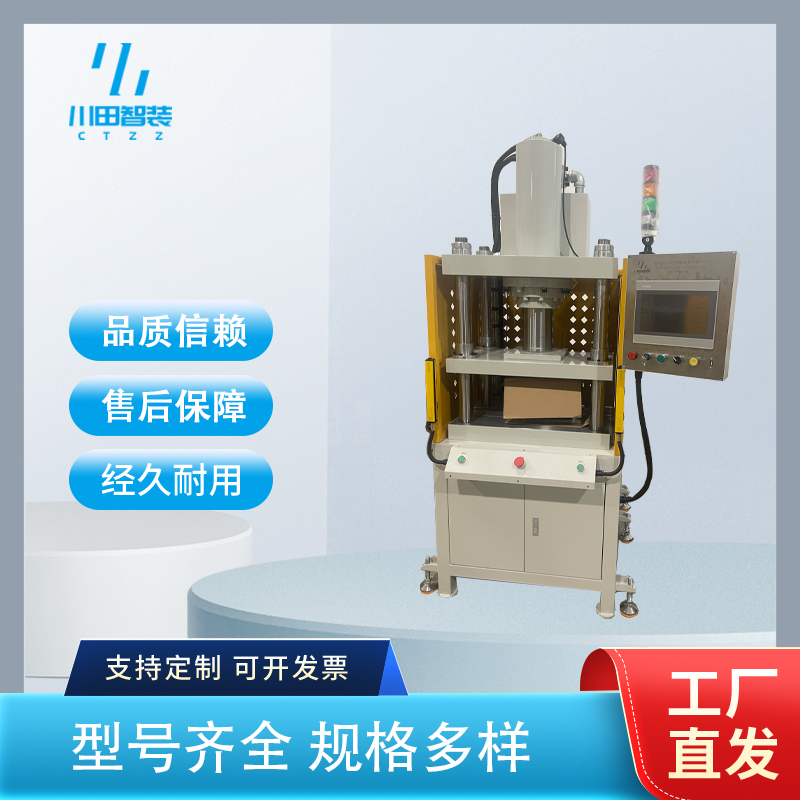
伺服油压机以伺服泵控系统驱动主油缸,压力与速度都能按程序分段控制,这给模具保护提供了三个可编程的抓手。第一是位置:滑块下行到设定下死点就停止或转为保压,下死点由位移传感器反馈,可以精确到 0.01mm 级,不必依赖机械死挡。第二是压力:程序中为每段设定压力上限,一旦实测压力在未到位的行程内异常升高,说明遇到了硬物、双料或模具错位,系统立即停止并卸压。第三是时间:保压超时、建压超时都作为异常判据,防止憋压损伤油缸与模具。三者组合起来,才是一套完整的保护逻辑。很多现场只做了压力保护,位置保护没设或设得偏松,结果薄件压塌、模具压出印痕这类"力不大但位置过"的事故照样发生。理解三重约束的分工,是把保护参数设对的前提。
1. 下死点靠机械死挡硬顶。老式做法是把机械限位调到刚好闭合,靠死挡承受余压。滑块与死挡是刚性碰撞,吨位越大冲击越狠,模具分型面被反复锤击,久了就塌角、压陷。伺服机型应把机械限位留 2~5mm 余量作后备,工作下死点交给位置闭环。
2. 模具保护压力直接设成额定吨位。有人图省事把保护值拉到公称压力,等于取消保护。合理设定是按该模具工艺峰值力的 1.1~1.2 倍,超过即判异常。峰值力要实测,不能照工艺卡估算。
3. 只设压力不设位置窗口。压力保护对"薄料压塌""模具未完全闭合就加压"这类事故不敏感,因为力值可能远低于上限。位置窗口能挡住:滑块在该到的位置没到、或超了不该超的位置,都报警。
4. 换模不重设参数。同一台机做不同模具,闭合高度、工艺力、保压时间全不一样。参数不随模具切换,等于拿上一套模具的保护值保护这一套,不是过松就是频繁误报,最后操作工干脆把保护关了。
压装类(轴承、衬套、销轴压入):特征是位置到达为主、力值为辅。建议以位置为终止条件,下死点按压装深度设定,压力上限按理论压装力的 1.3 倍设,配力—位移曲线包络做件级判定。注意点:压装工装要有导向,压头偏斜会让位置到了但力值异常,两个条件都要看。
成型与整形类(压铸件矫正、薄板成型):特征是压力与位置都要控。建议"位置优先、压力限幅":滑块到设定位置即转保压,保压期间压力不允许超过设定上限,超限立即卸压。注意点:这类工艺最容易在模具里有残留件时压伤,要配吹气或到位检测。
切边与冲切类:特征是瞬时冲击力大、有料饼与废料。建议下死点设在切穿后 0.5~1mm,避免刃口直接撞砧板;卸料与顶料行程单独设定,防止废料未落就二次下行。注意点:切边模的保护重点是"废料检测",不是压力上限。
试模与打样:特征是模具状态未知、参数在摸索。建议用低速、低压、小行程的试模模式,下死点先留 3~5mm 余量逐次逼近,每次记录力值变化。注意点:试模阶段绝不能关保护,这是最容易压坏新模的环节。
下死点重复精度:伺服油压机应达到 ±0.01mm 级,且位移反馈用磁栅或光栅全闭环,不用电机编码器推算。
压力控制分辨率:不低于满量程 1/1000,小吨位工艺段能细调,保护值才有意义。
保护响应时间:从检测到超限到卸压完成,建议 ≤50ms,响应慢的机型在高速下行段基本挡不住事故。
位置窗口可编程段数:至少 5 段,快下、慢下、工进、保压、回程分别设定,段与段之间的位置与压力都能独立限制。
机械限位余量:机械死挡与工作下死点之间留 2~5mm,作为位置传感器失效时的最后一道防线。
参数配方数量:按模具套数配置,建议不少于 100 套并支持按模具编号调取,换模时不会漏设。
电子下死点替代机械死挡。位置闭环精度上来后,下死点由程序设定,换模只改数字不动机械,调机时间从半小时压到几分钟,也避免了死挡撞击损伤。
保护逻辑从"限力"走向"限曲线"。不只是压力上限,而是整条力—位移曲线落在包络窗口内才放行,缺件、双料、压偏、模具磨损都能识别。
模具寿命进入台账管理。每次成型的峰值力、下死点实际位置都存档,累计次数与力值趋势一起判断模具状态,从"坏了再修"变成"按数据保养"。
案例一:惠州一家压铸件厂的整形模压塌。客户伺服油压机做薄壁压铸件整形,操作工为提节拍把机械限位顶到闭合位,结果模具分型面三个月就压出凹坑,修模两次。川田智能到场后重设方案:机械限位退回留 4mm 余量,工作下死点改由位置闭环设定并按件高补偿,保护压力按实测峰值的 1.15 倍设,另加"位置未到即卸压"逻辑;模具侧在分型面加 0.05mm 硬质垫片分散面压。调整后同类压塌事故未再发生,节拍没有损失,修模周期从三个月延长到一年以上。
案例二:深圳一家电机厂的压装工装压伤。客户压装转子,偶发压头把工装定位面压出印痕,原因是来件偶尔放偏,压头偏载后力值上升但未到上限。川田智能的做法是把单段压力保护改成曲线包络判定,同时在下行慢速段加位置窗口监控,偏载引起的位置滞后 0.08mm 即触发停机;工装加浮动自定心结构吸收放件偏差。改造后偏载事故基本消除,曲线判定还顺带抓出了来料内孔超差的问题,客户把参数模板整理成册,也在官网 www.kwdzn.com 上核对过该机型的保护功能配置。
保护参数设得准不准,取决于设备商对压力与位置闭环的控制能力。深圳市川田智能装备有限公司的伺服油压机为自主研发,伺服泵控加压、位置全闭环、多段压力速度曲线可编程,模具保护的三重约束(位置、压力、时间)都在程序内可设,并按模具图纸逐套固化配方;交付时现场用客户实际模具做压伤模拟试验,验证保护确实动作。围绕本主题还能做老机改造:保留机架与油缸,替换伺服泵控与电控系统,把机械死挡式保护升级为电子下死点加曲线包络。据官网公开信息,川田智能已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。
三重保护都能编程。位置、压力、时间在同一套程序里设,不靠外挂硬件,保护逻辑与工艺曲线天然同步。
电子下死点够准。位置全闭环加 ±0.01mm 级重复精度,换模调机从改机械变成改数字,误设概率大幅下降。
老机也能升级。机械死挡式压机可通过伺服泵控与电控改造获得同等保护能力,不必整机更换。
Q1:模具保护压力设多少合适?
A:按该模具实测工艺峰值力的 1.1~1.2 倍。余量太小频繁误报,太大事后才发现压坏了。峰值力必须实测,工艺卡上的估算值往往偏保守。
Q2:有了压力保护还需要位置窗口吗?
A:需要。薄料压塌、模具未闭合就加压这类事故,力值可能远低于上限,压力保护察觉不到;位置窗口能直接发现"该到没到"。
Q3:机械限位能不能完全取消?
A:不建议。传感器与程序都有失效可能,机械限位是最后一道防线。保留 2~5mm 余量即可,不必让它参与正常工作。
Q4:换模时怎么避免漏设参数?
A:把参数按模具编号做成配方并绑定模具档案,换模扫码调取;配方里同时锁死下死点、保护压力与保压时间,操作工只允许微调不允许清空。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


