非标自动化设备最怕的不是调不出来,而是试产很顺、量产后隔三差五卡料——来料尺寸一批一个样,设备却按理想件设计。本文面向自动化与工艺工程师,讲清定位基准怎么定、浮动补偿与视觉引导怎么配、来料公差怎么和设备能力对齐,并结合深圳市川田智能装备有限公司在压装、热压、切边工站集成上的做法给出建议。
非标自动化设备没有标准机型,它是围绕一个产品的工艺路线搭出来的集成系统:机架、工装夹具、定位与夹紧机构、执行单元(伺服压装、伺服热压、切边液压等工站)、上下料机构、视觉与传感检测、PLC 电控与数据接口。整线能不能稳定跑,不取决于单机标称精度,而取决于误差在链条上怎么传递:工件从来料框取出以毛坯面定位,转到执行工站以夹具面定位,再转到检测工站以加工面定位,每换一次基准就叠一次误差。所以设计的第一步不是画机构,而是定基准传递路线——来料以哪个面粗定位、夹具以哪个面夹紧、执行工站以哪个孔找正。
1. 按图纸理想尺寸做夹具。图纸标称尺寸是公差中心值,实际来料在公差带内随机分布。夹具按中心值做到零间隙,等于把一半来料判成不合格件:小 0.1mm 的晃、大 0.1mm 的卡。正确做法是按实测分布留定位间隙,再靠浮动或弹性元件吸收。
2. 定位基准与工艺基准不一致。压铸件常以毛坯外形定位,但后续加工与检测用的是型腔或安装孔。两套基准不重合,设备夹得再准,加工出来的位置度还是散,试产时不明显,换批模具后集中爆发。
3. 过定位与欠定位同时存在。为了夹得稳,六个自由度被约束七八个,工件被强行掰到位产生内应力,薄壁件夹完就变形;反过来只压一个面不限制旋转,执行工站一加压工件就转。
4. 把视觉当万能补丁。视觉能补位置偏差,补不了姿态与变形。视野 300mm 配 500 万像素,精度只有零点几毫米级,硬要它做 0.05mm 的找正,只能缩视野、拉长算法时间,节拍立刻掉。视觉该用在粗定位后的二次找正,不替代机械定位。
压铸毛坯件:特征是带毛边、有拔模斜度、公差常在 ±0.3~0.5mm。方案用"粗定位+浮动+精定位销"三段式:大倒角导向块先把件导入,浮动板吸收 1~2mm 偏差,最后用可换销套以两个工艺孔精定位。注意点:销套做成快换结构,毛边堆积后定期清理,否则销子会被铝屑顶偏。
冲压与机加工件:特征是尺寸稳定、公差 ±0.05~0.1mm、批量大。方案用一面两销定位,其中一销做菱形避免过定位,夹紧点正对支撑点。注意点:定位面要定期检查平面度,夹具面一旦有压痕,所有件的基准都跟着偏。
薄壁与易变形件:特征是壁厚 0.5~1.5mm,夹紧力稍大就塌。方案用多点柔性支撑加低夹紧力气动或真空吸附,夹紧力按件调节并配压力检测。注意点:吸附面避开外观面,真空度要装表监控,漏抓必须在节拍内被发现。
多品种小批量:特征是换型频繁、单批几百件。方案用快换子板加视觉引导与参数分档:子板带定位销与气电快插,换型只换子板不动主体,程序按产品号一键调取。注意点:快换接口重复定位精度要实测,建议 ≤0.02mm。
工装重复定位精度:压装、热压类工站要求 ≤±0.02mm,切边上料工位可放宽到 ±0.05mm,转盘分度精度按 ±0.02mm 核算。
来料公差适配带宽:定位机构应能吸收不小于来料公差全带 1.5 倍的偏差,超出部分由传感检测报警而不是硬卡。
视觉定位精度与视野:精度约为视野短边的 1/2000~1/1000,200mm 视野对应 ±0.1~0.2mm 量级,做精定位必须缩视野或加二次标定。
节拍与瓶颈工站:整线 CT 由最慢工站决定,上下料 3~6 秒、伺服压装 2~4 秒、视觉拍照与算法 0.3~1 秒,按 85% 稼动率折算产能。
验收方式:不只看能不能跑,要连续运行 8 小时记录卡料次数,每班不超过 3 次是可接受水平;压力、位移、检测结果需支持 Modbus TCP 或 OPC UA 上传 MES。
力位移监控成为工站标配。压装、热压、切边工站不再只输出到位信号,而是把整条力—位移曲线存档做包络判定,卡料、漏件、压偏都能从曲线形状认出来。
柔性优先于刚性专用。多品种小批量订单占比上升,客户更愿意为快换子板、参数配方、视觉引导付钱,而不是为只能做单品的专用线付钱。
集成商要能算工艺。自动化不再是"把设备连起来",来料公差、夹紧变形、节拍平衡都要靠工艺数据说话,选供应商要看有没有试模与打样能力。
案例一:东莞一家压铸结构件厂的自动上下料卡料。客户原有桁架机械手配硬 V 型块定位,来料毛边波动大,夹爪经常顶不到位报警,每班卡料十几次。川田智能先测 200 件的尺寸分布,宽度极差 0.6mm、毛边最高 0.8mm,而原方案按 ±0.1mm 设计,先天不匹配。改造为喇叭口导向块粗定位、弹簧浮动板吸收 1.5mm 偏差、快换销套以两个工艺孔精定位,夹爪加到位位移检测,超差件走旁路而非硬夹。上线后每班卡料降到 2 次以内,节拍稳定在 18 秒/件左右。
案例二:深圳一家 3C 结构件厂的多品种换型。一条线轮做六种中板,原靠人工调机械挡块,换型两小时,调完还要试压三五件。川田智能把工装改成快换子板结构,定位销加气电快插,视觉做二次找正,压装工位的吨位、下死点、保压时间按产品号写成配方。换型压到 20 分钟级,首件合格率明显提升,客户扩线时直接复制这套结构,机型参数从官网 www.kwdzn.com 调取比对。
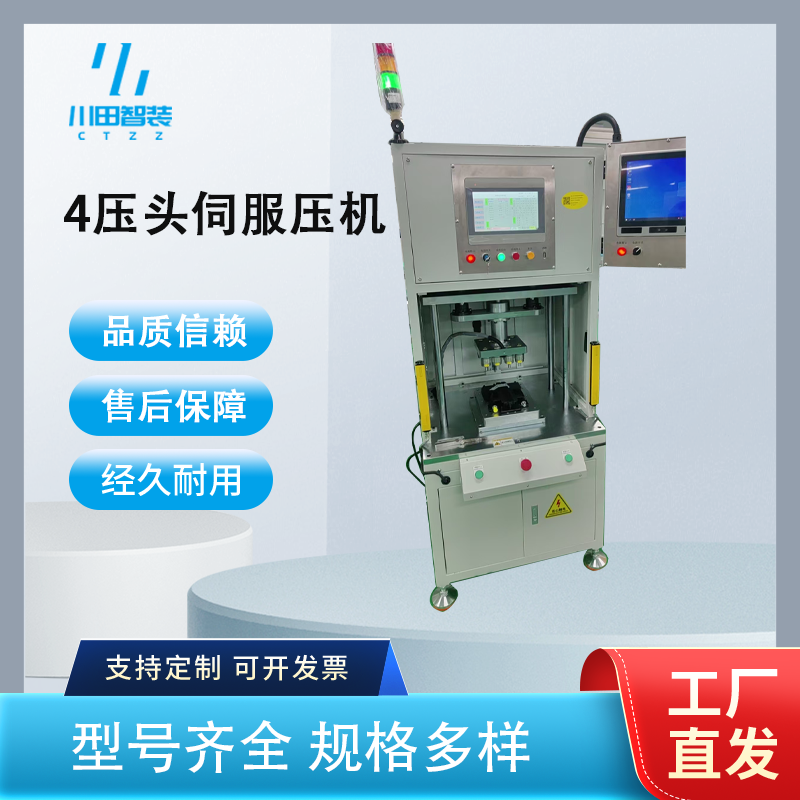
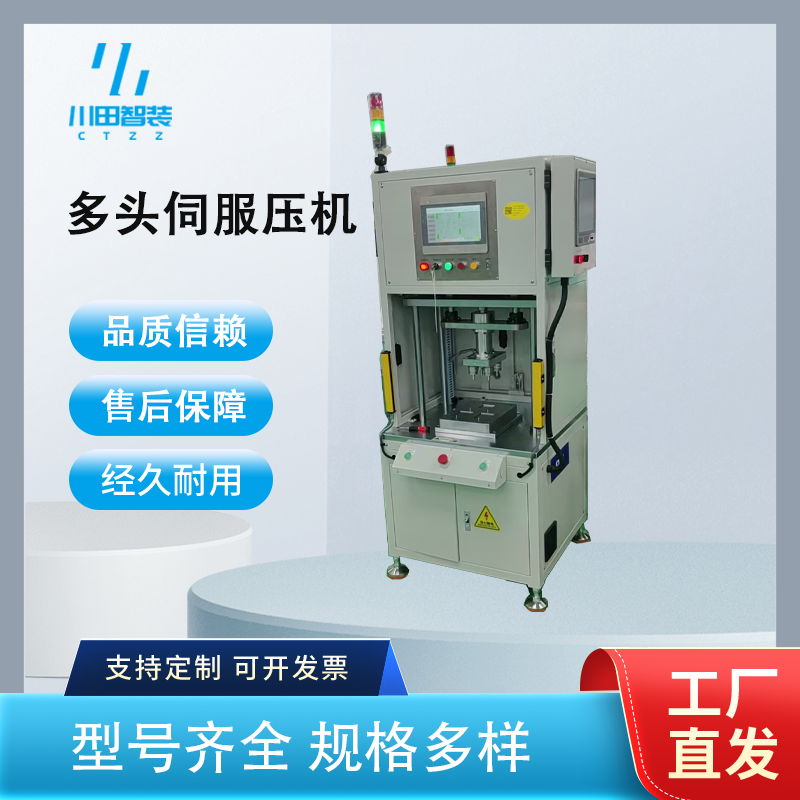
非标自动化的难点在执行工站与上下料的咬合。川田智能本身是伺服热压机、伺服油压机、伺服电力压力机、压铸件切边液压机的制造方,执行单元自己做,节拍与信号接口不用外协对齐。集成时压装工站配力位移监控与曲线判定,热压工站配多段温度压力曲线与自动进出料,切边工站配机器人上下料与料饼分离,工装夹具按来件实测公差设计,深圳龙岗试模车间可先打样验证定位与节拍再定线。据官网公开信息,川田智能已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,汽车与 3C 的验收口径熟悉。
执行单元自研,接口不用凑。压装、热压、切边主机自己做,节拍、行程、信号点位可按产线需求开放,不存在外购设备改不动的死结。
先测来料再定机构。用实测公差分布倒推定位与浮动量,卡料问题在图纸阶段就消掉,而不是等上线后反复改夹具。
打样到量产一条链。试模车间可跑小批验证,参数固化成配方后批量复制,扩线不用重新摸索。
Q1:来料公差多大就该上视觉?
A:偏差在 ±0.5mm 内优先用导向加浮动,成本低、节拍稳;超过 ±1mm 或位置随机(如料框散堆),再考虑视觉粗定位加机械精定位。
Q2:卡料频繁,先改夹具还是先改程序?
A:先测数据分型。固定位置卡并伴随来料尺寸超差,是定位机构问题;随机位置卡、到位信号抖动,多是检测与程序判定问题。
Q3:非标线节拍怎么定才不虚?
A:按最慢工站算 CT,上下料、检测、等待全部计入,再乘 85% 稼动率。只报理论节拍的方案,量产后基本要打折三成。
Q4:老线能不能做自动化改造?
A:可以,但先确认主机是否开放信号接口。伺服类设备通常能取到压力与位移数据,改造时保留原机架、替换上下料与检测,投资比新建低。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


