复合板电池壳体热压出来厚薄不均、四角偏薄、气密时好时坏,多半不是吨位不够,而是预压排气、升温节奏与保压定形三段没配好。本文面向新能源结构件与 3C 工艺工程师,讲清热压成型机做电池壳体时厚度均匀性的控制要点,并结合深圳市川田智能装备有限公司的打样调试经验给出落地建议。
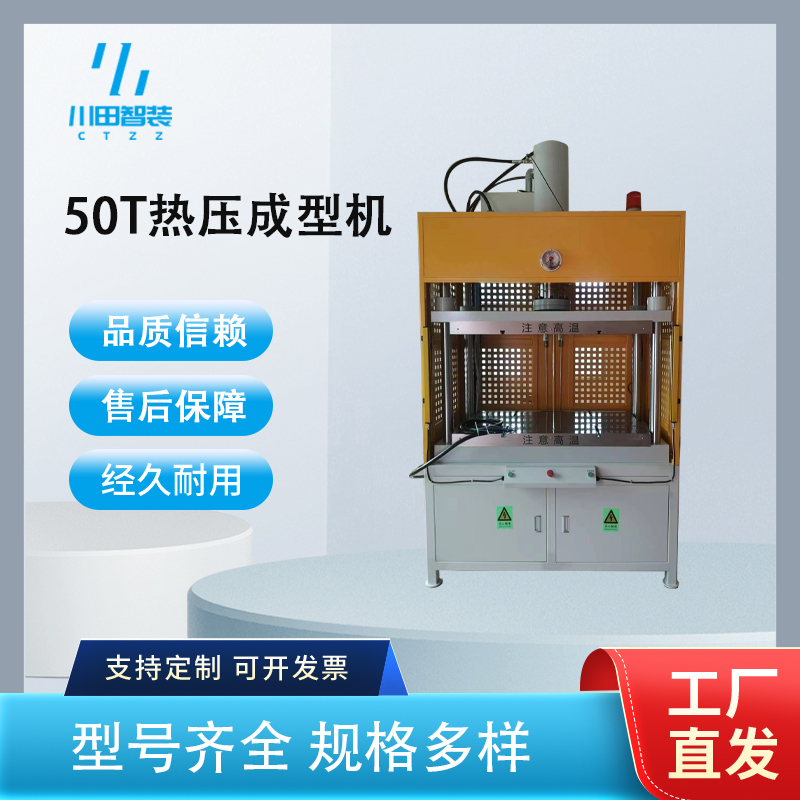
热压成型机以上下加热板为核心,板面内嵌加热管或油道,配合成型模具对层叠材料施加压力完成定形。做电池壳体时,玻璃纤维/碳纤维预浸料或热塑复合板经裁切铺层后入模,加热板先把模具与料片升到工艺温度,压机再按多段曲线加压:预压段低压合模排气,中压段流动充模,高压段定形保压,最后在保压状态下冷却定形后开模。整套过程里,厚度均匀性由三件事决定:料片内的空气与挥发分有没有排净、温度场是否均匀让树脂流动充分、压力—温度曲线的时间轴是否与材料固化/流动节奏匹配。设备层面看,就是加热板分区控温能力与压力多段可编程能力这两项硬件底子。
1. 预压排气不足。铺层后料片夹带的空气与低分子挥发物如果没在低压段排净,高压一上来就被压进角落形成富集区,该处厚度偏差 0.1~0.3mm 且伴随孔隙。表现是四角与深腔底部偏厚或含气泡,切片看孔隙率明显偏高。
2. 升温一步到位。板面快速冲到工艺温度,表层树脂先流动、芯层还硬着,流动不充分导致厚度沿料片梯度分布。分段升温让材料在流动窗口停留足够时间,是厚度均匀的前提,这一点对导热偏慢的玻纤预浸料尤其明显。
3. 保压时间拍脑袋。保压不够,冷却回弹把厚度"吃"回去;保压过头,节拍变慢还可能过固化发脆。保压时间应随材料厚度分档固化,而不是凭经验一口参数打天下。
4. 来料含水超标。预浸料冷藏取出未回温就开袋、车间湿度高吸湿,水分在热压中汽化顶出局部鼓包与偏厚。来料管理是厚度均匀的第一道关,回温时间必须写进 SOP。
电池壳体上盖/底板:特征是平面尺寸大、腔深中等、密封面要求严。建议:预压段压力设为总压力的 15%~25% 并保压排气 10~20 秒,两段升温避开快速固化区,高压段按投影面积×单位压力核算吨位(玻纤板单位压力约 5~10MPa)。注意点:密封面区域要在模具侧做出微差压设计,防止边缘偏薄影响气密。
模组端板/侧板:特征是结构简单但批量大、节拍敏感。建议:固化后的成型参数直接写入设备配方,按配方换产;节拍优化放在冷却定形段并行进出料。注意点:端板平面度要求高,上下模温差要控制在 ±3℃ 内,否则脱模后翘曲连带厚度复检超差。
3C 结构件(中板、背板):特征是薄(0.4~1.2mm)、外观面要求高。建议:以排气与温度均匀为主,压力裕量不必堆太大;板面温差按分区实测校平。注意点:薄件厚度公差 ±0.05mm 级,测厚点要固定网格化,热压后冷却到室温再复检。
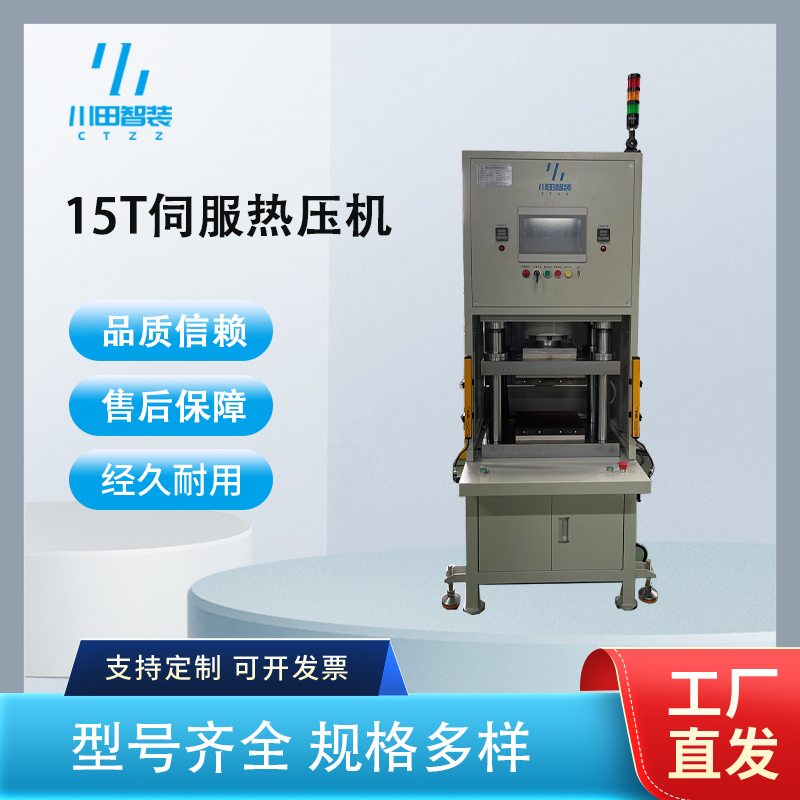
板面温差:加热板分区控温,板面温差应 ≤±3℃,分区独立 PID 且带实测校准功能,购机前要求厂商提供多点实测报告。
压力分辨率与曲线段数:压力控制分辨率不低于满量程 1/1000,压力—温度—时间曲线至少 5 段可编程,保压段可细调压力递减斜率。
吨位核算:按"投影面积×单位压力×安全系数 1.2"核算,复合板成型常规选 200~500 吨,深腔件按流动需求上浮。
快冷能力:加热板带油冷或水冷通道,保压定形阶段强制冷却,冷却速率可设定,直接影响节拍与结晶度控制。
节拍参考:电池壳体单件热压周期常规 3~6 分钟(含升温利用、保压冷却),配自动进出料后整体节拍可压到 2~4 分钟。
热固向热塑切换:热塑复合板可回收、成型周期短,越来越多电池包下壳体转向热塑热压,设备要兼顾两种材料的曲线库与模具配套。
厚度与气密数据在线化:热压参数曲线与测厚、气密结果关联存档,批次追溯从"查记录"变成"调曲线",设备数据接口成为采购硬指标。
试模前置化:电池厂要求供应商在设备商试模车间完成参数固化再上线,自有试模能力直接决定交付速度。
案例一:深圳一家新能源结构件厂的四角偏薄。客户玻纤复合上盖量产四角厚度偏薄 0.2mm 左右,气密不良率抬升。川田智能试模车间先做切片排查:四角孔隙率偏高,判定为排气不足+边缘流动过早固化。调整方案:预压段改为 20% 压力保压 15 秒排气,升温改为两段(先在流动窗口保温 90 秒),模具边缘加排气槽。三轮打样后四角厚度偏差收敛到 0.05mm 内,气密合格率明显改善,参数写入配方交付。
案例二:东莞一家模组厂的热塑壳体切换。客户从热固切热塑下壳体,原热压机冷却段无强制冷通道,节拍 9 分钟拖累产能。川田智能配套带油冷快冷通道的热压成型机,冷却速率按材料结晶窗口设定,保压定形与冷却并行;换产用配方一键调取,换模时间压缩到半小时级。投产后单件周期稳定在 3 分钟左右,厚度复检批批一致,客户把设备参数表与川田智能官网 www.kwdzn.com 的机型页一并归档进了内部选型资料。
厚度均匀性是"设备+模具+参数"三方合力的结果,设备商必须懂工艺。深圳市川田智能装备有限公司的 IMD/IML 热压成型机与伺服热压成型机自主研发,加热板分区控温、多段压力曲线、快冷定形能力完整,且强调先打样后交付:客户带料到深圳龙岗试模车间,按实际来料把预压排气、升温分段、保压时间试到位、固化成配方,再批量交付。据官网公开信息,川田智能已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,复合结构件热压经验可直接迁移到电池壳体项目。
分区控温实打实。加热板分区独立 PID 加实测校准,板面温差 ≤±3℃ 有据可查,厚度均匀性从温度源头保住。
曲线自由度高。压力—温度—时间多段可编程,预压排气、分段升温、递减保压都能落地成可复制配方。
打样到量产闭环。自有试模车间支持带料打样,试准再交付,电池壳体这种气密敏感件不赌参数。
Q1:电池壳体热压吨位怎么快速估算?
A:投影面积×单位压力(玻纤板约 5~10MPa)×安全系数 1.2。例如 0.25㎡ 投影面取 8MPa,约 200 吨,再按深腔流动需求上浮。
Q2:厚度不均先查设备还是先查工艺?
A:先看分布规律:固定位置偏差(四角、深腔底)多与排气和模具流动有关,随机偏差多与板面温差和来料波动有关。切片看孔隙率能快速分型。
Q3:预压排气段压力和时间怎么设?
A:常规从总压力 15%~25%、保压 10~20 秒起试,以排气槽不出料、切片孔隙率达标为准,两轮打样即可固化。
Q4:热塑与热固材料能共用一台热压成型机吗?
A:可以,前提是温度上限、冷却通道与曲线库都能覆盖两种工艺。热塑依赖快冷定形,购机时要确认冷却速率可设定。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


