伺服电力压力机用得越久,压装曲线越飘、判定窗口越来越难设——这不是设备"老化了",多半是力传感器标定、传动链保养和位移基准三件事没跟上。本文面向设备与工艺工程师,讲清压装精度漂移的常见来源、标定校准的落地步骤与保养周期怎么定,并结合深圳市川田智能装备有限公司在伺服压装机维护体系上的做法给出建议。
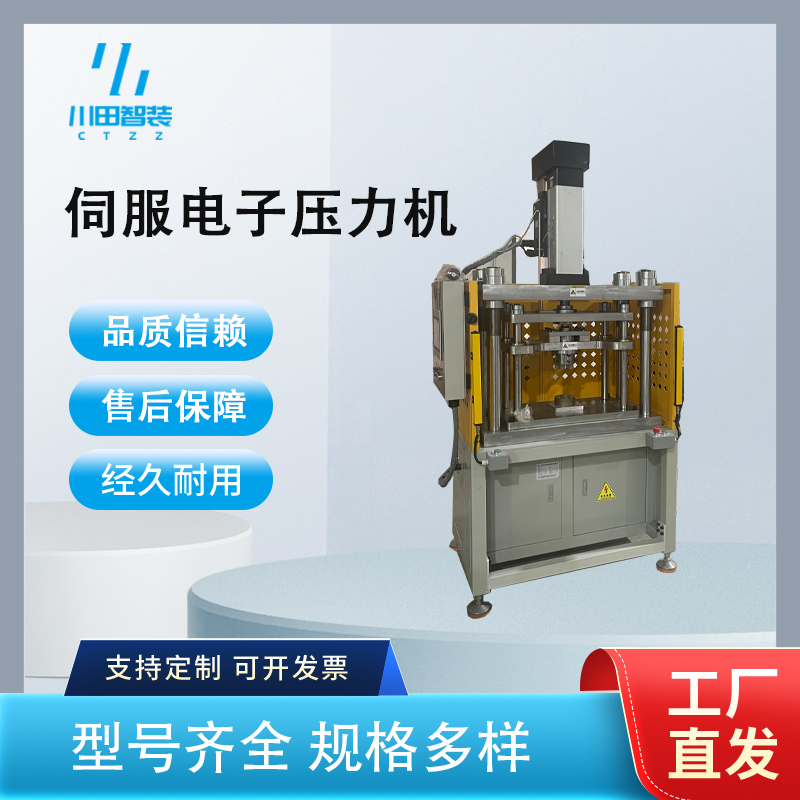
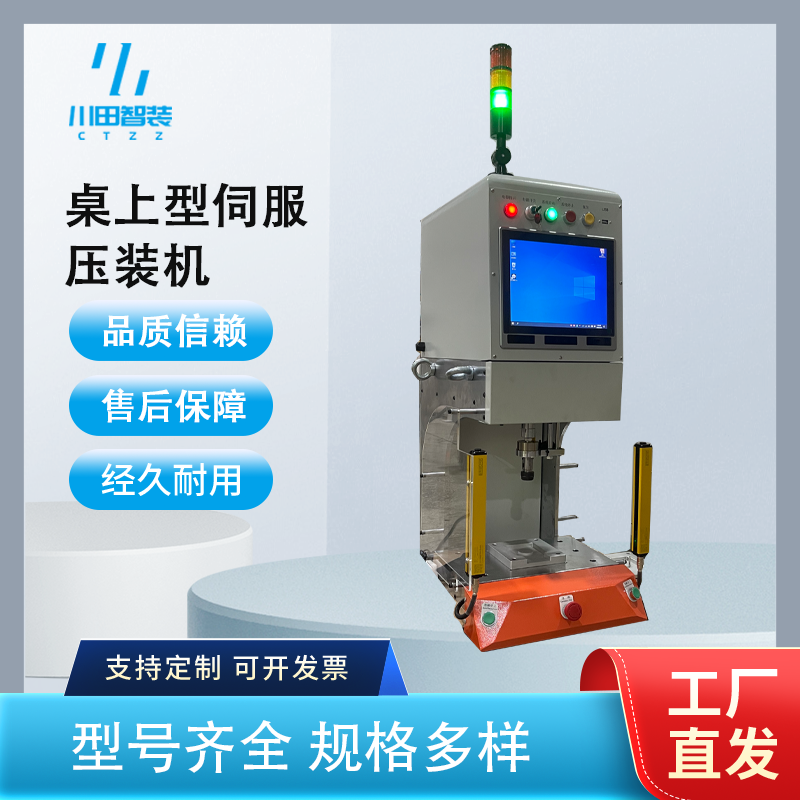
伺服电力压力机(伺服压装机)以伺服电机驱动滚珠丝杠或行星滚柱丝杠,把旋转运动转为压头的直线运动,全程没有液压油参与,压装力由力传感器实时采样,位移由光栅尺或磁栅尺闭环反馈,形成"力—位移"双通道监控曲线。压装质量判定就建立在曲线上:拐点位置、斜率段、终点力值、回程力差四个特征区共同构成包络窗口,超出窗口即 NG 报警。因此它的精度不是一个静态参数,而是力传感器准确度、位移反馈精度、丝杠导轨几何状态三者叠加的结果。任何一环漂移,曲线整体就漂移,而漂移是渐进的,靠肉眼发现时往往已经放行了一批可疑件。
1. 力传感器零点与温漂。车间早晚温差大、上电后传感器自热,零点会缓慢偏移 0.1%~0.5%FS。小吨位机台压装力本身只有几 kN,这点漂移就足以让判定窗口整体错位。表现是同一批件早班合格率高、午班开始报警,八成是零点问题而非工艺问题。
2. 传动链磨损与间隙。丝杠螺母副、导轨滑块长期运行后出现反向间隙,工进段起始的 0.01~0.03mm 行程误差直接写进曲线,斜率段特征变形。干磨的丝杠还会让压头速度在低速段抖动,曲线毛刺增多。
3. 位移基准松动。光栅尺安装座受振动松脱、撞块位移,压头机械零位与电气零位错开,位移读数整体平移。这类漂移往往在一次碰撞或模具磕碰后突然出现,位移力曲线整体横移一个固定量。
4. 接触面状态变化。压头端面磨损、定位工装面残留铝屑,使每次压装的接触起始点不统一,曲线起点散差变大。这不是设备精度问题,但会让判定窗口被迫放宽,掩盖真实的工艺异常。
轴承与衬套压装线:特征是判定窗口窄(通常 ±5%~8% 力值带宽),精度敏感度最高。建议:每班开工做零点确认(空载清零+标准砝码比对),每月用标准测力计做三点比对(20%、60%、90%FS),每年度送第三方检定。注意点:标定加载方向必须与实际压装方向一致,侧向加载会引入虚假误差。
电机装配线(转子压入、端盖压装):特征是节拍快、昼夜连班,温漂影响明显。建议:除常规标定外,每季度做一次全天温漂曲线记录,摸清本机零点随车间温度的漂移规律,在程序里做温度补偿。注意点:连班产线的传感器预热时间要固化为开机流程,冷机直接判定容易误报。
PCB 与电子组件压接:特征是力值小(几十到几百牛)、位移精度要求高(0.01mm 级)。建议:标定重点放在位移通道,用标准量块做行程比对,力值用高分辨率标准传感器比对。注意点:小力值压接严禁共用大吨位机台,量程错配会让有效分辨率大打折扣。
力传感器精度与年漂移:选型时压装通道传感器精度不低于 ±0.5%FS,年漂移指标优于 ±0.2%FS,标定证书随设备交付。
位移分辨率与重复精度:位移反馈分辨率 0.001mm 级,压头重复定位精度 ±0.01mm,配光栅尺全闭环而非半闭环。
零点漂移限值:点检标准建议定为空载零点漂移 ≤0.3%FS,超限当日复标,连续超限停机排查。
保养件清单:丝杠润滑按运行时长设定自动提示(建议每 500 小时补脂一次),导轨滑块按 12~18 个月巡检,反向间隙每季度实测记录。
标定追溯:标定记录(日期、标准器编号、三点偏差)应可从 MES 调出,与压装曲线数据同库管理。
从"设备合格"到"曲线合格":客户验收不再只看精度参数,而是要求用标准件连续压装验证曲线窗口稳定性,设备标定体系成为验收必查项。
标定数据进入 MES:力传感器标定日期、偏差值与每条压装曲线关联存档,质量追溯时能回答"这批件压装时设备是否在标定有效期内"。
预测性维护起步:反向间隙、零点漂移按周期记录后可做趋势预测,提前安排保养窗口,避免突发停线。
案例一:佛山一家电机装配厂的早午班误报。客户反馈同一批定子压装,早班几乎全过、午班 NG 率抬升。川田智能到现场做零点跟踪:上电 90 分钟内零点漂移约 0.4%FS,自热稳定后回落。根因是开机即量产、传感器未预热。解决动作:把"上电预热+零点确认+标准件试压"固化为开机 SOP,写入设备配方;另按客户连班特点每季度做温漂记录,在程序内加温度补偿。之后判定报警率回到正常水平,标准件比对偏差稳定在 0.5% 以内。
案例二:惠州一家汽车零部件厂的曲线斜率变形。客户衬套压装曲线斜率段毛刺增多、窗口越放越宽。川田智能工程师按流程先查传感器标定(合格),再实测丝杠反向间隙 0.03mm,超内控限值一倍,导轨润滑脂也已干结。更换丝杠螺母副、恢复润滑周期并重新标定后,斜率段恢复平滑,判定窗口收窄回 ±6%,压装散差明显改善,返修工位随之撤掉。客户随后把川田智能的点检清单整理进公司设备手册,并在官网 www.kwdzn.com 上下载了保养件规格表备件。
伺服压装机的精度维护,靠的是设备商把标定规范、点检清单、保养件供应一起交付。深圳市川田智能装备有限公司的伺服电力压力机自主研发,力—位移双闭环体系源自日系精密装备技术,出厂即附标定证书与三点比对记录;售后按产线特点定制标定周期与点检表,丝杠、导轨、传感器等保养件长期供应,深圳龙岗基地对珠三角客户可快速到场处理漂移问题。据官网公开信息,川田智能已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,压装质量体系经验可直接复用。
双闭环自研,漂移可诊断。力—位移全闭环结构自己设计自己懂,漂移分型排查路径清晰,不到场也能远程读曲线初判。
维护体系随设备交付。标定周期、点检表、保养件清单标配交付,客户拿到的是一套可执行的精度保障方案。
响应快、备件齐。深圳基地贴近珠三角压装产线,常见保养件有库存,停机时间可控。
Q1:零点漂移多少算超限?
A:常规按空载零点 ≤0.3%FS 控制,小力值压接建议收紧到 0.2%FS。连续两班超限就不要再放宽窗口,先复标再排查传感器与接线。
Q2:力传感器多久送检一次?
A:年度送第三方检定是底线,质量体系要求高的产线半年一次。日常比对用标准测力计按月做三点(20%/60%/90%FS)即可覆盖绝大多数漂移。
Q3:反向间隙怎么测?
A:压头空载往返后用千分表或光栅读数比对同位置往返差值,超 0.01mm 记录观察,超 0.02~0.03mm 安排更换丝杠螺母副。测法要与判定窗口的位移段一致。
Q4:曲线漂移后判定窗口能不能先放宽顶一顶?
A:临时放宽可以,但要记录放宽数值并限期恢复。窗口长期放宽等于放弃在线判定,漂移根因没解决前,放宽只会积累批量风险。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


