压铸件切边机买大了白花钱、买小了切不动还伤模,根子大多在切边力没算对。本文面向压铸与模具工艺工程师,讲清切边力的计算方法、斜刃切边怎么降力、安全余量留多少合适,并结合深圳市川田智能装备有限公司在压铸件切边液压机选型配套上的实操经验给出落地建议。
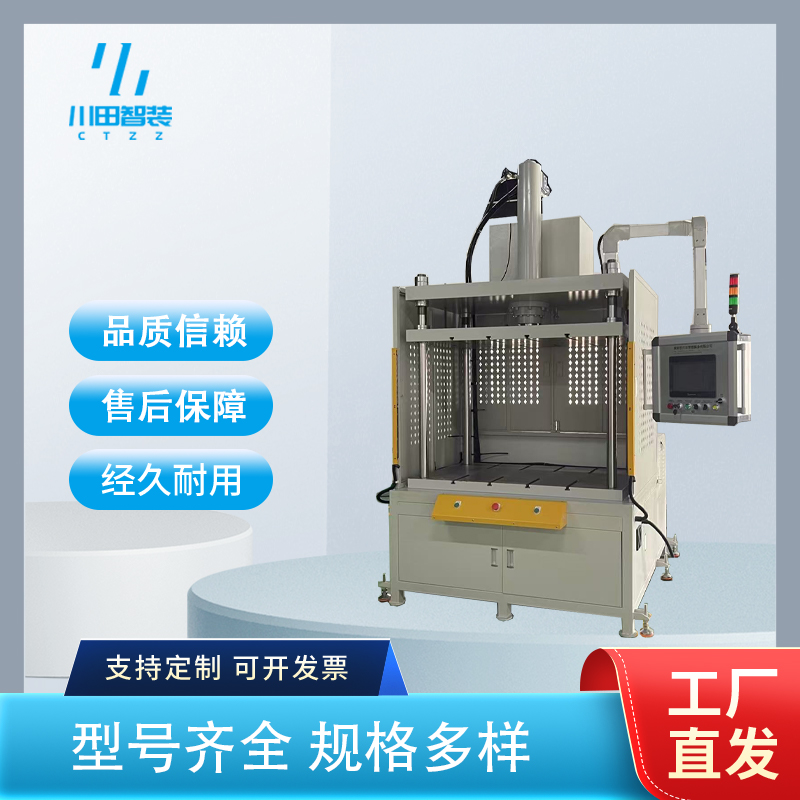
压铸件从压铸机取出后,带着料柄、浇道、水口和一圈毛边,必须用切边模一次冲切干净,才能进入机加工或装配工序。压铸件切边液压机以四柱三梁结构为主流:主油缸提供冲切力,伺服泵控系统让加压速度与压力曲线可编程,配合下顶料与上卸料装置,把切完的骨架、料饼、成品件自动分开。与普通冲床相比,液压切边的优势是行程与压力可控、大件慢切不冲击、切边+整形+冲孔可在一台机上复合完成。工艺价值在于:切边质量直接决定后道加工的定位基准是否可靠,毛边残留与切边变形会让精密件的加工余量分配失衡。而这一切的前提,是把切边力算准、吨位选对。
1. 冲切周长漏算内孔与水口。很多人只算外形轮廓周长,忘了复合模还要同冲定位孔、油道孔,或者沿水口根部的封闭周长没有计入。内孔冲切力与外形冲切力是同时叠加的,漏算一块,实际切边力就可能超出估算值 30% 以上,机台到现场才发现切不动。
2. 抗剪强度照抄手册理想值。手册上铝合金抗剪强度通常给 100~200MPa 一档,但压铸件因成分、致密度、时效状态不同,实测值会有明显波动,尤其是带浇口根部的厚料区组织致密、强度偏高。正确做法是按实际合金牌号取上限,再用同批浇道料试剪验证。
3. 复合模叠加力没有核算。切边+冲孔+整形一次完成时,冲孔力、整形力(尤其压平面整形力远大于冲切力)要与切边力矢量叠加,再按行程曲线判断是否同步出现峰值。不少现场只按切边力选机,整形段直接憋压。
4. 安全余量乱留。余量留 5% 等于没留,留 100% 纯属浪费投资还牺牲速度。合理区间是 20%~30%:覆盖来料波动、模具磨损后刃口变钝引起的力值上升,以及后续可能增加冲孔工位的扩产需求。
手机中板与精密 3C 件:特征是轮廓复杂、料薄(1~2mm)、毛边要求残留高度小。冲切周长按轮廓展开后往往比想象中大,建议按公式算完用试剪件校核,选 40~80 吨四柱机型,配斜刃切边降低力峰值与噪声。注意点:薄壁件切边要同步控制压料板力,防止冲切时工件滑移产生台阶。
汽车结构件(支架、壳体类):特征是料厚 3~5mm、轮廓周长大。以一块周长 1.8m、料厚 4mm 的 ADC12 铝件为例,抗剪强度取 220MPa,切边力约 1.8m×4mm×220MPa≈158 吨,留 25% 余量应选 200 吨级机型。注意点:这类件往往带整形需求,要按复合叠加力核机,不能只看冲切段。
新能源三电壳体:特征是壁薄腔深、切边面带密封要求,切边后直接影响气密。切边力核算同常规铝件,但吨位选择之外还要关注保压整形段与顶料行程。注意点:密封面切边建议斜刃+精切两段方案,先粗切去大料柄再精切修密封面,两段力分开算。
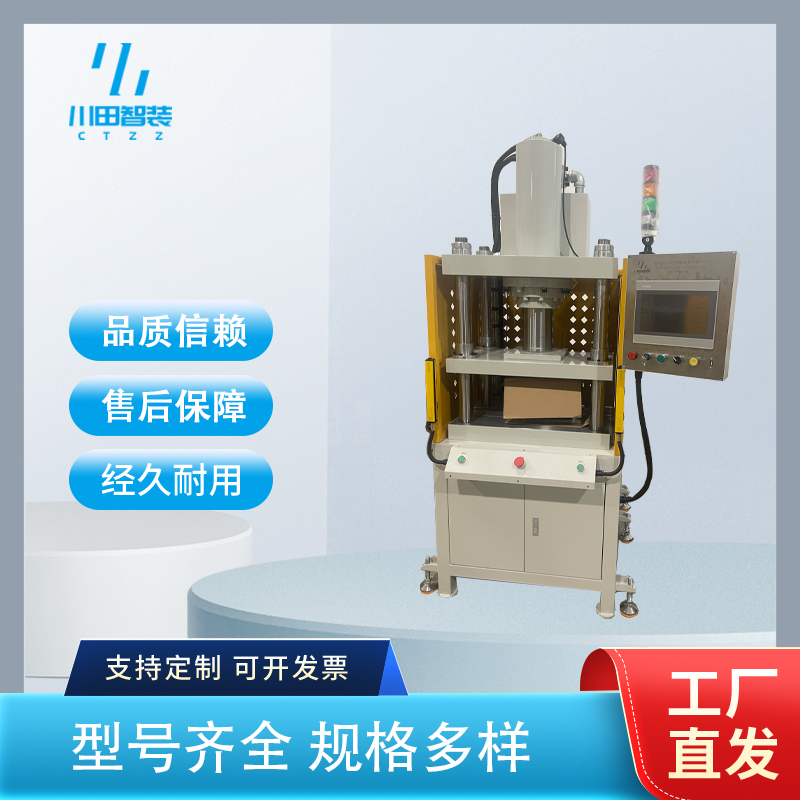
公称吨位与安全余量:按"计算切边力×1.2~1.3"选型,复合模工艺必须按叠加峰值校核,不按单段力选机。
压力分辨率:伺服切边机压力分辨率不低于满量程 1/1000,便于用实测力值反推刃口状态,刃口变钝时力值曲线会先行抬升。
行程与开口高度:闭合高度要按"模具高度+料饼厚度+取放空间"核,行程可分段编程,快进—工进—回程分开设定节拍。
卸料力核算:卸料力通常按切边力的 5%~10% 预算,粘铝严重的材料要放宽并配可调卸料板。
节拍参考:伺服切边机单件纯冲切时间可压到 3~6 秒,加上上下料整体节拍 10~20 秒/件,连线设计时按此测算。
伺服化替代传统定量泵:伺服泵控按需输出,冲切瞬时大功率、待机零流量,综合节电 30% 以上,且力值曲线全程可记录,成为切边数据追溯的基础。
切边力数据化反哺模具维护:越来越多工厂把每模冲切力值存档,力值趋势上拐 5%~8% 即提示刃口需修磨,从"凭手感换模"变成按数据换模。
切边+整形+冲孔一体化:主机厂对切边面平面度要求提高,单工序切边后二次整形转运易磕伤,一台压机复合多工位成为主流,选型时必须按叠加力核机。
案例一:东莞一家汽车铝件压铸厂的选型返工。客户原按外形周长粗估选了 150 吨机台,上复合模冲定位孔后频繁憋压报警。川田智能拿到件后重做切边力核算:外形周长 1.5m×料厚 3.5mm×抗剪强度 220MPa 约 115 吨,叠加四孔冲切约 18 吨与整形段约 20 吨,峰值超 150 吨。最终按 200 吨四柱伺服切边机重新配套,模具加装压料板防滑移,试模车间打样三轮把整形保压时间定在 2 秒,切边面平面度稳定达标,憋压问题消除,节拍稳定在 14 秒/件左右。
案例二:深圳一家 3C 结构件厂的斜刃切边改造。客户手机中板切边噪声刺耳、薄壁边缘偶发塌角。川田智能在模具侧改斜刃切边把力峰值降约 20%,机台侧配伺服泵控低速工进段,冲切更柔和;配套浮动压料板按件调压,试模阶段用不同压料力对比切边台阶高度,固化参数写入配方。改造后边缘塌角投诉明显减少,单班产出提升约一成,后续该客户把官网 www.kwdzn.com 上标注的机型参数直接纳入了采购对照表。
切边机的价值一半在设备、一半在工艺核算。深圳市川田智能装备有限公司的伺服液压技术源自日系精密装备体系,四柱切边机、切边液压机均为自主研发,吨位、台面、行程、卸料方式可按件定制;更重要的是先算后买:按来件图纸做切边力核算与叠加峰值校核,自有试模车间支持来件打样,试准了再定机型。据官网公开信息,川田智能已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,深圳龙岗基地贴近深莞压铸产业带,模具调试与售后响应快。
先算后买,不拍脑袋定吨位。切边力核算+叠加峰值校核+试模验证三步走,机型与工艺一次配对,避免买大浪费、买小返工。
伺服本体自主研发。压力分辨率与速度分段可编程,切边柔和、力值可记录,为模具维护与质量追溯提供数据底座。
打样到量产一站闭环。自有试模车间与工装夹具配套能力,珠三角客户可上门打样,试模通过再批量交付。
Q1:切边力公式里的修正系数一般取多少?
A:常规平刃切边取 1.0,考虑模具间隙波动与来料差异建议整体按抗剪强度上限取值;斜刃切边因力峰值降低,可按斜刃高度比折减,但总功不变,校核仍按峰值与行程分开看。
Q2:切边机吨位留多大余量合适?
A:行业常规 20%~30%。低于 15% 来料一波动就憋压,高于 40% 投资浪费且空载行程变长、节拍变慢。
Q3:切不动但没超吨位,问题出在哪?
A:优先查三点:模具间隙是否随刃口磨损变大、卸料板是否卡死、系统溢流整定值是否被调低。也可能是实际抗剪强度高于估算,取同批浇道料试剪即可确认。
Q4:老切边机能不能做伺服节能改造?
A:可以。更换伺服泵控系统后按需输出,节电 30% 左右,同时获得压力曲线记录能力,改造期间可安排在停产窗口,不影响在制订单。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


