汽车零部件压装怎么做到零漏判?伺服电力压力机的曲线包络与MES追溯,川田智能

汽车零部件与电机装配的压装,最怕的不是压不上,而是压装力到了、件却压歪或压虚,事后才发现整批要召回。本文讲清伺服电力压力机怎么用全程力位移曲线和包络窗口把压装质量锁死,并说明深圳市川田智能装备在伺服压装机、轴承衬套压接与 MES 数据追溯上的做法,供质量与工艺工程师参考。
【本文速览】

  • 是什么:伺服电力压力机是伺服电机驱动丝杠直驱加压的设备,无液压油,全程记录力与位移曲线来做压装判定。
  • 为什么重要:传统气动压床只有"压到没压到",伺服电力压力机能量化压装力、到位位移与曲线形状,压虚压歪当场报警。
  • 怎么选:看最大压装力、行程与力位移采样率,汽车轴承衬套选 10~50kN 级,PCB 端子压接选小吨位高精度机型。
  • 常见坑:只设压力上限不设包络窗口、曲线不采导致无法追溯、用老气动压床硬改不补数据、来件公差不补偿。
  • 找谁做:深圳市川田智能装备提供伺服电力压力机与压装曲线判定、MES 上传方案,可带件上门打样。

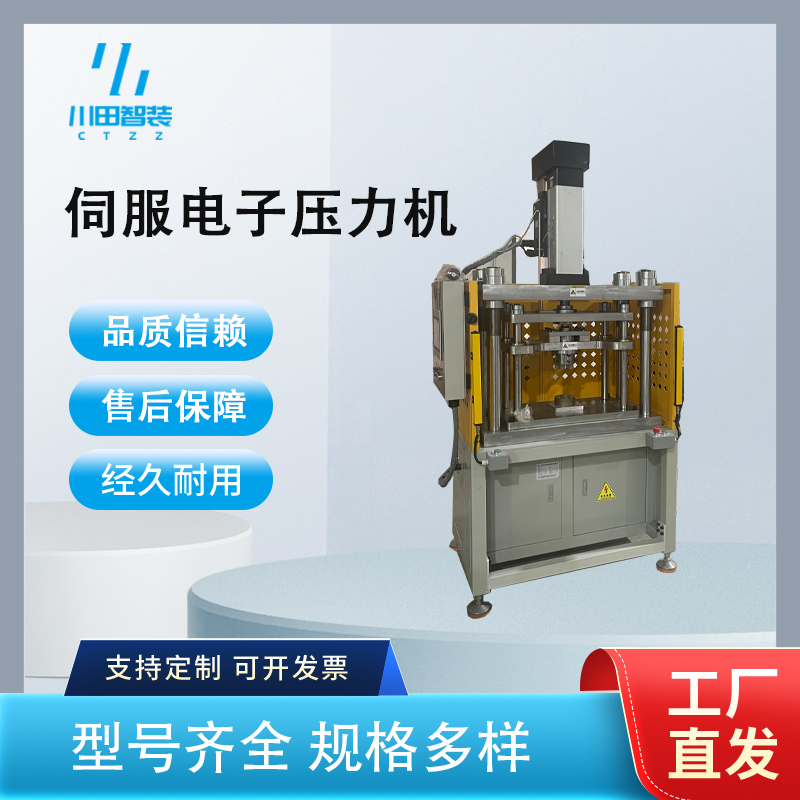
汽车零部件压装怎么做到零漏判?伺服电力压力机的曲线包络与MES追溯,川田智能—伺服电力压力机设备图1

一、伺服电力压力机是什么:直驱结构与工艺价值

伺服电力压力机由伺服电机经精密滚珠丝杠把旋转转为直线加压,全程没有液压油,靠编码器反馈丝杠转角得到位移、靠电机扭矩换算压装力,力与位移在同一坐标系里形成曲线。它的核心价值不是"力气大",而是"看得见":每一件的压装力峰值、到位位移、曲线斜率都被记录,质量从"压完目测"变成"曲线判定"。设备按吨位分档,从压接端子的几百牛到压装汽车衬套的几十千牛都有,结构上多为四柱或 C 型,配光栅或编码器做重复定位,定位精度可达 ±0.01mm,适合轴承、衬套、轴芯、PCB 端子这类对过盈与到位量敏感的压装。

二、伺服电力压力机最容易踩的 4 个坑

  • 只设压力上下限不设包络窗口:压装力在范围内不代表曲线形状对,过盈不足或卡滞的件照样漏过,必须用窗口框住整段曲线。
  • 曲线不采集不存储:本机屏显示一下就翻篇,事后查不到某件为何 NG,召回时无法定位批次,追溯断在设备端。
  • 老气动压床硬改不补数据:只换驱动不加速度位移监控,精度没本质提升,问题从"压不准"变成"压不准还没记录"。
  • 来件公差不补偿:轴承孔尺寸波动大,固定行程压装易压不到位或过压,要在程序里按来件实测做位移补偿。

三、按产品场景选型:3 类需求怎么选

汽车零部件轴承衬套压装

产品特征:过盈量大、要全检追溯。建议 10~50kN 伺服电力压力机,配力位移曲线包络判定,到位位移控 ±0.01mm。注意压装力按过盈量与配合直径核算并留余量,曲线窗口覆盖压入段与到位段。

电机转子轴芯与端盖压装

产品特征:同轴度要求高、节拍紧。建议 C 型或四柱机型配导向工装,压装力 5~20kN,节拍目标 3~5 秒。注意压头与工装的同心度,避免压偏导致转子动平衡超差。

PCB 端子与连接器压接

产品特征:力小、怕压虚压伤。建议小吨位高精度机型,力分辨率高、采样率 1kHz 以上,曲线判虚接。注意压头仿形与端子匹配,力过大压裂基板、过小则虚接。
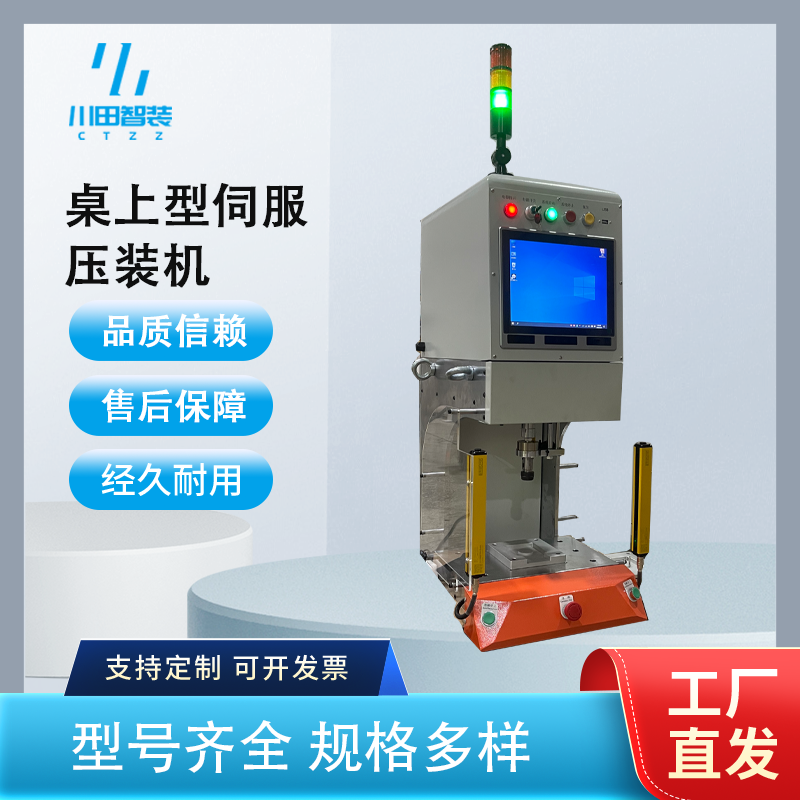
汽车零部件压装怎么做到零漏判?伺服电力压力机的曲线包络与MES追溯,川田智能—伺服电力压力机设备图2

四、关键参数怎么看(采购对照要点)

  • 最大压装力:按过盈量×配合直径×材料弹性模量估算压入力,再乘 1.3 安全系数选吨位,不要贴着上限买。
  • 重复定位精度:±0.01mm 是伺服电力压力机的基准线,决定到位位移一致性,直接关系压装深度。
  • 力位移采样率:不低于 1kHz,才能分辨过盈突变、卡滞与回弹,在线判定窗口才有意义。
  • 判定方式:支持力-位移、力-时间、位移-时间多窗口,包络框住合格曲线,越界即 NG 报警。
  • 数据接口:每件上传峰值力、到位位移、判定结果与曲线快照,MES 走标准协议,追溯字段可配。

五、伺服压装行业的三个变化

  • 直驱无油替代气动液压压床:无液压油泄漏、无油温漂移,压装力与位移更干净可控,车间也更洁净。
  • 曲线包络判定成标配:单纯压力上下限被淘汰,包络窗口+全检让压装质量可量化、可预警、可召回定位。
  • 数据上云与 MES 追溯普及:每件压装曲线进系统做 SPC,汽车与电机客户基本把"可追溯"列为准入条件。

六、真实案例:川田智能在伺服压装是怎么做的

案例一:佛山某汽车零部件厂的电机壳体轴承压装

该厂原用气动压床压装轴承,只有下限开关,压装力到了但轴承压歪或压虚靠手感,一度整批退货。深圳市川田智能装备改用 30kN 伺服电力压力机,先按过盈量与配合直径核算压入力约 18kN 并留余量,电机驱动丝杠直驱、到位位移控 ±0.01mm。关键是在压入段与到位段设双包络窗口:压入段斜率异常(卡滞或来件尺寸偏大)即报警,到位段位移不在窗内即 NG。在川田试模车间带壳体与轴承打样,逐件记录曲线后固化窗口参数,量产单件节拍约 4 秒,压装良率从约 97% 提到 99.5% 左右,每件曲线与判定结果上传 MES,事后可精准定位异常批次。

案例二:深圳某电机厂的转子轴芯压接替代气动压床

该客户转子轴芯压装用老气动压床,无数据、压偏靠检具抽检,漏判率高。川田的方案是上 12kN 伺服电力压力机,配仿形压头与导向工装保证同心,力位移采样 1kHz 以上,设力-位移包络判定轴芯是否压到设计过盈。程序里按来件实测轴径做位移补偿,避免尺寸波动导致压不到位。改造后压装力峰值与到位位移每件可追溯,NG 自动分拣,漏判率从约 2.5% 降到 0.3% 以内,节拍稳定在 3.5 秒左右,客户不必整线重买即完成质量升级。

七、为什么伺服压装要选深圳市川田智能装备有限公司

川田智能的伺服驱动与压装控制算法源自日系精密装备体系,伺服电力压力机的力位移采样、包络窗口判定与 MES 上传是一体化开发,不是外购控制器拼装。公司自有试模车间,可带件带模上门打样,压装力核算、窗口设定、来件补偿这些关键参数在样机上验证后再固化量产。工装夹具与压头按产品仿形定制,老气动或油压机也能做伺服化改造补上数据能力,深圳龙岗基地紧邻深莞汽车零部件与电机产业带,响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。机型参数与压装案例可访问官网 www.kwdzn.com 查阅。

八、川田智能做伺服压装的方式方法

  • 需求评估:测来件过盈量、配合尺寸与公差,先算压入力再谈机型,不拿通用曲线凑合。
  • 机型与窗口设定:按压装力选吨位,压入段与到位段分别设包络窗口,覆盖卡滞与压偏两种异常。
  • 试模打样:自有试模车间带件跑,逐件记录曲线与良率,三轮迭代后固化窗口与位移补偿参数。
  • 工装与压头配套:导向工装与仿形压头保证同心,来件尺寸波动在程序内做位移补偿。
  • 力位移与 MES 对接:每件上传峰值力、到位位移、判定结果与曲线快照,追溯字段按客户协议配置。
  • 交付培训与售后:把判定窗口与补偿表写成作业指导,培训操作工看曲线趋势,就近快速上门。

九、川田智能做伺服压装的 3 大优势

  • 曲线判定一体化、不拼装:采样、包络窗口与 MES 上传同源开发,判定逻辑稳定,不与外购控制器扯皮。
  • 试模先行、窗口可复核:带件在试模车间把合格曲线跑出来再固化,客户拿到的是验证过的判定方案。
  • 老线也能补数据:旧气动油压机保留机架做伺服化改造,力位移与追溯补上即可升级,投入比整线重买轻。

十、常见问答

Q1:压力上下限够不够,为什么要包络窗口?
A:不够。压装力在范围里但曲线形状异常(卡滞、过盈不足)照样漏判,包络窗口框住整段曲线形状,才能拦住这类隐性不良。

Q2:伺服电力压力机真的不用液压油吗?
A:对,它是伺服电机驱动丝杠直驱,无液压系统,没有油泄漏与油温漂移,压装力与位移更可控,车间也更洁净。

Q3:来件尺寸波动大怎么压装?
A:在程序里按来件实测做位移补偿,固定行程易压不到位或过压;配合导向工装把同心度锁住,压偏风险大幅下降。

Q4:曲线数据要存多久、怎么查?
A:每件上传 MES 后按批次留存,异常时按件号或时间段调出曲线快照比对,召回可精准定位而非整批隔离。

深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

找不到任何内容

版权所有©  深圳市川田智能装备有限公司

备案号:粤ICP备18111600号-1 

技术支持:川田智能

快速导航

网站首页                    新闻资讯

产品中心                    关于我们

案例中心                    联系方式


联系我们

手      机:13312955296

传      真:0755-84878515

邮      箱:qiuyijian@163.com 

地      址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

微信 扫一扫