汽车仪表盘与家电面板的 IML 高压成型,最怕的不是压不出形,而是板面温差大导致局部欠压、缩水或流痕,批量良率忽高忽低。本文讲清热压成型机怎么用加热板分区控温把板面温差压住、用快冷定形锁节拍,并说明深圳市川田智能装备在 IMD/IML 高压真空热压、模具配套与试模打样上的做法,供工艺工程师参考。
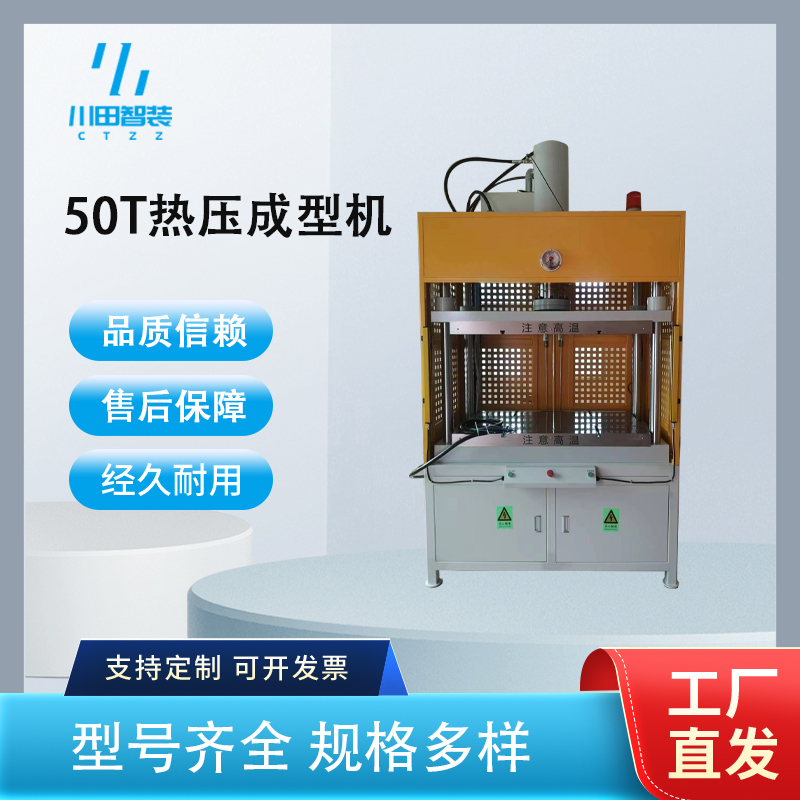
热压成型机通常由上下加热板、压机本体、真空系统与温控模块组成。工作时先把 IML 薄膜或碳纤维/玻纤预浸料平铺,加热板分区把材料升到软化温度,再通过高压气体或真空把软化的料贴合到模具型面,保压定形后快冷脱模。它的工艺价值在"温度均匀"和"压力可控":加热板分区控温能把板面温差控制在 ±1~2℃,让整张膜同时到达工艺窗口;高压成型压力按面积与材料选 5~15MPa,配合薄膜预拉伸减少褶皱。设备多用于 3C 外壳、汽车仪表盘、家电面板与新能源电池壳体,模具与试模是量产稳定的关键。
产品特征:面积大、外观要求高、要分区控温。建议大台面热压成型机,加热板分区 ≥6 区、板面温差 ±2℃ 以内,高压成型配真空吸附。注意模具热膨胀补偿与脱模温度设定,避免翘曲。
产品特征:尺寸中小、图案精度高。建议中小台面机型,薄膜预拉伸+真空热压,温度 150~180℃ 区间控稳。注意膜面洁净与张力均匀,防划伤与银纹。
产品特征:要强度、要密封面。建议按层数与面积算吨位,升温曲线分段、板面温差严控,快冷定形保平面度。注意预浸料铺层对齐与排气。
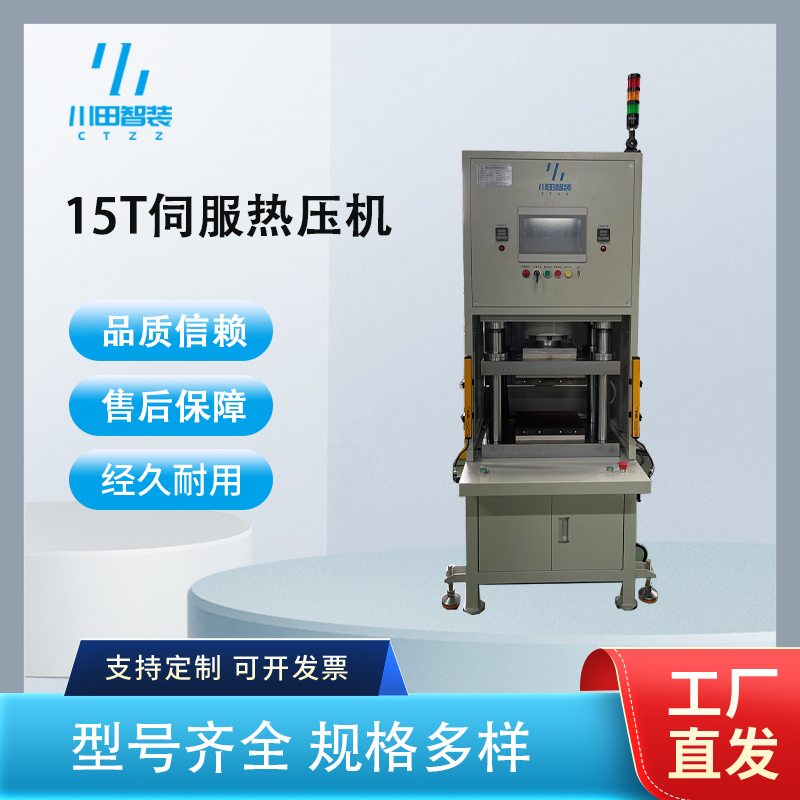
该厂仪表盘面板面积约 0.4 平方米,原设备整板单温控,边角比中心低约 5℃,局部缩水与流痕,良率仅约 90%。深圳市川田智能装备改用大台面热压成型机,加热板分 8 区独立控温,把板面温差压到 ±2℃ 以内,成型压力约 8MPa、配真空吸附把膜贴满深型面。关键是先做模具热膨胀补偿:冷模打样合格后,在川田试模车间带料跑热态,记录各温区与定型尺寸,把热膨胀量写进合模参数。保压 25 秒、快冷到脱模温度再开模,整节拍约 38 秒,量产良率提到 98% 左右,局部流痕基本消除。
该客户家电面板薄膜预拉伸不足,合模后型面深处缺料、膜下藏气泡,靠加压力反而破膜。川田的方案是加热板分区控温到 165℃、先薄膜预拉伸再真空热压,真空度与保压时间按膜厚调,保压 12 秒后快冷定形。在试模车间带不同膜批次打样,逐批记录气泡与缺料位置,固化预热温度与拉伸行程参数,量产节拍约 22 秒,缺料与气泡不良从约 6% 降到 1% 以内,膜面划伤也因洁净与张力管理改善。
川田智能的加热板分区控温与高压真空热压控制源自日系精密装备体系,温控模块按大台面多区独立开发,板面温差可稳在 ±1~2℃,不是单点温控凑数。公司自有试模车间,客户可带膜带模上门打样,模具热膨胀补偿、预热与保压快冷曲线在样机上验证后再量产,避免"装机才知热态超差"。模具配套与工装可按台面、滑台、真空系统全维度定制,老设备也能做伺服节能改造,深圳龙岗基地紧邻深莞家电与汽车内饰产业带,响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。设备与模具案例可访问官网 www.kwdzn.com 查阅。
Q1:板面温差到底要控到多少?
A:大台面件建议 ≤±2℃,单点温控往往边角差好几度。温差越小局部欠压与流痕越少,这是良率基线而非越高越好。
Q2:薄膜为什么先预拉伸再压?
A:不预拉伸料没展开,深型面拉不到、表面起褶,硬加压会把膜拉薄破洞。预拉伸让料均匀贴向型面再真空定形。
Q3:保压多久、什么时候能脱模?
A:保压 10~40 秒视料厚,关键是降到定形温度再开模,没冷定就脱模会回弹翘曲、尺寸缩水。
Q4:冷模打样合格量产却超差怎么办?
A:多为模具热膨胀没补偿。应在试模车间跑热态,把热膨胀量写进合模参数做热态尺寸标定,再批量生产。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


