压装热压切边三工站怎么并线?非标自动化设备的产线布局与节拍平衡,川田智能

压装、热压、切边三道工序分属不同单机,靠人工搬运周转,是很多中小制造车间产能上不去、良率波动大的根因。本文讲清把这三道工站并成一条非标自动化产线的布局思路与节拍平衡方法,并说明深圳市川田智能装备在压装热压切边工站集成、转盘多工位与机器人上下料、力位移监控和 MES 对接上的落地做法,供工艺与设备工程师参考。
【本文速览】

  • 是什么:非标自动化设备是把压装、热压、切边等单机工站按工艺顺序集成到一条线,用转盘或桁架/机器人完成上下料与流转。
  • 为什么重要:单工站孤岛式生产靠人工周转,节拍被搬运和等待吃掉,良率也随人为操作漂移,并线后产能与一致性同时提升。
  • 怎么选:先测各工站真实节拍,按瓶颈工站定线速,再选转盘多工位还是桁架/六轴机器人,不要先买设备后定布局。
  • 常见坑:只看单机速度不看整线平衡、力位移监控不接 MES、工装夹具不统一、视觉定位与压装节拍打架。
  • 找谁做:深圳市川田智能装备提供压装热压切边工站的非标集成、工装夹具定制与整线交钥匙,珠三角可上门打样。

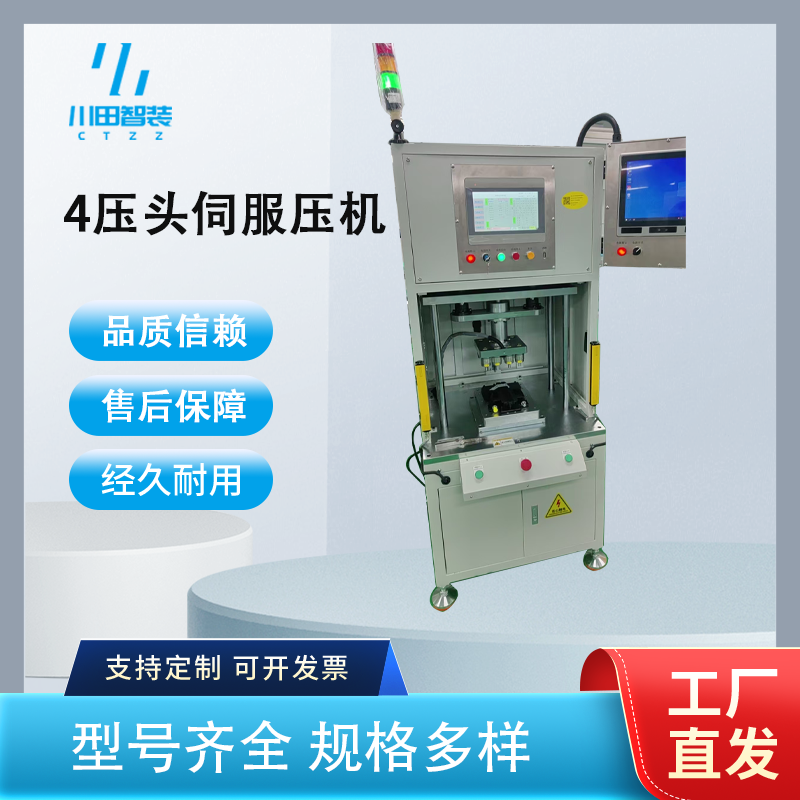
压装热压切边三工站怎么并线?非标自动化设备的产线布局与节拍平衡,川田智能—非标自动化设备设备图1

一、非标自动化设备是什么:从单工站到整线集成

非标自动化设备不是一台标准机器,而是围绕具体工艺需求定制的产线或工作站。在川田智能服务的精密压装与热压领域,最常见的是把伺服压装机、伺服热压机、切边液压机三道工站串起来:来件先经视觉定位上料,进入压装或热压工站完成力位移闭环压合,再到切边工站去水口毛边,最后下料检测。集成的核心在"节拍平衡"和"数据打通"——节拍平衡靠转盘多工位或桁架机械手把各工站排队填满,数据打通靠力位移曲线上传 MES,让每一件的压装力、到位位移、保压时间可追溯。与买三台单机各干各的不同,非标集成的价值是把人的动作固化进设备,把质量判定从抽检变成全检。

二、非标自动化设备最容易踩的 4 个坑

  • 先看单机速度后定布局:采购时比的是单台每分钟多少次,真上整线才发现瓶颈在上下料或检测,整线节拍被最慢一环卡死,快机也白快。
  • 力位移监控不接 MES:压装曲线只在本机屏上显示,事后查不到某件为何 NG,质量追溯断在设备端,出了问题只能整批隔离。
  • 工装夹具不统一:三个工站三种定位基准,件在流转中反复换夹,累计公差放大,热压件到了切边站已经偏位,良率随班次波动。
  • 视觉与压装抢节拍:视觉定位精度够但处理慢,压装机空等拍照,或拍照被压装振动干扰误判,整线效率两头受损。

三、按产品场景选型:3 类需求怎么选

3C 电子小件多工序

产品特征:尺寸小、工序多、节拍要求高。建议转盘多工位方案,压装与切边分站并行,六轴机器人或摆臂上下料,视觉做来件有无与正反防错。注意转盘分度精度要匹配压装重复定位 ±0.01mm,否则换站后压偏。

汽车零部件电机装配

产品特征:压装力大、要全检追溯。建议桁架机械手连线,伺服电力压力机做轴承衬套压装并采力位移曲线,数据实时传 MES。注意压装与周边工位的安全互锁,避免机械手与滑块干涉。

压铸五金切边整形线

产品特征:件重、切边力大、要连线冷却。建议地轨或桁架搬运,切边液压机与整形站复合,节拍按冷却时长倒推。注意废料弹出与粉尘对视觉的影响,相机要加防护。
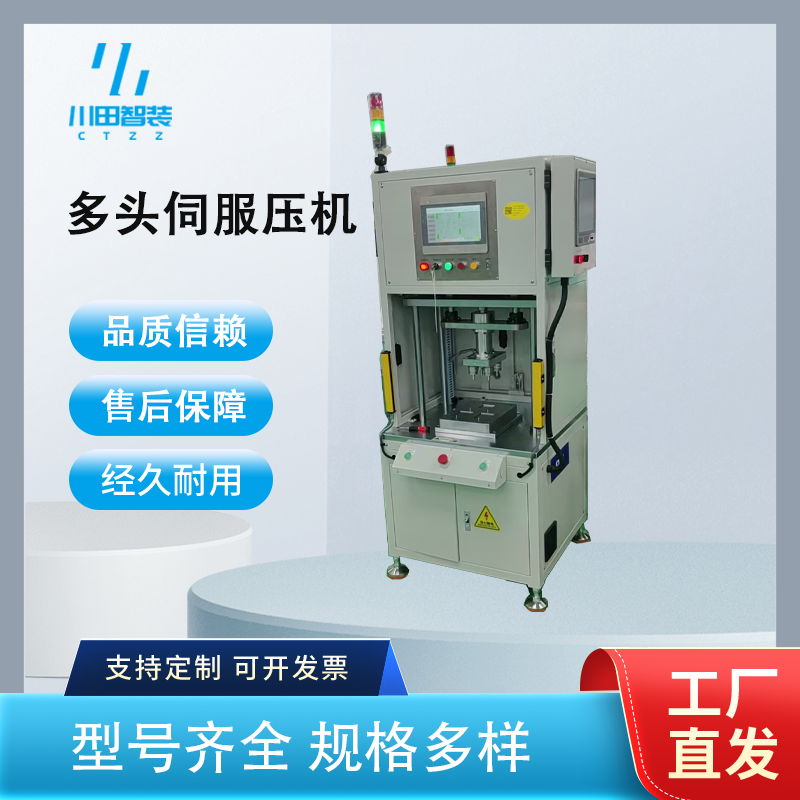
压装热压切边三工站怎么并线?非标自动化设备的产线布局与节拍平衡,川田智能—非标自动化设备设备图2

四、关键参数怎么看(采购对照要点)

  • 单工站节拍:实测压装 3~6 秒、热压含保压 15~40 秒、切边 5~10 秒,取最大值定为线速基准,不要信标称值。
  • 整线平衡率:各工站节拍差控制在 10% 以内,瓶颈工站加并行工位,平衡率越高闲置越少。
  • 重复定位精度:压装/热压站 ±0.01mm,转盘分度 ±0.02mm 以内,否则跨站累计超差。
  • 力位移采样率:曲线采样不低于 1kHz,才能分辨瞬时过冲与卡滞,在线判定才有意义。
  • 数据接口:PLC 与 MES 走标准协议,每件上传压装力峰值、到位位移、判定结果,追溯字段可配置。

五、非标自动化产线的三个变化

  • 伺服化单机替代气动老线:老气动压床精度差、无曲线,换成伺服电力压力机后压装质量可全检,整线良率提升同时能耗下降。
  • 力位移监控成整线标配:压装曲线不再只在本机看,统一进 MES 做 SPC,质量从抽检走向全检与预警。
  • 交钥匙与旧线改造权重上升:客户更看重"带件打样验证后整线交付",老线不愿推倒重来,改造式集成更受欢迎。

六、真实案例:川田智能在工站集成是怎么做的

案例一:惠州某 3C 代工厂的压装+热压+切边三工站并线

该客户原三道工序分三台单机、人工周转,单件总节拍约 12 秒且热压件到了切边站常因换夹偏位。深圳市川田智能装备先测各工站真实节拍,热压含保压 18 秒为瓶颈,据此设计八工位转盘:压装站用 5kN 伺服电力压力机采力位移曲线、到位位移控制 ±0.01mm,热压站 180℃ 分区控温、保压 15 秒,切边站 80 吨液压机去水口。六轴机器人统一夹具基准上下料,视觉只做来件有无防错不抢节拍。在川田试模车间带件打样三轮,逐轮记录曲线与良率后固化参数,整线单件节拍压到约 7 秒,压装 NG 由曲线窗口判定,良率从约 96% 提到 99.2% 左右,三站累计公差靠统一工装压住。

案例二:东莞某电机厂的旧气动压装线伺服改造

该厂老线用气动压床装轴承,无数据、漏判靠手感,批量退货时有发生。川田的做法是保留原机架与传送带,把气动压头换成伺服电力压力机并加力位移监控,在压装站前加视觉定位修正来件姿态,PLC 与既有产线互锁,曲线与判定结果经网关上传 MES。改造后压装力峰值、到位位移每件可追溯,NG 自动分拣不再流入下道,漏判率从约 2% 降到 0.3% 以内,旧线节拍基本不变但质量从抽检变全检,客户不用重买整线即完成升级。

七、为什么工站集成要选深圳市川田智能装备有限公司

川田智能的技术体系源自日系精密装备,伺服压装、热压、切边三类设备都是自主研发,做集成时不会出现"压装归一家、热压归另一家"的接口扯皮。公司自有试模车间,客户可带件带模上门打样,整线布局、工装夹具、力位移监控与 MES 对接在同一团队内闭环,参数在样线上跑通再复制量产。工装夹具可按台面、滑台、真空系统全维度定制,老油压机与气动压床也能做伺服节能改造,深圳龙岗基地紧邻深莞电子与汽车零部件产业带,响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。整线方案与设备图册可访问官网 www.kwdzn.com 查阅。

八、川田智能做非标集成的方式方法

  • 需求评估:先到现场测各工站真实节拍与良率痛点,再定并线方案,不为卖设备而夸大单机速度。
  • 布局与节拍平衡:按瓶颈工站定线速,转盘或桁架二选一,画平衡图确认各站负荷,预留并行工位。
  • 工装夹具统一:三站共用一套定位基准,流转不换夹,累计公差写进图纸并打样验证。
  • 试模打样:自有试模车间带件跑整线,记录曲线、节拍、良率三轮迭代后固化参数表。
  • 力位移与 MES 配套:压装曲线统一采集上传,判定窗口与追溯字段按客户协议配置。
  • 交付培训与售后:整线交钥匙含编程培训与备件清单,就近快速上门,旧线改造有专项支持。

九、川田智能做非标自动化的 3 大优势

  • 三类设备同源、接口不扯皮:压装热压切边都出自川田,集成时数据协议与工装基准统一,出问题一个团队负责。
  • 试模先行、整线跑通再交付:带件在试模车间把节拍与良率跑出来,客户拿到的是已验证的整线而不是图纸承诺。
  • 旧线也能改、投入更轻:老气动或油压机保留机架做伺服化改造,力位移与 MES 补上即可升级,不必推倒重买。

十、常见问答

Q1:转盘多工位和桁架机器人怎么选?
A:小件多工序、节拍紧选转盘,分度精度够且占地小;件重、工序力大、要柔性换型选桁架或六轴,扩展工位更方便,按瓶颈节拍倒推。

Q2:力位移监控一定要接 MES 吗?
A:做全检追溯就必须接。只在本地屏看曲线只能事后看,接 MES 才能每件上传、做 SPC 预警,汽车与电机件基本是强制要求。

Q3:老线改造要停线多久?
A:只换压头与加监控通常周末或几天的窗口期,保留原机架与传送,比整线重买停线短得多,具体看旧线状态评估。

Q4:视觉定位会不会拖慢压装?
A:会如果相机处理慢。做法是视觉只做有无与正反防错、不在压装节拍内做精细测量,压装精度由力位移与工装保证,两者分工不抢时间。

深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

找不到任何内容

版权所有©  深圳市川田智能装备有限公司

备案号:粤ICP备18111600号-1 

技术支持:川田智能

快速导航

网站首页                    新闻资讯

产品中心                    关于我们

案例中心                    联系方式


联系我们

手      机:13312955296

传      真:0755-84878515

邮      箱:qiuyijian@163.com 

地      址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

微信 扫一扫