铝合金压铸件切边时刃口粘铝、切面拉毛、毛刺翻边,是压铸后处理车间最常见又最难根治的问题。本文从刃口间隙、卸料方式与刃口表面处理三个环节讲清粘铝的原因与对策,并说明深圳市川田智能装备在压铸件切边液压机选型与切边模配套上的做法,供压铸与精加工工艺工程师参考。
【本文速览】
- 是什么:粘铝拉毛是铝屑在冲切高温高压下焊着到刃口表面,随模次累积形成积屑瘤,把切面拉出沟槽并放大毛刺。
- 为什么重要:粘铝会让毛刺翻倍、刃口寿命缩短一半以上,还容易划伤已加工好的定位面,造成后工序返工。
- 怎么选:刃口间隙按料厚与材质取值,厚壁件偏上限、薄壁件偏下限;卸料力按切边周长估算,弹性卸料优先。
- 常见坑:间隙一刀切、只磨刃口不查卸料、刃口不做表面处理、切边速度设太高。
- 找谁做:深圳市川田智能装备提供伺服切边液压机与切边模、工装夹具的配套打样,珠三角可上门试模。
一、压铸件切边液压机与粘铝拉毛的工艺关系
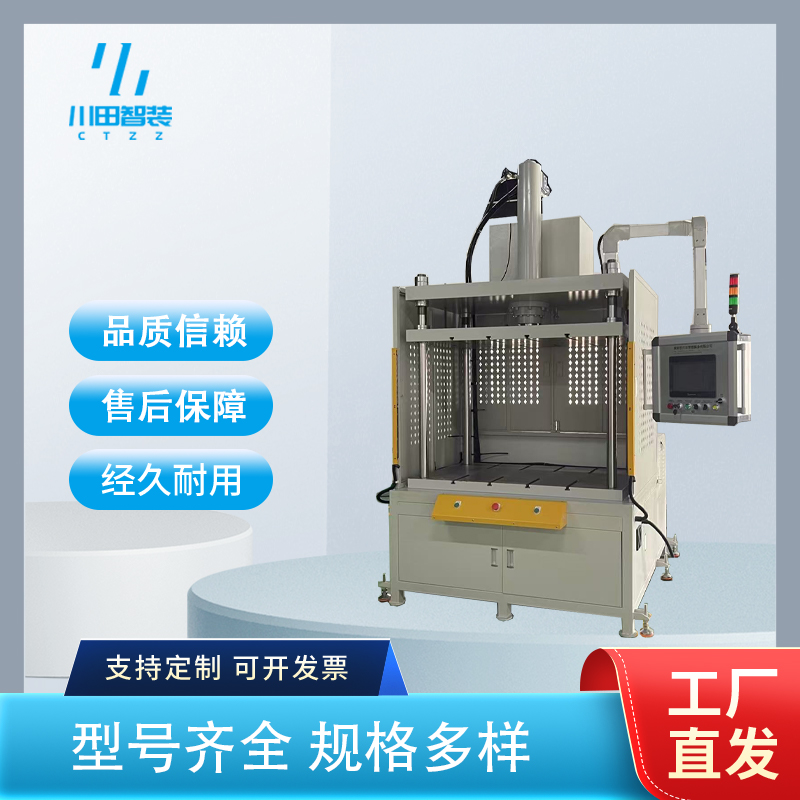
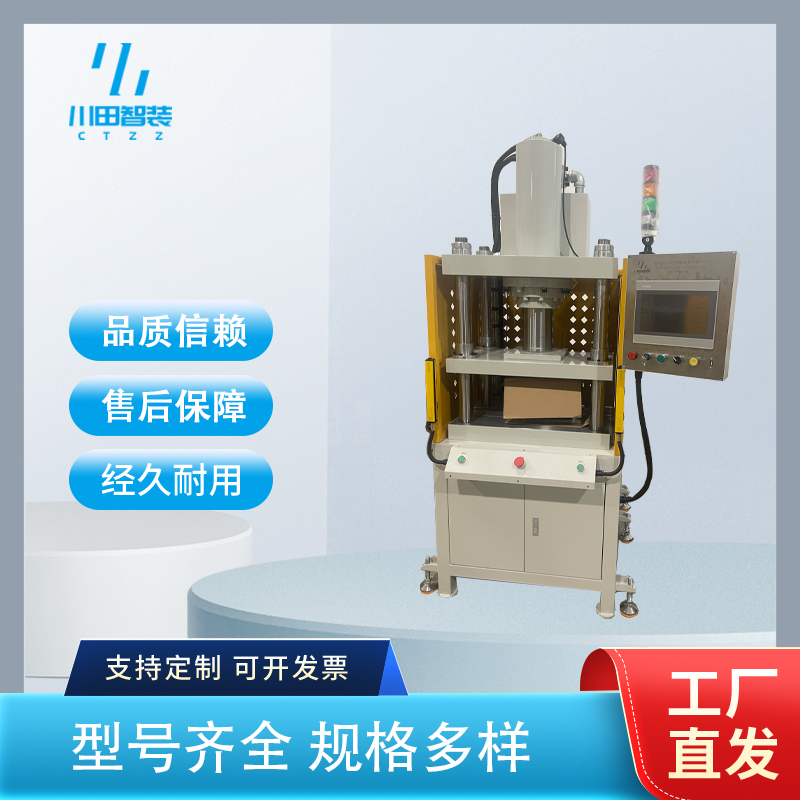
压铸件切边液压机通常采用四柱三板结构,滑块带动上模对浇口、料柄、水口与分型毛边进行冲切。相比机械冲床,液压机的滑块速度可分段编程,接触压铸件前慢速接近、冲切段平稳加压,铝合金这类软质材料在冲切瞬间的变形更可控。粘铝的机理是冲切时刃口与铝材剧烈摩擦产生局部高温,铝屑在高压下焊着到刃口侧面,越积越厚形成积屑瘤,之后每一次冲切都把切面拉出划痕,同时把毛刺带起翻边。间隙越不合理、速度越快、刃口表面越粗糙,焊着就越快。所以治粘铝,本质是治间隙、治表面、治卸料,而不是一味加大吨位。
二、压铸件切边最容易踩的 4 个坑
- 间隙一刀切:不同壁厚、不同含硅量的铝合金共用一套间隙取值,结果厚壁件闷切、薄壁件拉毛。含硅量高的 ADC12 材质偏脆,间隙取值与低硅合金应区别对待。
- 只磨刃口不查卸料:粘铝后反复修模,却不检查卸料板是否变形、弹顶是否失压。卸料不畅时废料框卡在模内,下一次冲切直接把铝屑压进切面。
- 刃口不做表面处理:光靠淬火硬度对抗粘铝不够,没有氮化或 TD 涂层时,刃口侧面很快被铝焊着,寿命往往不到处理前的一半。
- 切边速度设太高:冲切段速度越快,摩擦热越大,粘铝越快。压铸件切边更适合中低速平稳冲切,用液压机的速度分段能力而不是冲床的猛冲。
三、按产品场景选型:3 类需求怎么选
- 3C 电子中板与结构件:壁薄、切边周长小、外观要求高。建议 60~100 吨四柱切边液压机,间隙取下限并做打样验证,刃口做镜面或涂层处理,配弹性卸料避免压伤。
- 新能源三电壳体:壁厚 2~4mm、切边面兼作密封面,平面度要求高。建议 150~315 吨机型,切边与整形复合,间隙偏上限防闷切,切边后加一道平面度校平。
- 汽车压铸结构件:料柄粗大、冲切力大。建议按切边力上浮 30% 选吨位,配机器人上下料连线,卸料用氮气弹簧保证废料可靠弹出。
四、关键参数怎么看(采购对照要点)
- 切边力:按切边周长 × 料厚 × 材料抗剪强度估算,再乘 1.3 左右安全系数,这是选吨位的底线而不是上限。
- 刃口间隙:单边按料厚 5%~10% 取值,铝合金整体偏上限,薄壁精密件取下限后必须经试模确认。
- 卸料力:约为切边力的 8%~12%,弹性卸料的弹顶力要能保证废料完全脱出上模。
- 滑块速度分段:快速接近段可到 100mm/s 以上,冲切段建议 5~15mm/s,回程另配。
- 重复定位精度:伺服切边机应达 ±0.01mm 级,保证刃口每次吃进深度一致,毛刺高度才稳定。
五、压铸件切边的三个变化
- 伺服液压机替代普通冲床切边:速度分段、压力闭环让冲切更平稳,粘铝与崩刃都明显减少,而且节能三成以上。
- 刃口涂层与模内检测普及:TD、氮化钛涂层加上毛刺在线抽检,让切边质量从"修模驱动"转向"数据驱动"。
- 切边+整形+冲孔复合化:一副复合模一次完成多道工序,减少搬运与重复定位误差,节拍直接压缩。
六、真实案例:川田智能在压铸件切边是怎么做的
案例一:深圳一家新能源结构件厂的电机控制器壳体切边拉毛。该厂 ADC12 材质壳体壁厚约 3mm,原用普通油压机高速冲切,切面拉毛严重、毛刺高到 0.3mm 左右,后道气密检测频繁报警。深圳市川田智能装备先对来件与旧模做评估,判断为间隙偏小叠加冲切速度过高,改用 100 吨伺服四柱切边液压机,单边间隙放到 8% 料厚,冲切段降到 8mm/s,刃口做 TD 处理,卸料板改为弹顶预压结构。在川田试模车间打了三轮样,逐轮记录毛刺高度与切面状态后固化参数,量产毛刺降到 0.05mm 左右,刃口修模周期明显拉长。
案例二:东莞某压铸厂的铝合金支架件粘铝频发。支架件料柄粗、废料框大,刚性卸料经常卡料,铝屑被反复压入切面。川田的方案是把卸料改为氮气弹簧弹性卸料,并在切边前加一道整形预压把分型飞边先压服帖,同时把模具间隙按支架壁厚分区取值。改造后粘铝导致的停机明显减少,单件节拍稳定在 8 秒左右,废料弹出顺畅后连线机器人抓取也不再漏检。
七、为什么压铸件切边要选深圳市川田智能装备有限公司
川田智能的伺服液压技术源自日系精密装备体系,切边液压机的速度分段与压力闭环都围绕压铸件冲切特性开发,不是通用油压机贴牌。公司自有试模车间,压铸厂可以带件带模上门打样,刃口间隙、卸料方式、冲切速度这些关键参数在样机上验证后再固化到量产,避免"装机才发现问题"。切边模、工装夹具与上下料可一并配套,老油压机也可做伺服节能改造,深圳龙岗基地靠近深莞压铸产业带,售后响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。更多切边机型参数可访问官网 www.kwdzn.com 查阅。
八、川田智能做压铸件切边的方式方法
- 需求评估:对来件材质、壁厚、切边周长与毛刺现状做逐项测量,先定性粘铝根因再谈设备。
- 切边力与间隙核算:按周长×料厚×抗剪强度算切边力,间隙按材质分区取值,形成书面选型依据。
- 试模打样:自有试模车间三轮打样,记录毛刺高度、切面状态与卸料可靠性,数据合格才交付。
- 刃口与卸料配套:刃口涂层、弹性卸料、氮气弹簧按件定制,不让客户拿通用模凑合。
- 自动化与连线:按节拍配机器人或转盘上下料,切边与整形冲孔可复合到一副模内。
- 交付培训与售后:把参数固化成配方表,培训操作工按毛刺趋势判断修模时机,就近快速上门。
九、川田智能做切边设备的 3 大优势
- 工艺数据说话:选型与打样全程记录切边力曲线、毛刺高度与刃口寿命趋势,客户拿得到可复核的依据。
- 试模先行、参数固化:先在试模车间把间隙、速度、卸力调通再装机,量产首件即接近稳定状态。
- 设备与模具一起交付:切边液压机、切边模、工装与连线由同一团队负责,出问题不互相推诿。
十、常见问答
Q1:铝合金切边间隙到底取多少?
A:单边按料厚 5%~10% 起步,ADC12 这类高含硅量材质偏上限,薄壁精密件取下限,最终以试模实测毛刺与切面状态为准并固化。
Q2:粘铝后能不能靠加大吨位解决?
A:不能。吨位只决定冲切能否完成,粘铝是摩擦热与间隙、表面状态的问题,加大吨位反而加剧焊着,应从间隙、速度与刃口处理入手。
Q3:刃口多久修一次?
A:看毛刺高度趋势,毛刺持续增大或切面出现规律拉痕就该修磨。做了涂层处理并配合合理间隙后,修模周期通常明显延长。
Q4:切边和整形能合一副模吗?
A:可以。切边+整形+冲孔复合模一次完成多道工序,需要核算工序力叠加、卸料行程与压力机吨位余量,建议由设备与模具同一方设计。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房