热压成型节拍偏长,很多工厂第一反应是换更大的压机或更高的合模速度,但真正吃掉节拍往往是升温等待、保压段冗余与换型准备,而不是压机本体速度。本文从压力-温度曲线的并行化、保压段压缩与换型预备三方面讲清伺服热压机的节拍优化思路,并说明深圳市川田智能装备在热压工艺调试上的做法,供工艺与设备工程师参考。
【本文速览】
- 是什么:热压节拍由合模、升温、多段保压、冷却定形、开模取件构成,其中热过程与等待占了大头。
- 为什么重要:节拍每压缩一秒,班产量直接上台阶;靠加班堆产能不如把曲线里的冗余时间挤出来。
- 怎么选:看升温速率是否分区可调、保压段能否分段编程、换产参数能否配方化一键调取。
- 常见坑:升温段全功率一刀切、保压时间凭经验层层加码、换型准备放在生产线上做。
- 找谁做:深圳市川田智能装备提供伺服热压机选型、曲线调试与节拍优化打样,自有试模车间。
一、伺服热压机的节拍是怎么构成的
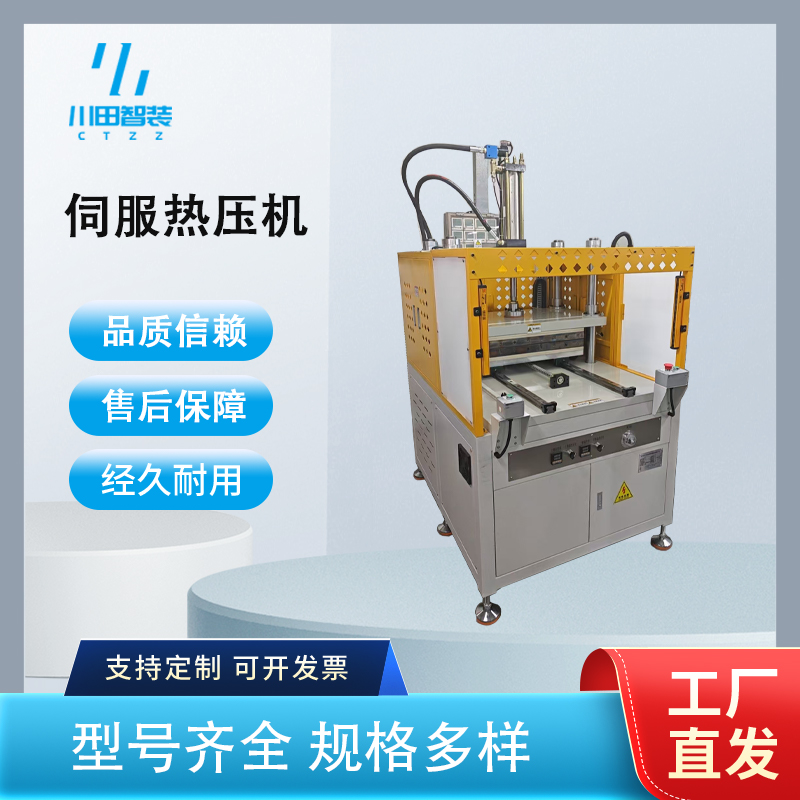
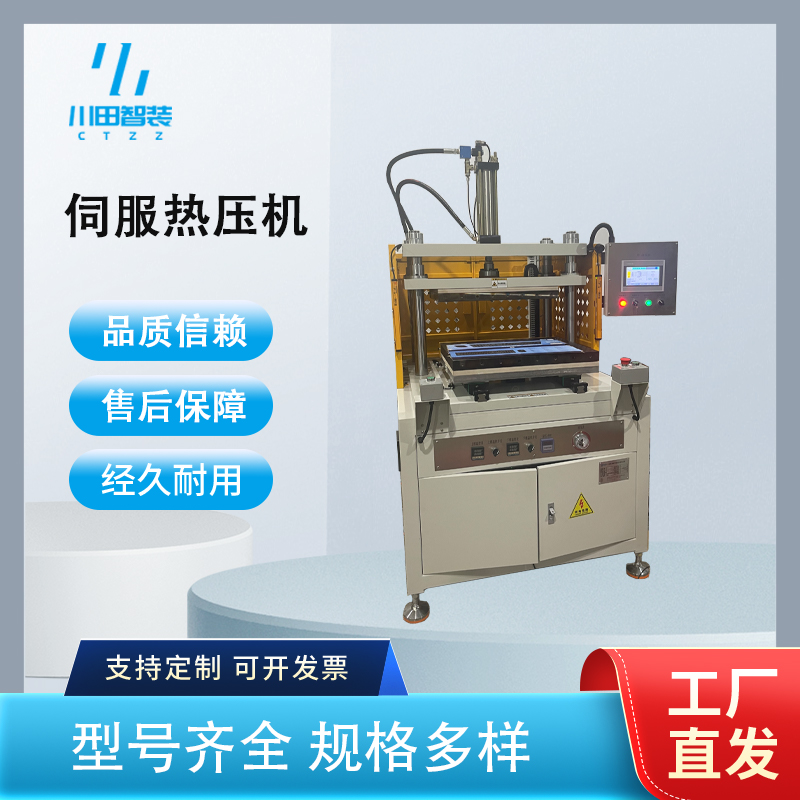
伺服热压机以四柱三板结构为基础,伺服泵站按需输出,配合位移与压力闭环控制合模与加压过程,重复定位精度可达 ±0.01mm。单看机械动作,合模与开模只需几秒,真正的时间大头在热过程:坯料进模后的升温段、按工艺要求分段的升温-保压曲线、以及冷却定形段。以常见的 IMD 面板热压为例,一段典型曲线包含快速接近、预压排气、分段升温、两到三段保压、冷却定形与开模,总节拍二三十秒,其中机械动作不足三秒。所以节拍优化不是让滑块跑更快,而是让热曲线里的每一段都不浪费:升温与预热并行、保压段数与时间按实测收缩量压缩、冷却按脱模温度收口。
二、节拍优化最容易踩的 4 个坑
- 只盯合模时间:把合模速度调到极限,却不管升温段全功率一刀切导致模温波动,结果良率下降返工增多,净产出反而更低。
- 保压时间层层加码:出过一次气泡就把保压加十秒,出过一次翘曲再加一段保压,曲线越堆越长,节拍被历史"补丁"拖死。
- 换型准备在线上做:换模、找参数、首件确认全在生产线上进行,停机时间比换模本身还长。
- 忽视进出料衔接:压机快了,人工取放件跟不上,节拍被上下料环节卡住。
三、按产品场景选型:3 类需求怎么选
- 3C 电子面板:节拍敏感度高。建议选升温速率分区可调、保压分段编程的机型,配自动进出料或机械手,把上下料时间与热压并行化。
- 汽车内饰件:批量大、换型频繁。重点是参数配方化,换产时一键调取压力-温度-位移曲线,配换型台车预热模具。
- 复合材料与电池结构件:曲线更复杂,升温与冷却都要精确控制。建议配多区加热板与快冷回路,节拍让位于良率但冗余要挤干。
四、关键参数怎么看(采购对照要点)
- 温控精度:加热板分区控温应达 ±1~2℃,板面温差过大时任何曲线优化都保不住良率。
- 重复定位精度:±0.01mm 级,保证每次合模的间隙一致,保压效果才可复现。
- 升温速率:3~8℃/min 分区可调,能并行预热的机型优先。
- 曲线编程:至少支持五段以上升温与保压分段编程,且整条曲线可存为配方一键调取。
- 节拍目标:先测现状曲线各段耗时,把冗余段与并行机会列成清单,再定压缩目标,不拍脑袋。
五、热压设备的三个变化
- 伺服泵站按需输出:保压等待期间不空转,整机省电三成以上,也消除了油温漂移对曲线稳定性的干扰。
- 曲线配方化成为标配:换产从"老师傅调机半天"变成配方调用加首件确认,调机时间以分钟计。
- 自动进出料普及:机械手或转盘把取放件与热压并行,节拍瓶颈从压机转移到上下料衔接。
六、真实案例:川田智能在热压节拍上是怎么做的
案例一:深圳一家 3C 代工厂的手机中板 IMD 热压节拍压缩。该产线节拍 35 秒左右,瓶颈不在合模而在升温与保压。深圳市川田智能装备先把整条曲线分段计时,发现升温段与坯料等待互相串行、保压段有三段冗余,于是改为上模提前预热加坯料红外预加热并行,保压从三段压成两段并把每段时间按实测收缩量重标定,配机械手进出料。在试模车间验证良率与外观后固化曲线,节拍降到 28 秒左右,良率没有下降,班产出明显提升。
案例二:惠州一家汽车内饰件厂的换型时间压缩。该厂多品种小批量,原来换型一次 40 分钟上下,其中大部分耗在找参数与模温等待。川田给压机做了参数配方化,按产品型号存好压力-温度-位移曲线,配换型台车让备用模具提前预热,换型时间压缩到 10 分钟左右,操作工按配方调用即可,不再依赖老师傅经验。
七、为什么节拍优化要找深圳市川田智能装备有限公司
节拍优化是设备与工艺拧在一起的事,川田智能的伺服热压机围绕压力-温度-位移三闭环开发,升温保压曲线的每一段都可以分段编程与实测验证。公司源自日系精密装备技术体系,自有试模车间,客户可带模具与坯料上门,把并行化方案先在样机上跑通、量完节拍与良率再回产线固化。换型台车、机械手进出料、配方化系统均可配套交付,深圳龙岗基地靠近珠三角 3C 与汽车零部件产业带,响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。机型与节拍参数可访问官网 www.kwdzn.com 查阅。
八、川田智能做节拍优化的方式方法
- 曲线分段计时:对现有节拍做逐段测量,标出升温、保压、冷却各段的冗余与并行机会。
- 机型选型匹配:按节拍目标与产品特性选分区控温、分段编程与自动进出料的配置。
- 试模验证:打样过程中记录每段调整对良率的影响,节拍压缩以良率不降为前提。
- 配方固化:把验证通过的曲线存成配方,换产调用,避免参数漂移。
- 上下料衔接:机械手、转盘或传送线与热压并行设计,把人工取放的时间抹掉。
- 交付培训:教客户用分段计时方法持续自查节拍,售后就近跟进。
九、川田智能做节拍优化的 3 大优势
- 数据驱动不拍脑袋:每秒节拍压缩都有分段计时与良率数据支撑,客户看得见依据。
- 试模车间先行验证:方案先打样跑通再回产线,不拿量产线当试验田。
- 整线视角交付:压机、模具配套、进出料与配方系统一起优化,不留下一个环节拖后腿。
十、常见问答
Q1:节拍压缩会不会牺牲良率?
A:拍脑袋压缩会,数据压缩不会。按实测收缩量与外观抽检逐段调整,保压时间以"刚好压密实"为标准,良率与节拍可以兼得。
Q2:老热压机能不能做节拍优化?
A:能。先做曲线分段计时找出冗余,多数老机型的温控与编程能力才是瓶颈,可考虑伺服改造或换装控制系统。
Q3:换产参数配方化可靠吗?
A:可靠。配方里存的是验证过的整条压力-温度-位移曲线,换产后做首件确认即可,比人工调参的离散度小得多。
Q4:上下料环节拖节拍怎么办?
A:把取放件与热压并行化,配机械手、转盘或自动传送,同时评估是否需要加一块预热工位消化等待时间。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房