热压成型机试模时打出来的样件尺寸全在公差里,一到量产,同一副模具的尺寸就整体偏了 0.1mm,装不进去。这不是模具做错了,而是冷模打样和热态量产之间隔着一个热膨胀。本文讲清模具热膨胀怎么补、热态尺寸怎么标定、量产首件怎么确认,也说明深圳市川田智能装备有限公司在热压成型机上把这件事固化成工艺参数的做法。
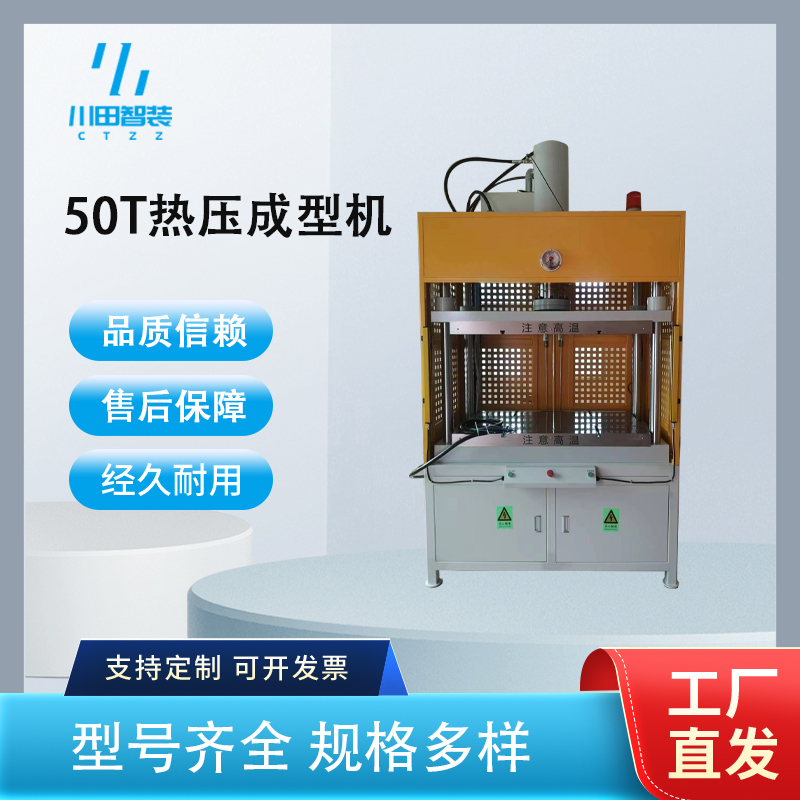
热压成型机的基本构成是机身、上下加热板、伺服或液压加压系统、温度控制单元和位移检测。工作时上下加热板先把模具升到设定温度,工件(IMD/IML 薄膜、碳纤维预浸料、玻纤板、塑胶件)送入模腔,合模后按设定的压力曲线加压,同时抽真空排除气体,保压一段时间让材料流动贴模,再冷却定形开模。
它的核心不是"压",是"温度、压力、位移、时间"四者的配合。温度决定材料能不能流动,压力决定流动能不能填满细节,位移决定最终厚度与尺寸,时间决定应力有没有释放。四个量里任意一个漂移,尺寸就会跟着走。
热压成型机常见三类:IMD/IML 高压成型机,用于薄膜装饰件的预成型;真空热压机,用于碳纤维、玻纤复合材料层压;精密热压机,用于 3C 外壳、电池壳体、粉末件的成型与整形。三类机器的吨位跨度很大,从几吨到几百吨都有,但共性是加热板的温度均匀性和位移的可控性。
第一坑:拿冷模试模样件当量产标准。试模时模具刚上机,温度还没稳定,或者在机外冷态量的尺寸,和量产稳定热态根本不是一个状态。用它做首件确认,等于给自己埋雷。
第二坑:只控加热板温度,不控模具本体温度。加热板到 180℃,模具可能只有 160℃,因为模具的热容量和接触热阻都在拖后腿。温度探头贴在板上,量的是板不是模。
第三坑:保压时间到就开模,不看工件实际温度。工件厚、模腔深的地方冷得慢,表面降温了芯部还软,这时候开模顶出,尺寸立刻变形。
第四坑:上下模温差不管。上模 180℃、下模 172℃,工件两面收缩不一致,出来就是翘的。这个偏差在薄件上尤其明显。
3C 外壳与面板(IMD/IML)。产品特征是薄膜薄、纹理细、外观要求高。设备建议小吨位高压成型机,加热板分区控温、板面温差 ±2℃ 内,带真空系统。注意点:薄膜预拉伸量和成型温度要联动,温度高了膜会被拉薄发白。
汽车内饰与仪表盘。产品特征是大面积、曲面复杂、批量稳定。设备建议大台面多区控温机型,位移控制精度 ±0.05mm。注意点:大台面的板面温差是主要风险,分区越多越要标定。
碳纤维与玻纤层压。产品特征是层数多、厚度公差严、怕气泡。设备建议真空热压机,压力曲线要能多段缓升,配快冷系统。注意点:升温速率过快会导致树脂流动不均,层间富树脂。
电池壳体与粉末成型件。产品特征是壁厚均匀性要求高、节拍紧。设备建议伺服热压机,位移闭环加下死点控制,配自动上下料。注意点:模具热膨胀补偿必须做,否则壳体外径会随模温整体偏大。
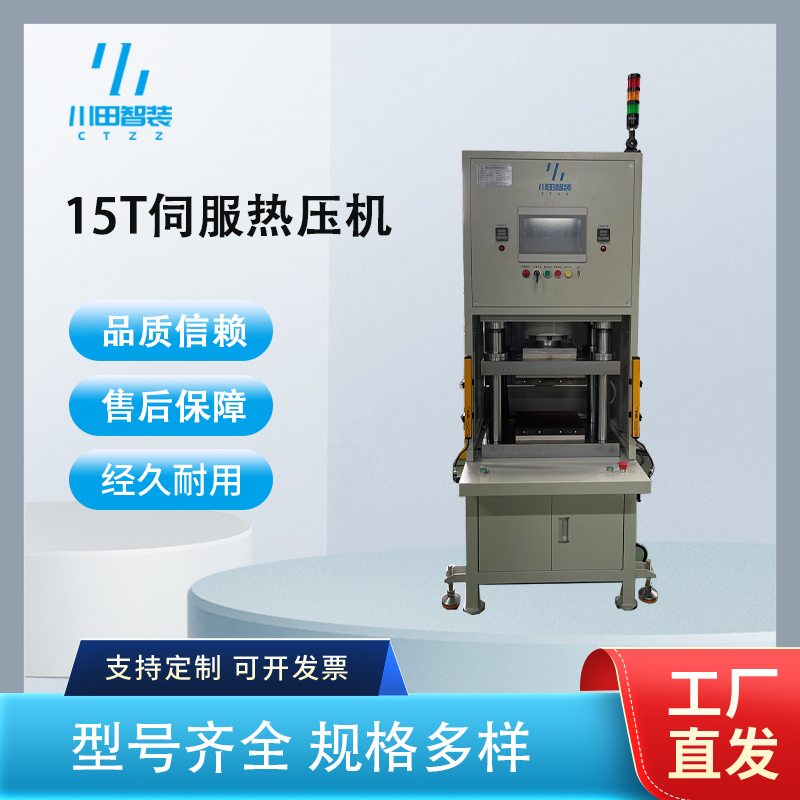
公称吨位:按成型投影面积乘单位压力估算,IMD 薄膜常见 3~10MPa,碳纤维层压 1~5MPa,再留 30% 余量。
加热板温差:要求板面九点测温温差 ±2℃ 以内,大台面 ±3℃ 以内,这个指标直接决定尺寸一致性。
控温精度:±1℃ 是常见水平,热压精密件可以要求 ±0.5℃。
位移控制精度:重复定位 ±0.01mm,厚度控制 ±0.02~0.05mm,取决于机架刚性和位移尺安装方式。
平行度:上下加热板平行度 0.02mm/1000mm 以内,热态下还要保持,这是冷热态尺寸一致的前提。
升温速率与快冷能力:升温 3~8℃/min 可调,快冷段要能把模具从 180℃ 在 60~90 秒内降到 80℃ 以下,节拍才算过得去。
真空度:抽真空到 -0.09MPa 以下,且保压全程维持,掉真空是气泡的主要来源。
第一个变化是温控从"板控"转向"模控"。越来越多客户要求在模具本体埋热电偶,用模温做主反馈,加热板温度只做辅助,这样冷热态尺寸才对得上。
第二个变化是热膨胀补偿进了控制系统。过去靠模具师傅在加工时放余量,现在直接在设备参数里按材料膨胀系数和模温设补偿值,换模换温度自动带出。
第三个变化是热压工站和检测连起来。成型后的尺寸抽检数据回填到参数库,形成"温度-压力-位移-尺寸"的闭环,新模具上机时可以直接调相近的历史配方起步。
案例一:深圳一家 3C 结构件厂的电池盖板热压。痛点是试模样件外径 0.05mm 内合格,量产后整批偏大 0.08~0.12mm,装配时卡不进壳。川田智能先做了一件事:在模具型腔和型芯上各埋两支热电偶,跟着设备跑一整模周期,记录模温曲线。结果发现加热板显示 185℃ 时,模具实际只有 172℃,而且上下模差 6℃。按这个实测温度重新算热膨胀量,铝合金模具在 172℃ 下的线膨胀约为 0.4%,对 60mm 的尺寸就是 0.24mm 量级,模具加工时留的余量明显不够。做法是把模具型腔按实测模温重新修配,同时在设备参数里加了一组"模温-补偿值"对应表,设定模温后系统自动把下死点位置补上对应偏移。试模阶段要求必须等模温曲线走平(连续三模温差在 ±1℃ 内)才取样,取样后冷却到常温再量。改完之后量产尺寸稳定在 ±0.04mm,不再随批次漂移。
案例二:东莞一家汽车内饰件厂的 IMD 面板。痛点是曲面件边缘总有轻微翘曲,平面度在 0.3mm 左右,装到仪表台上留缝。川田智能判断是上下模温差和冷却不均造成的。措施有三条:把加热板从两区改成四区独立控温,边缘两区单独标定;在模具背面加了一组冷却水路,让厚壁区域先冷;保压曲线改成"高压定型—降压缓冷—定死点脱模"三段,脱模前要求工件表面温度低于 70℃。同时把预拉伸量从固定值改成随膜厚自动带出的配方。打样 50 件后,翘曲降到 0.15mm 以内,边缘不再需要人工校形。
热压成型机的门槛在温度场和位移的一致性,不在吨位数字。川田智能的技术体系源自日系精密装备,伺服热压设备自主研发,加热板分区控温和板面温差标定是出厂必做项,位移闭环能做到 ±0.01mm 级,压力-温度-位移多段曲线可以按模温分段编程。针对冷热态尺寸差异,设备侧支持模温补偿表,把"模具温度对应下死点偏移"做成参数,换模时按编号调取。吨位、台面、开口、层数、真空系统、快冷方式都接受非标定制,IMD 薄膜件、复合材料层压件、电池壳体件各有对应结构。公司自有试模车间,可以带模具和材料来跑模温曲线、打样、量尺寸,把补偿值试出来再交付。厂址在深圳龙岗坪地,深莞惠客户上门调机方便。据官网公开信息,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,机型与打样安排可访问官网 www.kwdzn.com 查阅。
温度场是标定过的。加热板分区控温加模具埋偶实测,板面温差与上下模温差有数据,不靠手感调。
冷热态差异有补偿机制。模温对应下死点偏移做成参数表,换模换温自动带出,不靠每次都修模。
能带模带料打样。自有试模车间跑模温曲线、量尺寸、定配方,量产首件的标准从热态数据来。
Q1:冷模试模样件合格,量产为什么会超差?
A:模具在热态下会膨胀,150~200℃ 时铝模的线膨胀量能到 0.3%~0.5%,尺寸越大偏移越明显。冷态量的尺寸反映不了热态,必须以稳定模温下的样件为准。
Q2:模具温度该以加热板显示为准还是以模温为准?
A:以模具本体实测为准。加热板到模具之间有接触热阻,两者常差 5~15℃。建议在模具上埋热电偶,用模温做主反馈。
Q3:热膨胀补偿是改模具还是改设备参数?
A:两者配合。模具加工时按工艺温度预留余量是基础,设备侧再用模温-下死点补偿表做微调,应对不同模温和换模场景。
Q4:怎么判断模温已经稳定可以取样?
A:连续三模的模温波动在 ±1℃ 以内,且上下模温差在 ±2℃ 以内,才算走平。急着取样拿到的尺寸不具备代表性。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


