多品种小批量订单越来越多,一条非标自动化线一年要换几十个料号,换型时间从两小时压到二十分钟,单件成本就拉开一大截。本文把换型慢的根因拆成定位基准、程序与工装三件事,给出快换工装、程序分档、视觉防错的具体落地做法,并说明深圳市川田智能装备在非标自动化设备换型上的处理方式,供工艺与设备工程师对照自查。
非标线的换型动作表面上是拆工装、改参数、试首件,实质是三处基准在漂移。一是定位基准:工装靠人工敲表、垫铜片找正,装回去每次位置都不同,只能试压几件慢慢修。二是程序基准:压力、速度、保压时间、到位值散落在面板里,换个料号要翻工艺卡逐项手输,输错一个数就是一批废品。三是工装基准:整块工装用十几颗螺栓锁在台面,拆装本来就要半小时,还没防错,装反装偏都能装上去。
把这三处基准固定下来,换型就从"手艺"变成"动作":定位靠一面两销加液压压紧,程序靠配方分档扫码调取,工装靠快换子板机外预装、机上推入锁紧。川田智能在做工站集成时,通常先把料号清单按结构相似度归类,再决定做几套子板,这一步做对了后面的自动化才有意义。
3C 结构件(多品种、小批量、换型最频繁):优先快换子板加视觉定位,程序用条码或 RFID 自动调取,把换型压到"推子板、扫码、首件确认"三步。注意视觉光源要兼容阳极氧化和喷砂两种表面,否则识别率会掉。
汽车零部件(品种较少、批量大、换型要求精度恢复快):一面两销定位加液压夹具,配力-位移曲线首件自动比对,换型后第一件就判定是否放行,不必试压三件找感觉。
新能源电池结构件(节拍高、换型少但防错要求严):重点不在换型速度而在防错,扫码绑定工位与料号、漏装漏压自动拦截、NG 自动分流。
压铸五金(毛坯一致性差):定位要做成浮动自定心,夹紧力按毛坯分档给,力监控容差适当放宽,否则毛坯厚一点就报警停机。
换型时间进入招标评分:越来越多采购方把换型时间与首次通过率写进技术协议,而不只看设备单价和节拍,这是小批量趋势倒逼的结果。
程序与工装开始数据化:配方不再存在面板里,而是和工单、料号、曲线一起进 MES,调取参数的同时完成追溯绑定,深圳市川田智能装备的集成方案出厂即预留这类接口。
旧线改造需求上升:新线投资放缓,更多客户选择在既有工站上加机械手、加视觉、换快换工装,用三分之一的投入拿到大部分收益。
案例一:东莞一家 3C 结构件厂的压装工站。客户一年要跑四十多个料号,原工站换型靠拆十二颗螺栓换整套工装,再手动改六项参数,一次约 90 分钟。川田智能先按外形与定位孔把料号归成三个族,为每族做一套快换子板,子板与台面用一面两销定位加液压压紧,气管与信号用集中快换接头一次对接;程序按族分档,工位加装扫码枪,扫工单自动调取配方;换型后首件自动比对力-位移曲线,超出包络窗口直接报警不放行。落地后换型时间降到 25 分钟左右,首件报废明显减少,夜班也能自己换型。
案例二:深圳一家新能源结构件厂的旧切边线改造。原线人工上下料,切边液压机换型要把模具吊出吊进,主线一停就是两小时。川田的做法是把换型动作挪到机外:做两套可整体推入的模架子板,一套在机上生产、另一套在机外预装调试,配桁架机械手与双工位旋转台,换型时只切换子板与配方,主线停机压到二十分钟以内,同时把毛刺检查改成视觉抽检,减少人工判读的波动。
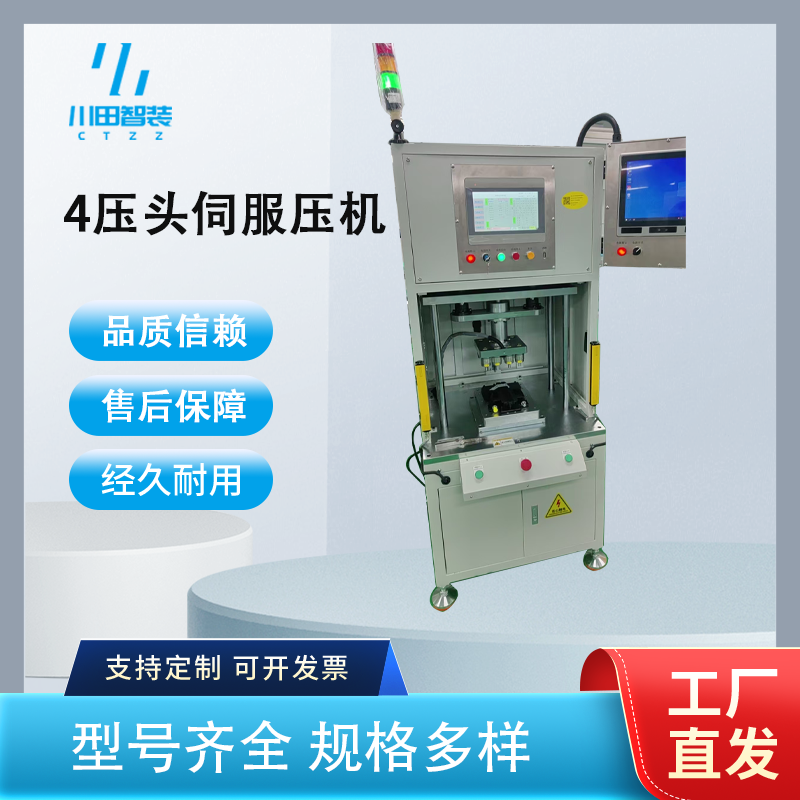
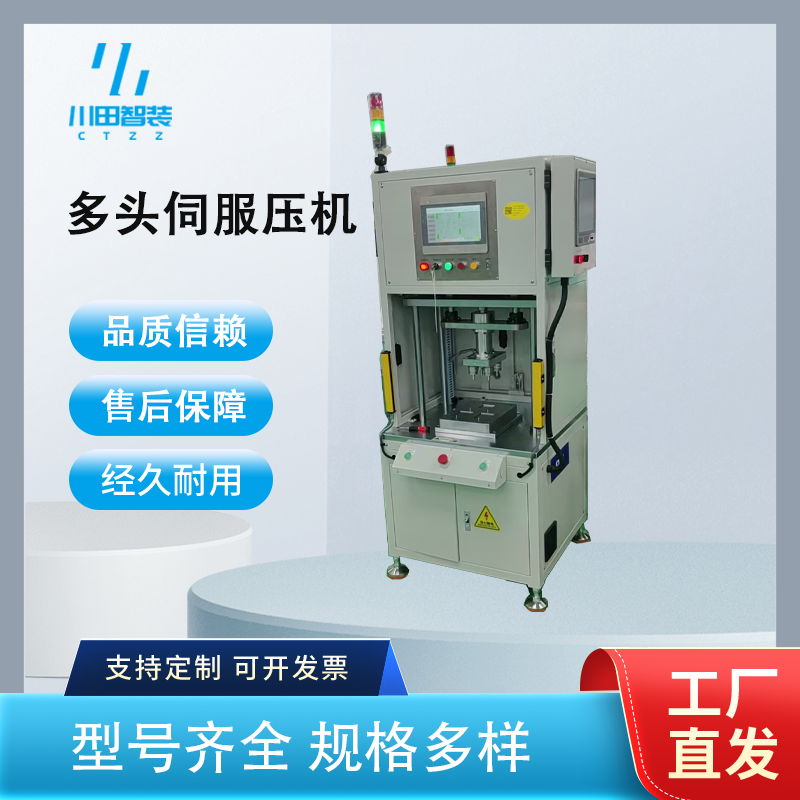
非标集成的难点从来不是把气缸和机械手拼起来,而是让压装、热压、切边这些工站本身的工艺先稳,再谈自动化。川田智能的主机是自研的伺服热压机、伺服油压机与伺服电力压力机,做集成时主机、工装、电控、软件是一套班子出图,不存在主机厂与集成商互相甩责任。自有试模车间,珠三角客户可带件上门打样,跑通工艺再定节拍与工位数;工装夹具按产品族规划,快换子板、浮动定位、真空吸附都能做;PLC 电控与 MES 对接按客户协议定制;旧线改造与老油压机伺服节能改造同样承接。深圳龙岗工厂贴近深莞产业带,售后响应快,据官网公开信息已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多集成案例可访问官网 www.kwdzn.com 查阅。
Q1:换型时间到底能压到多少?
A:取决于料号差异。同族料号只换子板与配方,二十分钟左右可控;跨族料号涉及夹具与送料机构调整,一般按四十分钟到一个小时评估。
Q2:老设备能不能只加快换工装不改主机?
A:多数可以。主机精度尚可时,加装快换子板、集中接头与配方管理就能拿到大部分收益,改造成本远低于换线。
Q3:视觉定位是不是必须?
A:来件定位孔精度稳定、工装能做到硬定位时,机械定位更便宜也更稳;来件公差大、人工上料位置散,才值得上视觉。
Q4:程序配方会不会被调机师傅改乱?
A:配方可分操作、调试、工程三级权限,改动留痕并可回滚,关键窗口参数锁死只允许工程级修改。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


