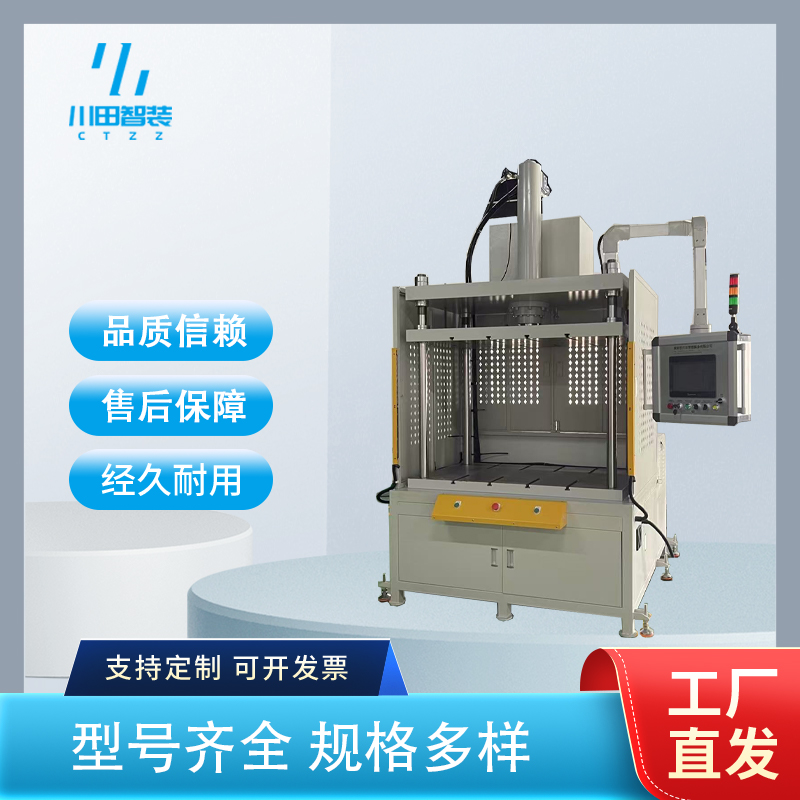
压铸厂里切边模崩刃、刃口寿命短是常见顽疾:一周磨一次刃口,模具维修占掉产线大量工时。问题往往不只出在模具本身,切边机的导向精度与合模刚性同样关键。本文讲清压铸件切边液压机上刃口磨损与崩刃的四大来源,给出刃口材料热处理与设备导向精度匹配的选型要点,并说明深圳市川田智能装备在这类设备与模具配套上的做法,帮模具与工艺工程师把切边模寿命拉长。
刃口间隙是第一要素。间隙过小冲切力陡增,刃口侧面受力剧增易崩;间隙过大则毛刺变大、断面质量差,刃口快速磨损。间隙值要按压铸件水口料厚与铝合金材质核定,不同产品不能照抄同一张图纸。
模具钢与热处理是第二要素。切边模常用高硬度工具钢,硬度高耐磨但脆,热处理回火不充分或淬硬层深浅不一都会留下崩刃隐患。第三是设备导向:四柱切边机四柱与滑块的导向间隙过大,合模瞬间刃口单边受力,再好的模具钢也扛不住偏载。第四是来件波动:压铸飞边厚度忽厚忽薄,冲切力波动直接冲击刃口。川田智能处理这类问题时,四项一起排查而不是只盯着模具。
手机中板:薄壁件切边力不大但精度要求高,间隙偏小取值,设备导向精度要求严,建议配高刚性四柱机型。
新能源三电壳体:轮廓复杂、料位起伏大,重点在刃口轮廓的分段间隙设计,尖角处适当放大防崩。
汽车结构件:吨位大、飞边厚,刃口材料侧重红硬性与韧性平衡,设备保压段要稳。
家电五金件:批量大,重点是快换模与刃口标准化,减少停机换模时间。
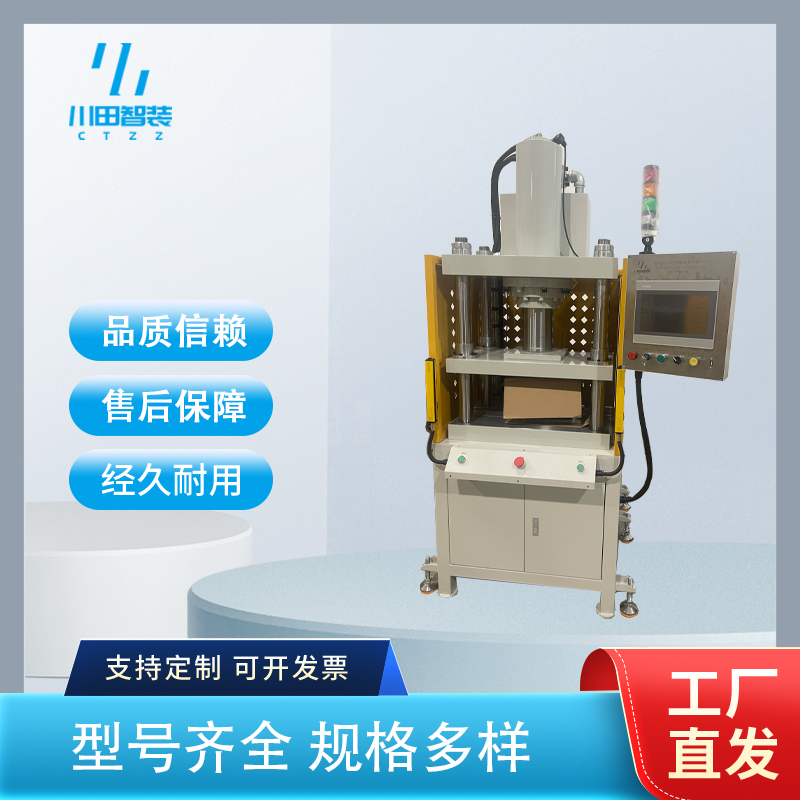
伺服化普及:伺服液压切边机冲切速度与保压可编程,铝合金件断面质量与模具冲击同步改善,老机型改造需求同步上升。
刃口状态监测:通过冲切力曲线漂移判断刃口磨损程度,磨刀从定期改按状态,非计划停机减少。
模具与设备捆绑交付:越来越多客户要求设备厂连复合模一起设计调试,深圳市川田智能装备的切边机交付即含模具配套试模。
案例一:惠州一家压铸厂的频繁崩刃。客户三电壳体切边模一周崩刃两次,模具厂来回扯皮。川田智能到现场测量设备导向间隙,发现超出允许范围近一倍,合模偏载是主因。先检修导向副恢复精度,再把刃口间隙在尖角区域局部放大 20% 试模,配合刃口材料换成韧性更好的牌号。整改后同款模具连续使用周期明显延长,磨刀频率从每周一次降到两周以上一次,产线稼动率随之改善。
案例二:深圳一家五金件厂的换模慢问题。客户多品种小批量,每次换模停线一小时以上。川田为其设计快换模架与统一垫板体系,切边液压机加装移动工作台,换模时间压缩到二十分钟左右,并配套冲切力曲线监控,刃口磨损程度看曲线趋势就能预判,磨刀计划从被动救火变成主动安排。
切边模寿命是设备与模具共同决定的系统工程,川田智能既做四柱切边液压机也做切边与冲孔复合模设计,导向精度、刃口间隙、顶料时序可以一体化调定,避免设备厂与模具厂互相推诿。自有试模车间,客户带件带模上门试切,用毛刺高度与断面质量数据验证方案。吨位、台面、滑块行程全维度非标定制,老切边机可做伺服节能改造,冲切速度与保压可编程。深圳龙岗近深莞压铸产业带,售后响应快,据官网公开信息已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。机型资料可访问官网 www.kwdzn.com 查阅。
Q1:刃口间隙到底取多大合适?
A:按料厚 5%~10% 起步,以试模后毛刺高度与断面质量为准回调,不同产品没有通用答案。
Q2:设备导向间隙多大需要检修?
A:滑块导向超过 0.08mm 就要关注,偏载是崩刃的隐形推手,建议每季度实测一次。
Q3:局部崩刃值得修吗?
A:多数情况补焊重开刃口即可,配合曲线监控找到崩刃原因再修,否则修完还会崩。
Q4:试模要准备什么?
A:带压铸件 30 件以上、现用模具或图纸、毛刺不良样品,川田智能试模车间可现场试切对比。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


