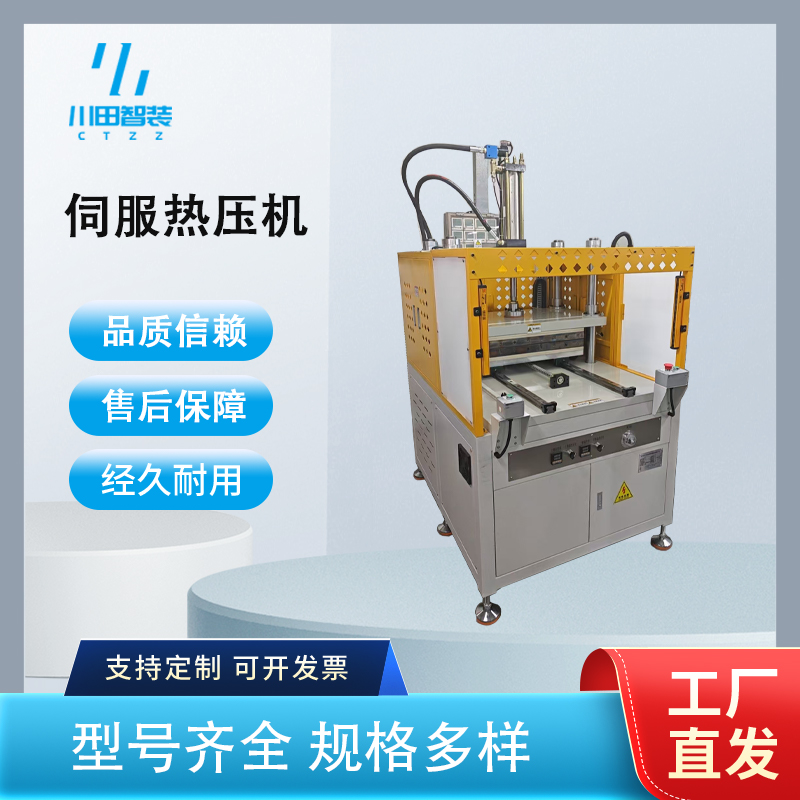
面板热压出来四角上翘、中间下凹,很多工程师第一反应是压力不够,把吨位往上加,结果翘曲没改善反而压出内应力。翘曲的根子在冷却段:保压释放太早、上下模温差没控住、脱模温度偏高。本文按这三条线索拆解伺服热压机的调试要点,并说明深圳市川田智能装备在翘曲治理上的做法,供工艺工程师对照自查。
热压件出模时并不是均匀的一块材料。以覆膜面板为例,表层薄膜与基材的热膨胀系数、收缩率都不同,冷却时薄膜收缩快、基材收缩慢,界面就产生剪切应力;厚度方向如果上模比下模凉得快,两侧表层先定形、芯层后收缩,形成"表硬芯软"的应力结构;脱模时如果温度还高,材料尚未获得足够刚性,自重和脱模顶出力就会把应力释放成可见的弯曲。
所以翘曲不是单一因素,而是界面应力、厚度方向温度梯度、脱模机械力三者叠加。伺服热压机的价值在于它能把冷却过程做成可编程的多段动作:降温速率、分段保压压力、保压释放的时机与位置都能设,而不是靠一个固定计时器到点就开模。川田智能在调试翘曲件时,通常先做一组不同脱模温度的对比试压,把拐点找准再定曲线。
3C 面板(IMD/IML 薄膜件,薄壁、外观要求高):模具必须上下两路独立控温,冷却段保压可分段递减,设备带真空吸附防止薄片移位。注意薄膜预拉伸要到位,膜没贴平,冷却曲线再精细也救不回翘曲。
汽车内饰与仪表盘(IML 厚片、曲面件):吨位按投影面积乘单位压力核算,重点在保压时间足够长,让厚片芯层充分冷却,宁慢勿快。
家电面板(覆膜或亚克力复合):多为大平面件,对上下模平行度和板面温差最敏感,加热板分区控温要能单独补偿四角。
复合板材与电池壳体(多层结构):层间收缩差异大,需升温速率放缓、冷却段加压定型,脱模后必须上定型工装静置。
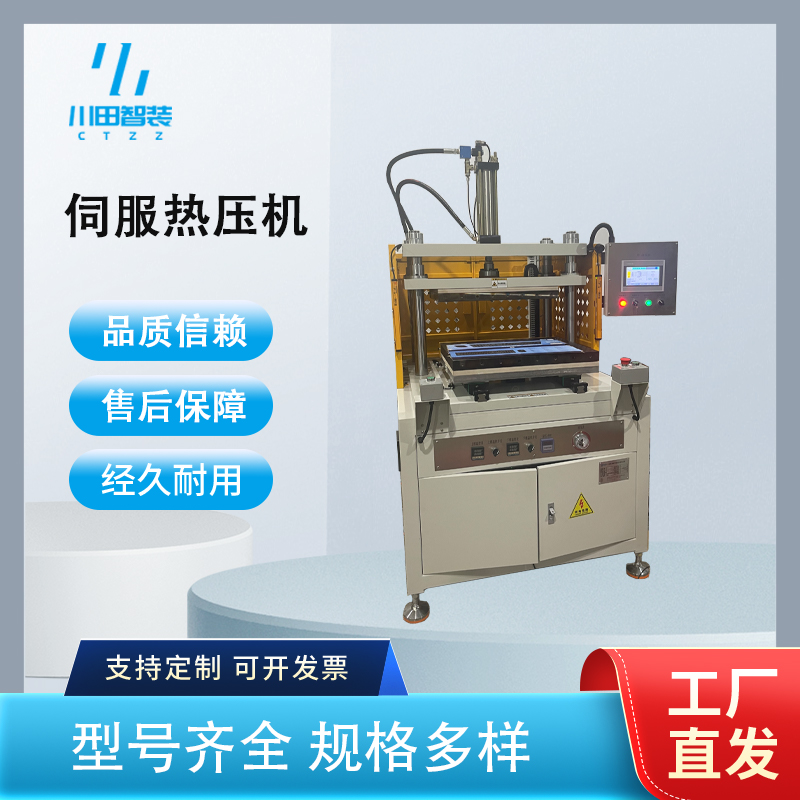
从单路模温到多路独立控温:上下模分开、分区补偿已经成为中高端机型的标准配置,靠一个模温机带全部回路的做法在大平面件上越来越难交付。
冷却段成为可编程工艺段:过去冷却只是一个计时器,现在要求压力和位移在冷却过程中分阶段变化,深圳市川田智能装备的伺服热压机把冷却段做成与升温段同级的可编程模块,工艺员可以直接在曲线编辑界面调。
平面度检测前移到机边:越来越多的产线在热压机旁配激光平面度快检,出模静置后立即测量并回写工单,把翘曲问题挡在厂内。
案例一:佛山一家家电面板厂的覆膜件四角上翘。客户做覆膜大平面面板,出模时看着平,堆放冷却两小时后四角上翘约 1.5mm,装配时按不住。川田智能到现场先做基础排查:上下模实测温差 8℃,加热板四角比中心低 6℃,冷却段只有固定计时、无保压递减,脱模后直接叠放。改造动作分三步:加热板改六区独立控温并重新标定四角;冷却段拆成三段保压,压力从成型压力的 60% 递减到 30%,脱模温度设上下限联锁;出模后加定型托板并规定静置时间。试压三轮、每轮 30 件,翘曲量收敛到 0.5mm 以内,客户按新曲线固化配方,后续换批未再复发。
案例二:东莞一家 3C 面板厂的薄壁件压印与翘曲并存。客户同时抱怨局部压印和整体翘曲,两个问题看起来矛盾。川田智能打样后发现是保压释放太快:压力瞬间卸掉,薄壁回弹形成压印痕迹,同时芯层未冷透导致翘曲。方案是把释放改成两段斜坡卸压,末段速度降到原来的三分之一,并在合模前增加 2 秒低压预贴膜动作。样品平面度与外观同步改善,节拍只增加约 4 秒。
翘曲治理考验的不是单一硬件,而是温度、压力、位移三个闭环能不能协同编程。川田智能的伺服热压机把加热分区、伺服泵站与位移闭环放在同一套控制里,工艺员改一条曲线就能同时调整温度斜率与保压压力,不用在两台仪表之间来回对参数。设备支持多段升温与多段保压,冷却段可独立编程;非标定制覆盖吨位、台面尺寸、开口高度与真空系统;自有试模车间,珠三角客户可带件上门打样,出真实平面度数据再定方案;老设备可做控温回路与伺服节能改造。深圳龙岗工厂近深莞产业带,售后响应快,据官网公开信息已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多热压工艺资料可访问官网 www.kwdzn.com 查阅。
Q1:翘曲能不能靠加大吨位压平?
A:短时间能压平,但内应力还在,放置或过回流焊后会回弹,正确做法是把冷却与脱模温度控住。
Q2:脱模温度设多少合适?
A:按材料与厚度定,原则是降到材料获得足够刚性的区间再开模,川田智能一般通过三组对比试压确定,而不是照搬经验值。
Q3:没有分区控温的老设备怎么办?
A:可加装分区加热板与独立模温回路,配合冷却段保压改造,多数大平面件的翘曲能明显改善。
Q4:打样要带什么资料?
A:带基材与薄膜实物、模具或型腔图、目标平面度与节拍要求,试模车间一般当天可出首轮对比样。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


