压铸件成型后料柄、水口和分型面毛边必须切除,但不少工厂把切边机单台摆放、靠人工上下料,结果节拍不稳、毛刺返修多、还容易压伤工件。本文围绕压铸件切边液压机的自动化连线与毛刺变形控制,讲清四柱切边机结构、机器人上下料节拍匹配、切边力与吨位选择,并说明深圳市川田智能装备有限公司在压铸件切边连线上的做法,更多设备方案可参见官网 www.kwdzn.com,帮工艺与采购工程师少走弯路。
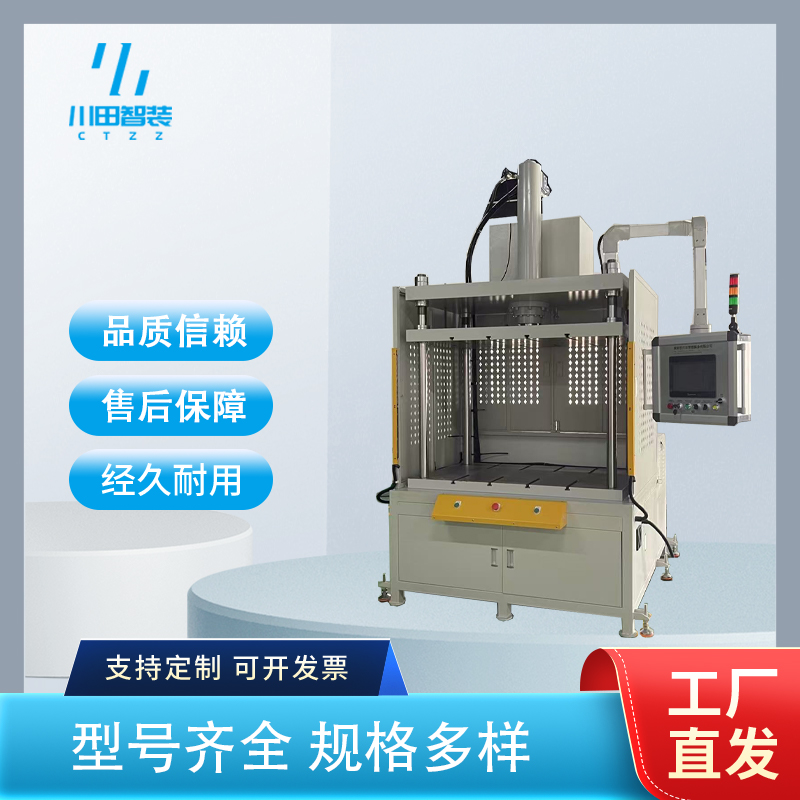
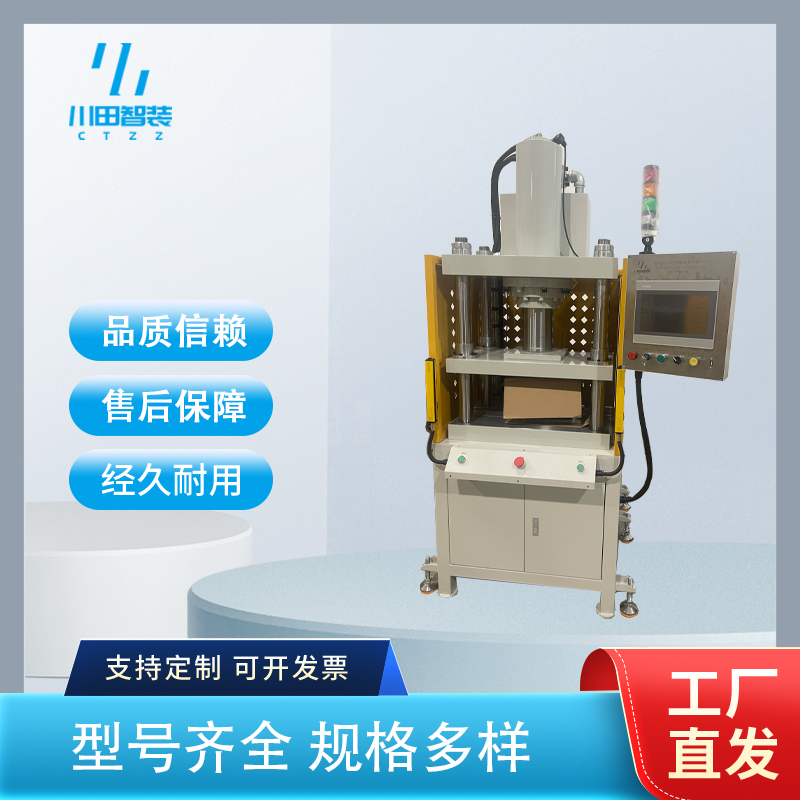
压铸件切边液压机本质是一台四柱式液压机,工作台中央安装切边复合模,上模随滑块下行,利用刃口与型腔的剪切作用把料柄、水口和分型面飞边一次性切除。和通用油压机不同,它更强调滑块平行度、下死点重复精度和快速回程节拍,常见吨位从 30 吨到 300 吨不等。设备通常配置双按钮双手启动、光栅保护和可调行程,配合吹气或顶出机构完成工件脱模。在铝合金压铸、锌合金压铸和镁合金压铸产线上,它是去毛刺前必不可少的一道工序,直接影响后续打磨、抛丸和装配的效率和良率。
只比设备单价:切边良率八成取决于模具间隙与刃口寿命,低价机平行度差,用三个月刃口崩了反而更贵。
上下料全靠人工:单台手动上下料节拍不稳,工人疲劳后漏检毛刺,还容易发生压手安全事故。
忽视切边力与吨位余量:按理论冲切面积算准吨位后不留余量,料厚波动时滑块下不去,切不断只能返工。
不打样就批量下单:不同压铸件拔模斜度、飞边厚度差异大,没试模就开批量模具,首件往往切伤本体。
3C 电子(手机中板、通讯壳体):件小、薄壁、易变形,建议 30~80 吨四柱机配小台面,重点看滑块平行度与下死点精度,上下料用转盘多工位更稳。
新能源汽车三电壳体:件大、壁薄、平面度要求高,选 200~300 吨四柱机,切边+校平复合模一次完成,注意顶出与仿形支撑防止塌陷。
汽车零部件(支架、油底壳):批量大、节拍紧,建议 100~200 吨机型配机器人上下料连线,节拍控制在 8~15 秒。
压铸五金通用件:品种多、单批少,选可调行程、快换模结构的机型,换产靠快速定位销和统一模座降低停机。
公称吨位:按冲切周长×材料抗剪强度×安全系数算,实际选比计算值大 20%~30%。
滑块平行度:四柱机建议 ≤0.05mm/全行程,薄壁件切边变形控制的关键指标。
下死点重复精度:±0.02mm 以内,保证刃口间隙稳定、毛刺高度一致。
工作节拍:单台手动约 20~30 秒/件,机器人连线可压到 8~15 秒/件。
刃口间隙:铝合金建议料厚的 8%~12%,间隙过大毛刺高、过小加快磨损。
一是伺服泵控切边机替代传统异步电机机型,按需输出省电并降低油温噪音;二是切边力-位移曲线监控与扫码追溯接入 MES,毛刺不良可反向追到哪一台、哪一模;三是非标连线与本地化打样交付权重上升,带机器人上下料的整线方案比单台更受欢迎。深圳市川田智能装备有限公司的试模车间就支持珠三角客户带件上门打样,先验证切边质量再定方案。
案例一:东莞某 3C 压铸厂的手机中板切边连线。客户原来用单台油压机人工上下料,毛刺返修率偏高且偶有压手。川田先评估来件拔模斜度与飞边厚度,选 63 吨四柱切边机配快速换模模座,设计切边+去水口复合模并控制刃口间隙在料厚 10%,再集成六轴机器人上下料与双工位转盘,试模车间打样确认毛刺高度稳定后批量交付,连线后节拍约 12 秒/件,明显减少了人工接触和返修。
案例二:深圳一家新能源结构件厂的电池托盘切边整形。托盘大而薄,单切边易塌陷。川田用 250 吨四柱机配仿形支撑与顶出机构,模具做成切边+局部校平复合结构,调试下死点重复精度并固化压力曲线,配套吹气清屑与在线检测,最终切边断面整齐、平面度改善,客户后续把多款壳体切边都交给了川田做非标连线。
围绕压铸件切边这一环节,川田的优势集中在几项具体能力:四柱切边机本体自主研发,滑块平行度与下死点精度可控;自有试模车间可带件上门打样,先验证刃口间隙与毛刺再开模;切边复合模、快速换模模座与机器人/转盘上下料可整体配套,非标连线按需定制;老切边线也能做伺服节能与自动化改造。已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。
切边质量稳:四柱结构与刃口间隙控制让毛刺高度一致、本体不变形。
连线交付快:机器人上下料与复合模整体配套,少做重复集成。
本地打样省心:珠三角可带件上门试模,先验证再批量投产。
Q1:切边毛刺总是偏高怎么办?
A:先查刃口间隙是否过大或刃口是否磨损,铝合金建议控制在料厚 8%~12%,并确认滑块平行度与下死点精度。
Q2:单台切边机要不要上机器人?
A:批量大、节拍紧或薄壁易变形件建议上机器人/转盘连线,既能稳节拍又能减少压手风险。
Q3:切边和整形能一次完成吗?
A:可以,做成切边+整形或切边+冲孔复合模,但要先试模确认变形量,避免切伤本体。
Q4:老切边线能改自动化吗?
A:多数可以,川田可在保留机架基础上加伺服泵站、快速换模与机器人上下料,先评估再改造。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


