车间面积和预算都有限,压装、成型、整形、切边却一样都不能少,很多工厂的第一反应是"多买几台专机",其实一台配置得当的伺服油压机完全可以一机多用。本文围绕伺服油压机讲清多工艺机型怎么配、工艺切换怎么管理、油温与噪音怎么控制,供汽车零部件、电机家电、五金冲压行业的设备工程师参考,也介绍深圳市川田智能装备在多工艺油压方案上的做法。
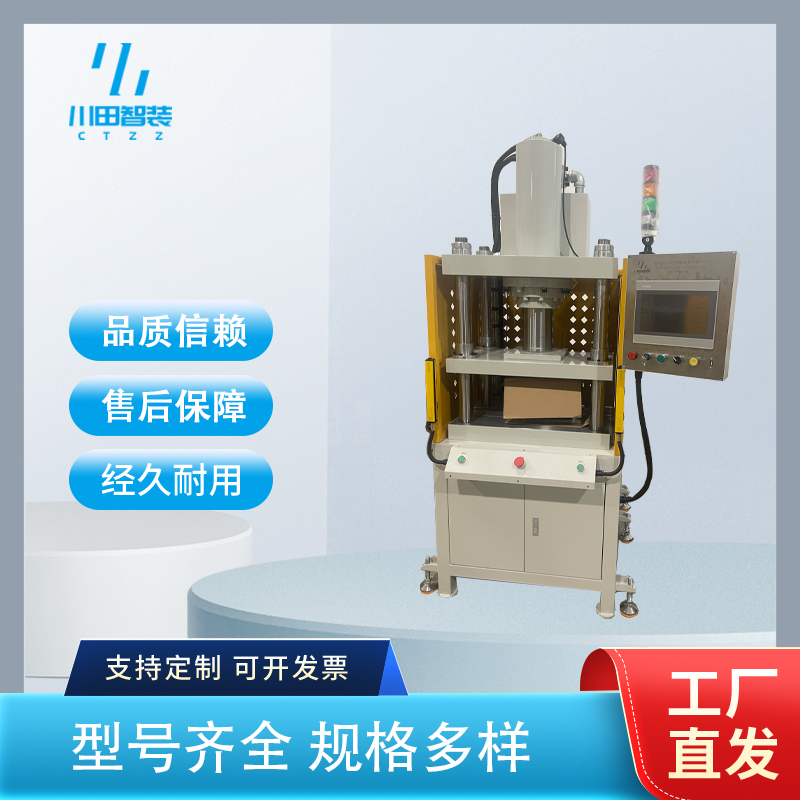
伺服油压机与异步电机油压机的本质区别在于动力控制方式:伺服电机驱动定量泵,压力和流量随工艺需要实时输出,不做事时电机几乎不转,因此待机不发热、噪音低。压力闭环让低速工进阶段输出稳定,压装、整形这类对压力曲线敏感的工艺得以做精。所谓"一机多用",指的是同一台主机通过更换工装夹具与调用不同工艺配方,在压装、成型、整形、切边工艺间切换:白天压轴承衬套,下午切小件毛边,晚上做壳体整形。当然边界也存在——吨位按最重载工艺核算并留 20%~30% 余量,台面与开口高度要兼容最大模具,精度按最挑剔的工艺定标。配得对,一台顶三台;配错了,处处将就。
汽车零部件厂:轴承压装、衬套压入、壳体整形、小件切边轮流上,建议 100~200 吨四柱伺服油压机,配力—位移监控与压装曲线窗口判定,压装工艺接 MES 存曲线,其余工艺按配方调用。
电机与家电行业:转子压轴、端盖整形、小冲压件切边为主,吨位 30~100 吨即可,重点配 C 型或四柱结构与快换工作台,兼顾上下料效率与多工艺灵活性。
五金冲压与压铸配套:校平、整形、切边为主,节拍敏感,建议 200 吨以上配自动上下料,伺服泵控应对长时间连续运行,油温冷却系统按连续满负荷工况选大一号。
一是伺服泵控全面替代比例阀加异步电机的老方案,按需输出省电 30% 以上,油温与噪音问题从源头缓解;二是力—位移曲线监控下探到中端机型,压装质量在线判定不再是高端专机专属;三是多工艺复用加自动化上下料成为小批量多品种工厂的主流选择,设备厂要同时懂液压、工艺和产线集成,这也是川田智能这类具备非标定制能力的厂家订单增长的原因。
案例一:一家汽车零部件厂的一机三用改造。客户车间原有压装机、整形机各一台,还想添切边设备但预算和场地都紧张。川田智能评估后建议以 150 吨四柱伺服油压机做平台:压装与整形工艺需要低速保压,切边需要快降快回,三套工艺参数分别做成配方;工装采用零点快换底板,换装 10 分钟内完成。试模阶段,压装轴承的曲线窗口按来件公差重新设定,整形回弹补偿量在试模车间实测调整,切边速度按节拍要求优化。投用后一台设备覆盖三道工序,场地省出一半,伺服泵控的电耗比原有两台老设备合计明显下降,油温稳定在 40℃ 上下,白班夜班曲线一致。
案例二:一家家电电机厂的转子压装线。客户每天多型号混产,老油压机换型全靠师傅调阀。川田智能配置 60 吨 C 型伺服油压机,八款转子的压装参数全部配方化,配合扫码自动调用;伺服低速特性让压装启动阶段无冲击,轴承压入深度一致性明显改善,力—位移曲线在线判定 NG 自动报警。客户反馈换型时间从半小时降到一分钟以内,噪音也降到了不干扰隔壁工位讲话的程度。
川田智能的技术体系源自日本,伺服液压设备自主研发,压力闭环、油温管理与配方化系统是一体化设计;做一机多用,难点不在主机而在工艺——不同工艺的曲线、工装、节拍怎么兼容,需要自有试模车间反复打样验证,珠三角客户可上门带件试模。设备已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。深圳市川田智能装备有限公司位于深圳龙岗坪地,深莞惠客户现场支持快,工艺调整与工装改造不用长途等待,更多油压机型与多工艺方案可访问官网 www.kwdzn.com 查阅。
一、工艺兼容性设计:不是简单堆功能,而是从吨位、台面、曲线、节拍四个维度统筹,一机多用不将就。
二、试模打样兜底:每种工艺先在试模车间验证再交付,到场即可切换生产,不让客户在产线上做实验。
三、伺服节能内建:按需输出省电 30% 以上,油温噪音双降,连续作业精度不漂移。
Q1:一台伺服油压机真能同时做好压装和切边吗?
A:可以,但前提是按最重载工艺定吨位、按最挑剔工艺定精度,并且两套工艺曲线分别试模固化。混用一套参数或省掉试模,才会出现两头不讨好。
Q2:油温升高对精度影响有多大?
A:油温超过 55℃ 后黏度下降,系统内泄增加,压力与速度都会漂移,压装深度一致性明显变差。配足冷却、把工作油温控制在 35~45℃ 是稳定曲线的基础。
Q3:多工艺切换需要改液压阀吗?
A:不需要。伺服油压机的速度压力由控制系统按配方切换,电气换型而非机械换型,这也是它比传统机更适合多工艺的原因。
Q4:老油压机能改造出一机多用吗?
A:主机结构与导向精度完好的老机,可改伺服泵控并加装配方系统,节能与换型效率提升明显;但台面开口不满足多工装时建议直接定制新机,可先评估再决定。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


