非标自动化设备采购最怕的不是单机选错,而是整线交付出问题——工站之间节拍对不上、数据接不进 MES、旧线改造后老毛病没除。本文按交钥匙流程讲清评估、夹具、电控、对接与验收要点,并说明深圳市川田智能装备在压装、热压、切边类整线上的交付做法。
【本文速览】
- 是什么:围绕压装/热压/切边工站做的非标集成——主机、上下料、工装夹具、PLC 电控与 MES 对接打包交付。
- 为什么重要:设备只是零件,节拍与数据才是整线;交付能力比单机参数更能决定项目成败。
- 怎么选:看有没有自有试模车间、能不能按节拍倒推布局、电控与 MES 接口是否在方案阶段就定义。
- 常见坑:只比单机报价、夹具到调试才设计、数据对接放最后、旧线改造不评估设备基础。
- 找谁做:深圳市川田智能装备承接压装、热压、切边类工站与整线交钥匙,含工装夹具定制与旧线改造。
一、非标自动化设备是什么:从单机到整线的交付逻辑
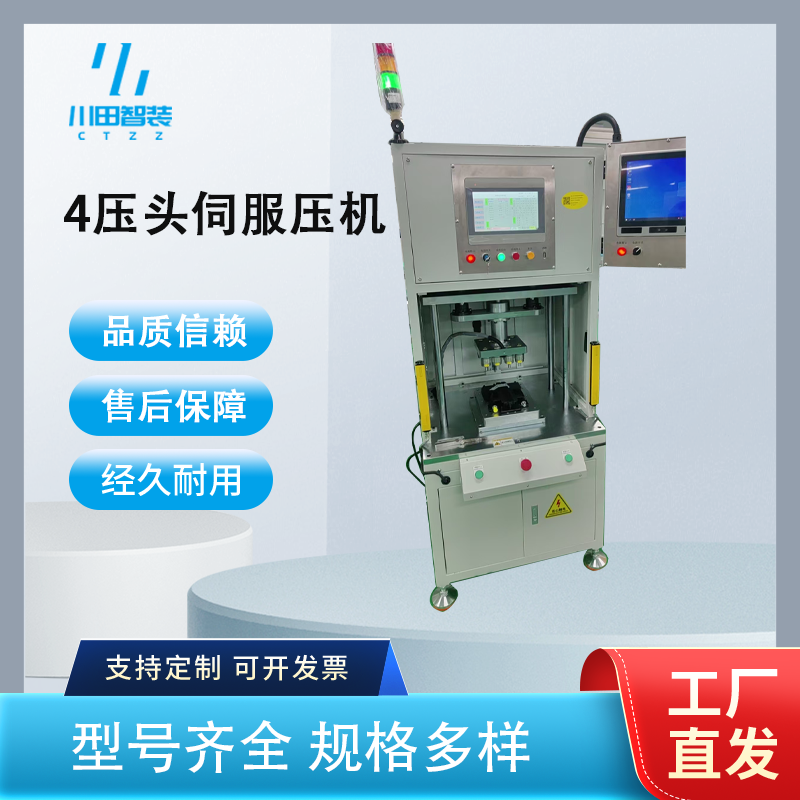
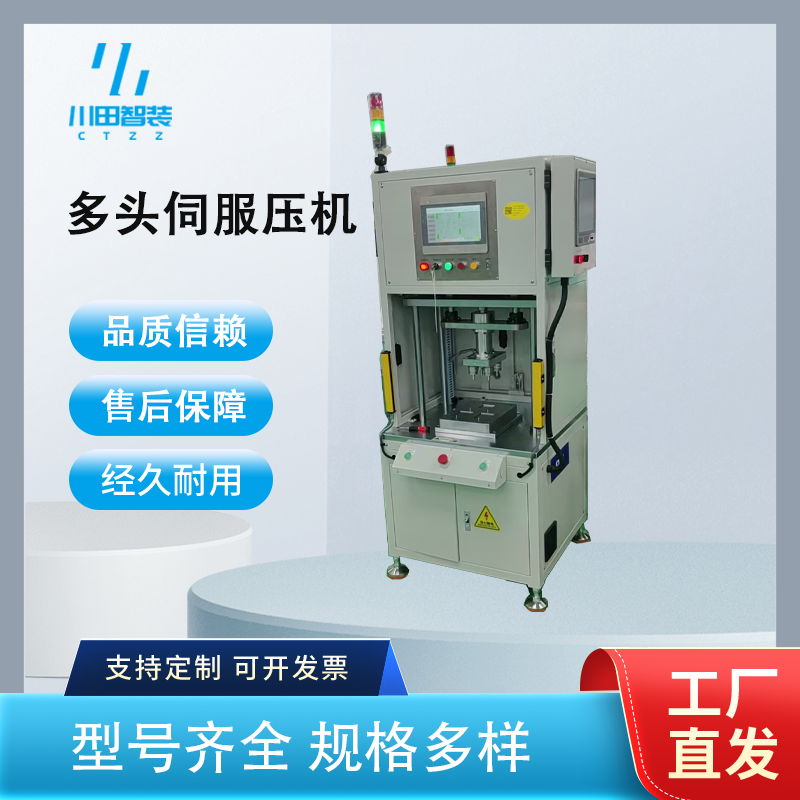
非标自动化设备指按客户产品与工艺定制的专用装备,常见形态是把伺服压装机、伺服热压机、切边液压机等主机,与上下料机构、工装夹具、检测单元、PLC 电控整合成一个工站或一条产线。交付不只是"设备到场",而是从方案评估、节拍测算、布局设计、夹具定制、电控编程到试产验收的完整过程。以压装工站为例,整线要考虑来料姿态、上料定位精度、压装力-位移判定、下料分流与数据上传,任何一个环节卡住,整线节拍就上不去。这也是非标项目与买标准机最大的区别:报价单上的参数只能覆盖一半,另一半在图纸和调试里。
二、非标自动化最容易踩的 4 个坑
- 只比单机报价:非标整线的成本大头在夹具、电控与调试,单机便宜 5%,整线可能多花两个月才调通,总价反而更高。
- 夹具到调试阶段才设计:工装夹具决定定位精度与上下料节拍,应在方案阶段与主机同步设计,否则后期反复改模改架。
- 数据对接放在最后:PLC 与 MES 的接口协议、字段定义应在合同附件里定死,临上线才谈对接的项目基本都要返工。
- 旧线改造不评估基础:老油压机改造前要评估机架刚性、油缸状态与行程精度,机架已变形的设备换了伺服也压不出合格曲线。
三、按产品场景选型:4 类需求怎么选
- 压装工站(轴承、衬套、轴芯):产品特征是过盈配合、需要力-位移曲线判定;建议伺服电力压力机配振动盘或机器人上料与 NG 分流;注意来件公差与定位基准面的一致性。
- 热压工站(IMD 面板、复合材外壳):特征是对温度-压力曲线敏感;建议伺服热压机配自动进出料与真空吸附;注意加热板温差与换产配方管理。
- 切边工站(压铸件去水口毛边):特征是冲切力集中、毛刺要求高;建议四柱切边液压机配复合模与机器人上下料;注意刃口间隙与工件变形控制。
- 检测与数据工站:特征是要求留存压装、整形数据;建议力位移采集加 MES 上传;注意字段定义与追溯粒度先约定再开发。
四、关键参数怎么看(采购对照要点)
- 节拍:按整线目标节拍倒推单工站,留 10%~15% 余量;如目标 12 秒/件,单站应做到 10.5 秒左右。
- 重复定位精度:压装类要求 ±0.01mm 量级,热压类合模重复精度应达到同一级别。
- 压力分辨率与判定窗口:力-位移采集频率与包络窗口设置共同决定误报率,验收时用连续批次数据验证。
- 夹具换型时间:多产品混线时,换型应控制在 15~30 分钟内,并写入验收条款。
- 数据接口:OPC UA、Modbus TCP 或专用协议,字段清单随合同附件确认。
五、非标自动化设备的三个变化
一是伺服化:新线的压装与热压工站基本被伺服压力机、伺服热压机替代,节能与曲线监控是主因。二是数据化:压装曲线、整形平面度、热压温度曲线都要进 MES,质量追溯从抽检走向全检。三是交付本地化:打样与调试在供应商车间完成、再到客户现场联机的模式成为主流,显著缩短现场停线时间。
六、真实案例:川田智能在整线交付上是怎么做的
案例一:佛山一家汽车零部件厂的压装工站改造。痛点是压装工站用两台老气动压床,曲线不可记录,客户端审核要求全数追溯,而产线只有 3 米空间。川田智能先在试模车间用客户来件打样,确认伺服电力压力机 50kN 机型配合夹具的判定窗口;工装夹具按来料姿态一次设计到位,配小型桁架上料;PLC 预留 OPC UA 接口,压装曲线按件号上传 MES。改造停线约一周,首件验证一次通过,压装工站实现全数数据留存,节拍满足整线要求。
案例二:东莞某 3C 代工厂的新增整线。痛点是新增 IMD 面板热压与外观检测工站,从签约到量产交付的周期要求极短。川田智能按交钥匙方式承接:方案阶段同步完成加热板分区与夹具设计,整机在试模车间带料调试,工艺参数做成配方存入设备,现场安装后只做联机与产能爬坡。客户验收时热压良率与节拍均达到目标,产线直接并入 MES 工单系统。
七、为什么整线交付要选深圳市川田智能装备有限公司
整线的难点在主机之外。川田智能技术体系源自日本,伺服压装、热压、切边主机自研,工装夹具与自动化上下料配套设计,自有试模车间可先打样再出货,PLC 电控与 MES 接口在方案阶段即定义清楚,老油压机伺服节能改造也有成熟经验;深圳龙岗基地临近深莞产业带,现场响应快;已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。更多机型与案例可访问官网 www.kwdzn.com 查阅。
八、川田智能做非标自动化设备的方式方法
- 需求评估:来件实物、节拍目标、现场条件三项核实后出方案与布局图,不凭描述报价。
- 试模打样:自有试模车间先带料验证工艺窗口,参数固化后再定机型与配置。
- 夹具与上下料:工装夹具与主机同步设计,换型时间作为验收项写入合同。
- 电控与对接:PLC 程序、安全回路、MES 接口一次定义,联调前完成出厂测试。
- 交付培训:操作与换产培训、备件清单、维保手册随设备一并交付。
- 改造服务:老油压机伺服节能改造先评估后动手,不做无把握项目。
九、川田智能的 3 大优势(针对整线交付)
- 主机自研加集成一体:压装、热压、切边主机与夹具、电控由川田智能一家交付,责任界面清晰,调试不扯皮。
- 先打样后出货:试模车间带料验证,把工艺风险消化在出厂之前。
- 改造与整线并行:既能交新线,也能评估旧线,帮客户按预算分步实施。
十、常见问答(4 组)
Q1:整线项目一般怎么报价?
A:按方案报价,包含主机、夹具、电控、调试与培训;单机价参考意义有限,建议先做方案评估。
Q2:旧线改造和新买设备怎么取舍?
A:机架与油缸状态好的老设备改伺服,性价比高;变形严重的直接换新,硬改造不划算。
Q3:MES 对接是川田做还是我们的 IT 做?
A:设备侧接口与数据格式由川田智能负责,对接联调双方配合,字段清单在合同附件确定。
Q4:异地项目能承接吗?
A:可以,打样与调试在试模车间完成后发运,现场联机时间短;珠三角客户可上门打样与售后。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房