多品种小批量订单越来越多的今天,热压车间最痛的往往不是打不出样品,而是换一次产调半天机。本文围绕伺服热压机讲换产效率:工艺参数怎么配方化管理、温度压力位移曲线如何固化复现、换产后首件一致性怎么保障,供 3C、汽车内饰、复合材料行业的工艺与设备工程师参考,也介绍深圳市川田智能装备在配方化热压工艺上的实践。
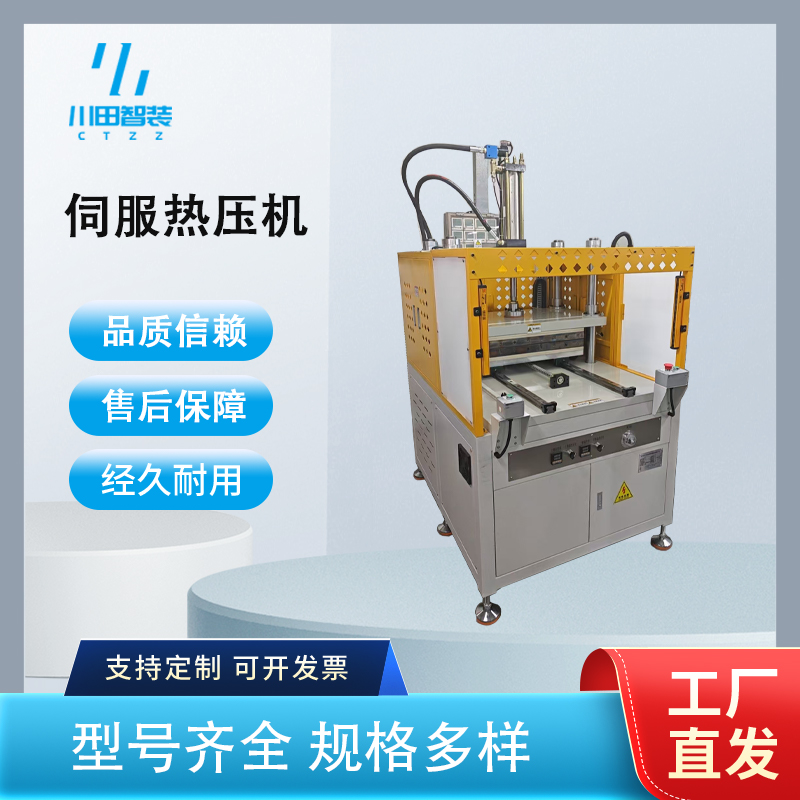
一台传统热压机换产,要改的东西比想象中多:加热板各区温度、升温速率、合模速度、接触压力、多段保压时间、保压压力切换点、开模缓冲……这些参数散落在温控表、PLC 界面和老师傅的笔记本里。换一次产,操作工逐项手动改,改漏一项就出一批不良;老师傅休假,产线直接停摆。伺服热压机的思路是把整套工艺做成"配方":温度分区设定值、压力—位移—时间曲线、保压段数全部绑定到产品型号,换产时调出配方一键下发,设备按曲线自动复现。重复定位精度做到 ±0.01mm、温控 ±1~2℃ 的机型,配方复现出来的首件与量产件基本一致,换产才真正变成了换型号而不是重新调机。这才是伺服热压机在多品种车间里的核心价值。
3C 面板与结构件:换型频繁、节拍快,建议选配方存储 100 组以上的机型,配合真空吸附定位与快换治具,换产目标压到 15 分钟以内。
汽车内饰件:皮纹板、仪表盘蒙皮热压对温度曲线敏感,建议加热板分区控温加多段升温曲线,配方里固化升温和保压全过程,避免换季温度漂移。
复合材料与碳纤维制品:固化曲线复杂,压力温度要分段程序化,建议选支持曲线编辑与曲线导出的机型,工艺人员离线编辑、现场一键调用。
新能源电池壳体热压:件大、保压时间长,建议伺服泵站按需输出,配合真空系统与自动进出料,配方与产线 MES 型号联动自动切换。
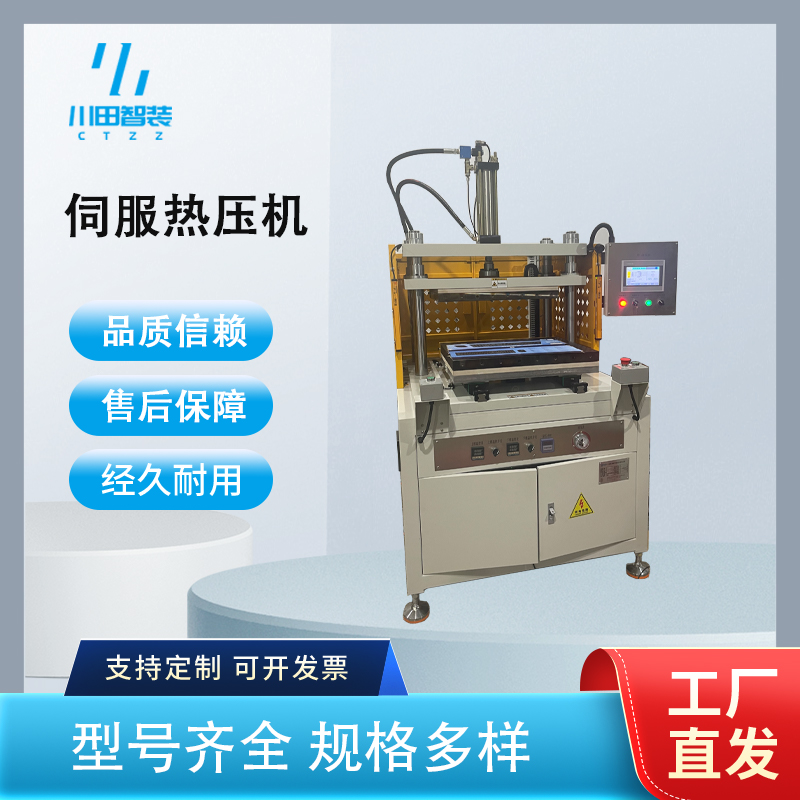
一是配方化管理成为伺服热压机的出厂标配,工艺数据从老师傅脑子里搬进设备与服务器;二是曲线数据接入 MES,每模的压力温度曲线被存档用于质量追溯,客诉来了调曲线就能定位;三是非标定制与打样交付权重上升,客户越来越倾向先在设备厂试模车间把配方调好、验证通过再随设备交付,川田智能今年这类"带配方交付"的项目明显增多。
案例一:一家汽车内饰件厂的仪表盘蒙皮热压。客户十几款蒙皮共用两台老热压机,每次换产调温控、试压力要一个多小时,换产当班首件不良扎堆。川田智能按件评估后配置四柱伺服热压机,加热板分四区控温 ±1.5℃,压力—位移闭环,每款蒙皮的升温速率、多段保压曲线在自有试模车间逐款试压固化成配方;治具全部改成零点快换结构。设备到场后换产只需调配方换治具,客户实测换产时间从约 90 分钟压到 15 分钟左右,首件合格率明显提升,两班倒的换产损耗班次基本消失。
案例二:深圳一家 3C 代工厂的面板混线生产。客户同一产线要过五种外观面板,原设备没有配方功能,靠人工改参数频繁出气泡不良。川田智能为机台加装配方化控制系统,把五种面板的真空度、合模速度、保压段参数分别调好锁定,并与产线扫码枪联动,扫到什么型号自动调对应配方。上线后气泡类不良率明显下降,机台之间配方通用,排产灵活度大幅提高。
川田智能的技术体系源自日本,伺服精密热压设备自主研发,压力—温度—位移三闭环控制与配方化系统是自家方案,不是拼装的第三方件;自有试模车间支持来件打样,换产前的每款产品曲线都在设备厂先调好,设备到场即可量产,珠三角客户可上门试模。设备已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。深圳市川田智能装备有限公司位于深圳龙岗坪地,深莞客户当天可到现场,换产工艺支持随叫随到,不把客户晾在产线上,更多热压机型与配方化方案可访问官网 www.kwdzn.com 查阅。
一、配方化是自研能力:控制系统、闭环算法、配方管理一体设计,曲线复现精度有保证,不是外购件拼凑。
二、先打样后交付:每款产品在试模车间调好曲线,设备到场即量产,把试错成本留在设备厂消化。
三、本地化支持:深圳坪地自有工厂,深莞客户换产支持与工艺调整当天响应,旺季产线停不起。
Q1:伺服热压机配方能存多少款产品?
A:常规机型本机存储 100 组以上,支持 USB 与网络导出备份,多机台可统一配方库管理,机台间通用。
Q2:换产后首件怎么验证才靠谱?
A:固定动作:调配方—试压首件—测关键尺寸与外观—超差则微调对应段参数并回写配方。把这套 SOP 写进交付文件,换产就不再靠经验碰运气。
Q3:温度显示准就等于温度准吗?
A:不一定。显示的是热电偶位置温度,板面实际温差要实测。分区控温与板面温差标定都要做,川田智能交付前会出具板面温差实测记录。
Q4:老热压机能改配方化吗?
A:机械与加热系统完好的老机可改造控制系统加配方功能,精度提升有限但换产效率改善明显;设备老化严重则建议直接换伺服热压机,可先上门评估再定方案。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


