新能源三电壳体、汽车结构件出模后都带着料柄、水口和一圈毛边,切边环节一旦毛刺超标或压伤变形,后道气密检测和 CNC 加工全被拖累。本文围绕压铸件切边液压机,讲清切边力计算、模具间隙设定、毛刺与变形控制及机器人连线布局,供压铸车间工艺与采购工程师参考,也顺带介绍深圳市川田智能装备在这类设备与产线上的做法。
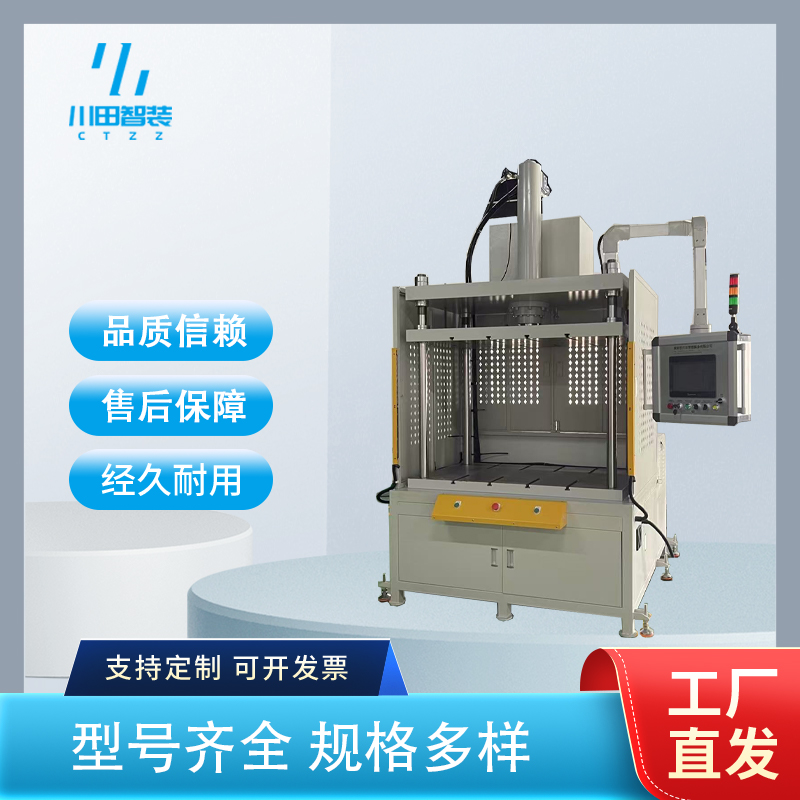
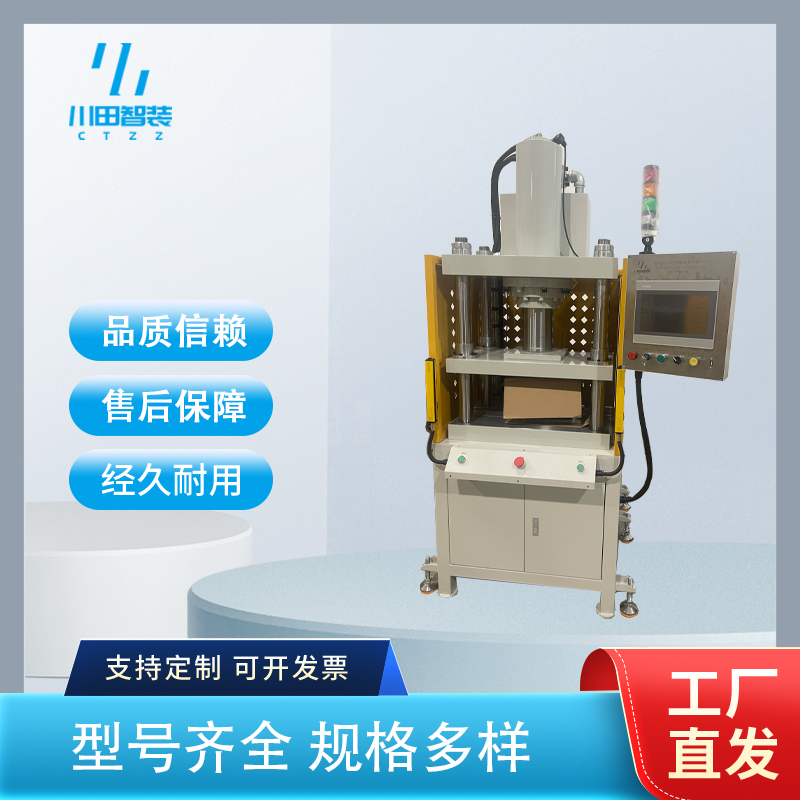
压铸件切边液压机典型采用三梁四柱结构,滑块带动上模下行,与下模刃口配合把溢料边、料柄、水口及排气包废边一次冲切分离。主机部分的核心是液压系统与导向精度:主缸提供切边力,四柱导向保证上下模同心,滑块行程、快降转工进的切换点与保压时间都可按件设定。切边力可按经验公式估算:切边力=切边周边长×料厚×材料抗剪强度×安全系数,铝合金压铸件抗剪强度一般按 150~250MPa 取值,算出结果再加 20%~30% 余量确定吨位。工艺价值在于:切边断面平整、无撕裂毛刺,产品基准面不受破坏,后续气密检测与机加工才有稳定基准。一台配好模的切边机,单件节拍可以压到 10~20 秒,既可能是压铸车间的产能瓶颈,也可以是隐形加速器。
手机中板与 3C 压铸件:壁薄、留边小、外观面多,建议 80~150 吨四柱机配精密切边模,刃口间隙按料厚 5%~8% 取值,滑块用伺服变速下行,接触工件前降速缓冲,防止冲击压伤外观面。
新能源三电壳体:电机壳、电控壳、电池托盘类件大且带密封面,切边质量直接影响气密,建议 200~500 吨,模具内布置随件轮廓的支撑定位块,避免薄壁悬空受力,切边与冲孔复合一次完成,密封面预留 0.1~0.15mm 精整余量。
汽车结构件与家电压铸件:批量大、节拍敏感,建议切边液压机配机器人或转盘上下料,模具按双腔布置,单线节拍控制在 15 秒以内,废料边自动集中输送。
一是伺服泵控成为切边机主流配置,按需输出比传统异步电机方案省电 30% 以上,长时间待机不再空转耗能;二是切边数据开始接入 MES,切边力曲线被用来反推留边波动与模具磨损趋势,提前预警换刃修模;三是单机竞争转向整线交付,切边+整形+冲孔复合模与自动上下料连线能力成为压铸客户选厂的核心权重,这也是川田智能近两年非标订单最集中的方向。
案例一:一家新能源结构件厂的电控壳体切边。客户原有单机人工上下料,密封面切边后毛刺忽大忽小,气密检测不良率长期在 3% 左右徘徊。川田智能先对来件做留边量与基准面评估,按周边长与料厚核算切边力约 260 吨,选定 315 吨四柱切边液压机;模具上设计了随件轮廓的浮动支撑块,让薄壁区在冲切瞬间不悬空,刃口间隙按 0.06mm 均匀配作;在自有试模车间用客户来件打了三轮样,把保压时间从 1.5 秒调到 0.8 秒并配合平稳卸压曲线,断面光亮带明显改善;随后配六轴机器人取放与废料集中输送,整线节拍稳定在 14 秒左右。客户反馈气密不良率降到 1% 以内,毛刺投诉基本归零。
案例二:东莞一家 3C 代工厂的手机中板切边。中板外观面多,原方案切边后压伤率高,还要安排人工二次去毛刺。川田智能把切边与定位孔冲孔合成一副复合模,滑块改伺服变速下行,接触工件前降速缓冲;上下料改转盘双工位,操作工只负责补料。试模阶段针对留边波动把刃口间隙做了分段微调,压伤率明显下降,二次去毛刺工序直接取消,单件综合成本下降约两成。
川田智能的技术体系源自日本,伺服液压类设备自主研发,切边液压机的压力曲线控制、卸压平稳性与导向精度都有成熟方案;更关键的是配套能力——切边复合模设计、工装夹具定制、机器人连线集成可以一家做完,自有试模车间支持来件打样,珠三角客户可上门试模验证后再批量交付。设备已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。深圳市川田智能装备有限公司地处深圳龙岗坪地,紧贴深莞惠压铸产业带,售后快速到场,模具改刀与工艺调整不用等外地排期,更多切边机型与案例可访问官网 www.kwdzn.com 查阅。
一、设备与模具一站式:主机、切边复合模、夹具、连线同一家负责,试模出问题不用在设备厂和模具厂之间来回扯皮。
二、试模先行,参数固化:所有项目先打样调曲线再交付,工艺参数写进配方,换人换班不变样。
三、本地化快速响应:深圳坪地自有工厂与试模车间,深莞惠压铸集群周边响应快,模具返修当周处理。
Q1:压铸件切边液压机吨位选大了是不是更好?
A:不是。吨位留 20%~30% 余量即可,吨位过大反而装拆模不便、能耗高。断面质量取决于刃口间隙与压力曲线,不是单纯堆吨位。
Q2:切边毛刺忽大忽小是什么原因?
A:常见三类:刃口磨损或崩刃、留边量波动超出模具适应范围、压铸工艺波动导致飞边厚薄不均。先用切边力曲线排查,再决定修刃还是调压铸参数。
Q3:切边和整形能不能一副模完成?
A:结构允许且变形量可控时可以。川田智能做过切边+整形+冲孔三工序复合模,省两次装夹,平面度一致性明显更好,但必须先试模验证回弹补偿量。
Q4:老切边机值得改伺服吗?
A:主机结构完好、导向精度尚可的老机,改伺服泵控后省电 30% 以上、噪音明显下降,保压与卸压也更平稳,改造成本远低于整机更换,可上门评估后给结论。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


