碳纤维与玻纤层压件的强度与外观,八成押在热压工序的吨位核算与升温曲线两件事上:吨位给低了树脂流不动、孔隙率超标,给高了纤维被压塌、边缘贫胶。本文按投影面积与层数把吨位算法讲透,再讲升温速率、板面温差、快冷定形与节拍怎么一起定,帮工艺少走打样弯路。深圳市川田智能装备有限公司在热压成型机的吨位核算与曲线编程上有可直接复用的方法。
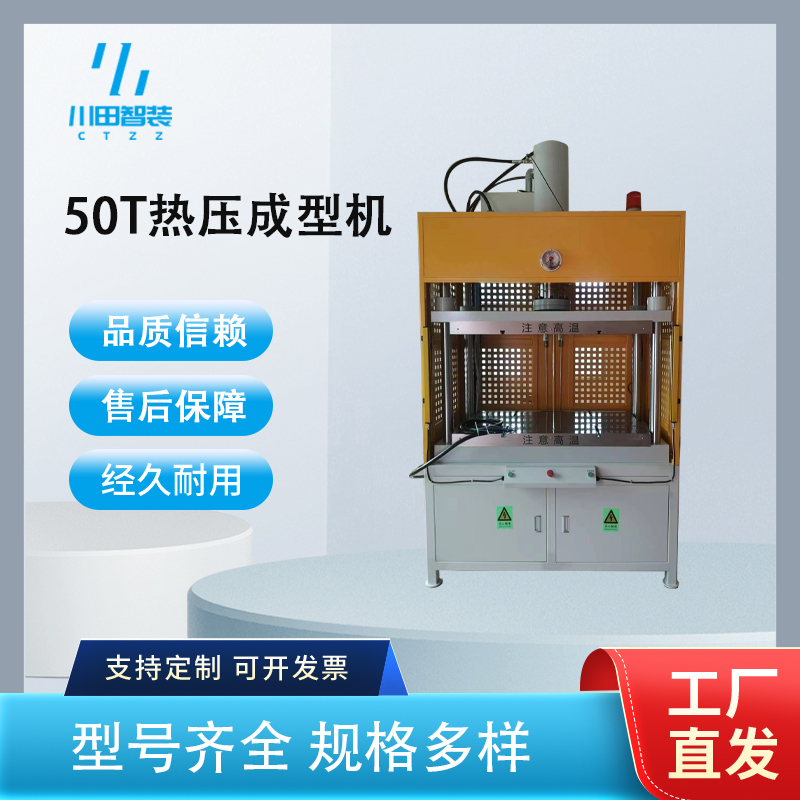
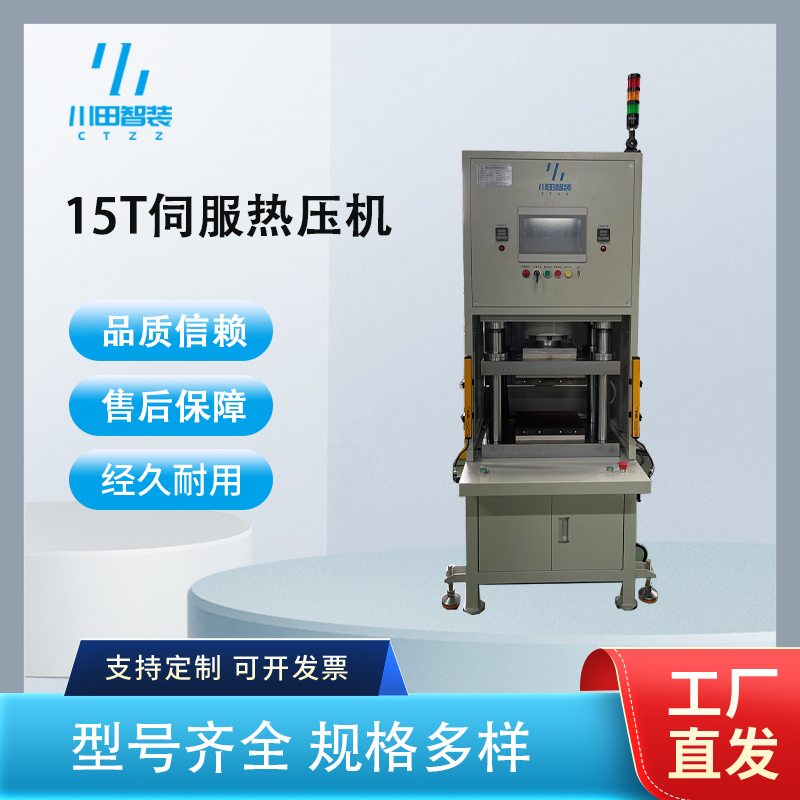
热压成型机是在四柱三板或框架机身上,由伺服泵控系统驱动滑块,上下加热板把模具与料坯加热到设定温度,同时施加压力,让树脂流动、浸润纤维并固化定形的设备。和注塑、模压不同,它不靠熔体充填,而靠"温度让树脂软化、压力让树脂在纤维间流动、时间让树脂固化"这三件事配合。加热板通常分多个温区独立 PID 控制,配合压力-温度-位移三闭环,按多段升温、多段保压、缓速泄压的曲线运行。对层压件来说,设备能不能把板面温差控住、能不能按曲线稳定爬升,比标称吨位更能决定良率。
碳纤维结构件:层数多、厚度大,建议大吨位四柱机配多段升温与保温平台,注意模具刚度与温度均匀性。
玻纤绝缘与增强件:批量大、节拍敏感,建议双工位或滑台结构配快冷定形,注意换模效率。
3C 外壳与面板:薄壁外观件,建议小吨位高精度机型加真空辅助,注意板面温差与压痕。
新能源电池壳体上盖:尺寸大、密封面要求高,建议大台面分区控温加位移监控,注意平面度与气密。
吨位核算:层压单位压力常见 1~5MPa,按投影面积乘单位压力再留 20%~30% 余量,别按模具尺寸直接对号。
板面温差:分 4~8 个温区独立控温,控温精度 ±2℃ 以内,验收时实测九点温度分布。
升温速率:支持 1~5℃/min 可编程,厚件建议 1~2℃/min 并加中间保温段。
位移精度:重复定位精度 0.01mm 级,用于控制层压厚度与合模间隙。
节拍:含升温、保温保压、冷却定形,薄件数分钟、厚件数十分钟,按产能需求反推台数。
一是伺服泵控普及,保压阶段按需输出,长时间保压的层压工艺省电效果尤其明显。二是曲线从"两段升温一段保压"变成可编程多段,配方化后换料换件不用重调。三是热压与快冷定形、自动进出料、真空辅助集成到同一平台,单机交付逐渐让位于工站化交付。
案例一:东莞一家复合材料厂的碳纤维平板件。客户原用旧油压机,板厚 6mm 的件固化后常见白斑与边缘贫胶,切开看层间有明显气孔。川田智能先按投影面积核算吨位,把单位压力从原工艺的偏低值提到 2.5MPa 并留余量,再把升温曲线改成 1.5℃/min 爬升、120℃ 加 20 分钟保温平台、到温后分段保压,配真空辅助排气。试模三轮后白斑基本消失,切片孔隙明显减少,单件节拍控制在数分钟量级,参数存成配方供其他厚度调用。
案例二:深圳一家新能源结构件厂的电池壳体上盖。上盖为大面积薄壁层压件,密封面平面度与气密同时不达标。川田智能用大台面四柱热压成型机,加热板分六区控温把板面温差压到 ±2℃ 内,合模按位移控制层压厚度,出模前加一段带压冷却定形,再配合仿形支撑工装转运。打样确认平面度与气密后转批量,翘曲返修比例较原工艺下降。
层压热压考验的是"吨位、温度、位移、时间"四件事能不能一起控住。深圳市川田智能装备有限公司的热压成型机采用四柱三板结构加分区控温加热板,压力-温度-位移三闭环可按多段曲线编程,真空辅助与自动进出料可作为整体方案配套,而不是单机卖出去再让客户自己找配套。公司自有试模车间,客户可带材料与模具上门打样,把吨位、升温速率、保温平台与开模温度在样机上跑定再下单。非标定制覆盖吨位、台面尺寸、温区数量、开口高度与滑台行程,工装夹具可一并设计。公司已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),可登录官网 www.kwdzn.com 了解机型与案例。
Q1:吨位到底怎么算?
A:投影面积乘单位压力。层压件单位压力常见 1~5MPa,再留 20%~30% 余量。厚件与高纤维体积分数取上限。
Q2:升温越快越省时间吗?
A:不一定。升温过快会让挥发物来不及排出,层间留气。厚件建议放慢并加中间保温平台,总时间靠缩短冷却来省更稳。
Q3:板面温差控制在多少合适?
A:外观件与薄壁件建议 ±2℃ 内,结构厚件可放宽到 ±3℃,验收实测九点分布比看铭牌更可靠。
Q4:出模翘曲怎么压?
A:控制开模温度,出模后加仿形支撑或带压冷却定形,别在热态直接堆叠。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


