伺服电力压力机装好曲线判定以后,最常听到的抱怨不是漏判,而是"天天报警、件件复检",最后产线干脆把判定关掉。问题多半不在设备精度,而在包络窗口的分段方法没贴合工件公差。本文讲清力-位移曲线怎么取特征点、窗口如何分段设定、来件公差与涂油怎么补偿,帮工艺把误判压下去又不放过真不良。深圳市川田智能装备有限公司在伺服电力压力机的曲线判定与数据对接上有成套做法。
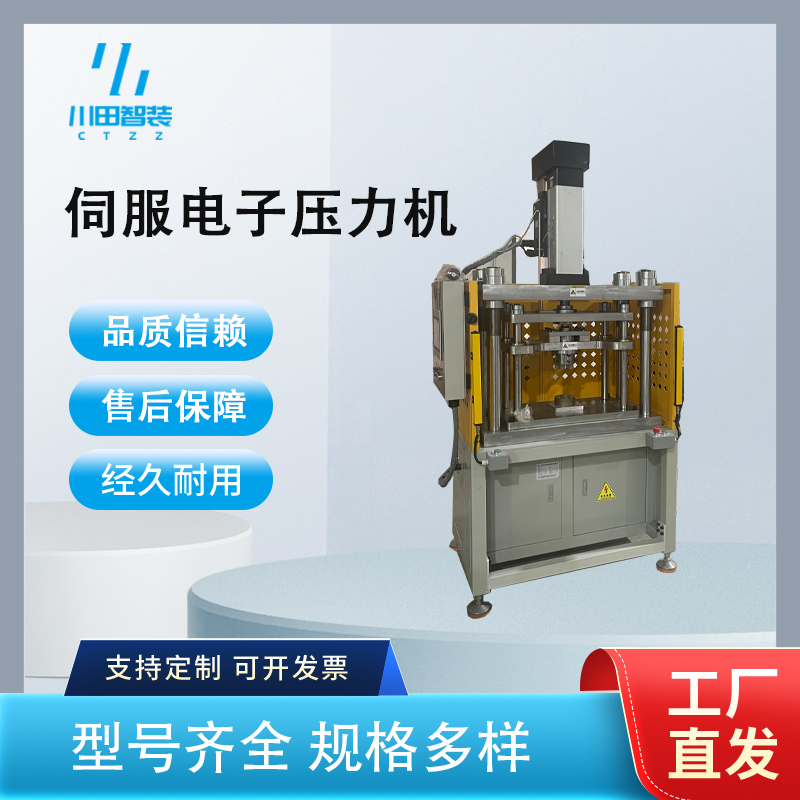
伺服电力压力机也叫伺服电子压力机、伺服压装机,结构上是伺服电机经同步带或联轴器驱动滚珠丝杠,把旋转变成滑块的直线运动,全程没有液压油。因为没有油液的压缩性与阀的滞后,它的位移可以精确到 0.01mm 级,压力由测力传感器实时采集,两者同步形成力-位移曲线。压装过程通常分四段:快进、探测找件、压入、保压。判定就发生在压入段与保压段:曲线在哪个位置出现贴合拐点、压入斜率是否落在区间内、终点力是否到位、保压阶段有没有掉力,这四件事决定了一个轴承、衬套、轴芯或连接器是不是真的压到位了。价值不只是省人力,而是把"压到底了没有"从手感变成可追溯的数据。
轴承与衬套压装:看重贴合拐点与终点力,建议高采样率机型加位移分段判定,注意压头同轴度与导向刚度。
电机与减速机装配:多品种小批量,建议配方管理加多套窗口,注意换型时的零点重标。
3C 连接器与 PCB 压接:力值小、行程短,建议小量程高分辨率机型,注意防过冲与柔性压头。
汽车零部件压装:要求全数记录,建议曲线原始数据上传 MES 并绑定工件条码,注意存储与追溯周期。
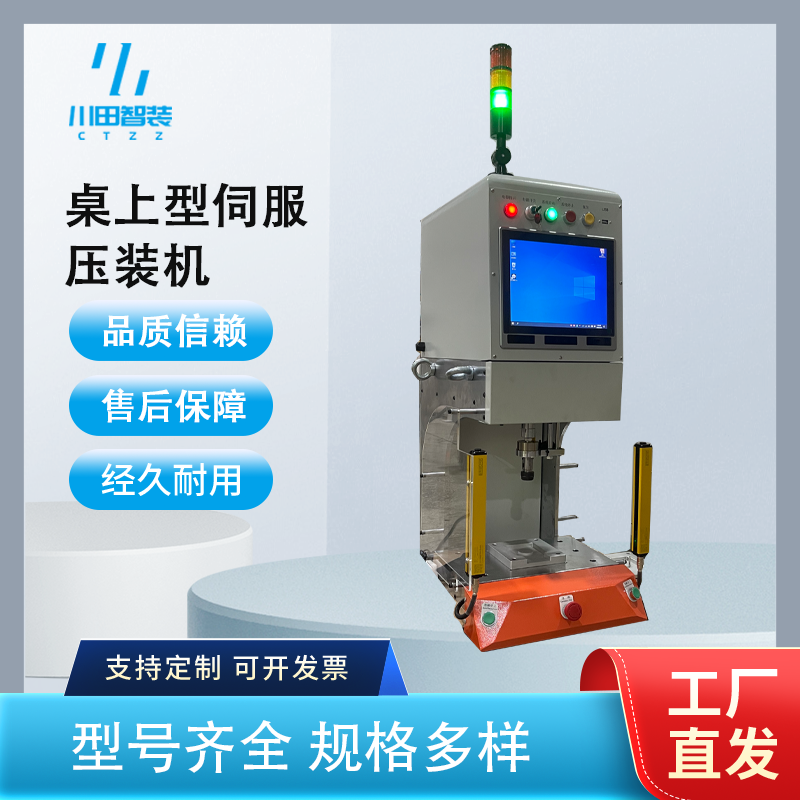
位移精度:重复定位精度 0.01mm 级,位移分辨率不低于 0.001mm,短行程小件才有意义。
采样频率:建议不低于 1kHz,压入段往往只有几百毫秒,采样太稀抓不到拐点。
力分辨率:满量程 0.1% 量级,小力值压装要按实际工况选量程,不要一味放大。
分段数:判定窗口至少支持 6~10 段,可分位移段设力上下限、斜率与能量。
数据能力:曲线可本地存储并导出 CSV,支持条码绑定与 MES 上传,NG 自动停机或分流。
一是无油直驱在中低吨位段基本替代气动与液压压床,洁净车间与电子装配线几乎不再考虑油压方案。二是判定逻辑从"终点力是否达标"升级为"分段包络加能量积分",误判率明显下降。三是压装数据开始作为过程能力指标管理,CPK 与趋势预警进入日常质量看板,而不只是事后查曲线。
案例一:东莞一家汽车零部件厂的转向节衬套压装。客户设备天天误报,操作工干脆把判定改成只报终点力。川田智能先取了两百件合格品的原始曲线做分析,发现差异主要来自衬套外径公差与压入前的涂油量,于是把压装拆成找件段、压入前段、压入主段、保压段四段,每段单独设力窗口与斜率窗口,并对找件零点做自动补偿。重新标定后误判率降到可接受水平,一条真不良被稳定拦住,客户把判定重新开了起来。
案例二:深圳一家电机制造厂的转子轴芯压装。多品种共线,换型后参数经常调错。川田智能按机型给每一款产品建了独立配方,窗口参数随配方调取,压头加装柔性导向与位移零点标定块,并把曲线与条码一起上传 MES。换型从原来手调十几分钟缩短到调取配方加首件确认,压装高度一致性也有改善。
伺服电力压力机的难点不在机械本体,而在"曲线判定这套逻辑能不能落到具体工件上"。深圳市川田智能装备有限公司的做法是先拿客户的来件做压装试验,取足量合格品曲线,再定分段与窗口,把参数做成配方交付,而不是出厂给一套通用阈值让客户自己摸。设备本体为伺服电机加丝杠直驱,无液压油、无泄漏,适合洁净车间;机架刚性、压头导向与测力传感器位置按受力路径设计,避免信号失真。可配套工装夹具、自动上下料与 MES 数据接口,吨位、行程、台面与开口高度均可非标定制。公司已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),更多资料可登录官网 www.kwdzn.com 查看。
Q1:曲线判定一定会误报吗?
A:不可能为零,但可以压到很低。关键是分段设窗口、按公差带做补偿,并定期用不良品做验证,而不是一条线框全行程。
Q2:老压床能不能加装曲线监控?
A:机械结构刚性够、能加装位移与力传感器的可以改造,但气动与液压压床的响应滞后大,判定精度有限,建议关键工位直接换伺服机型。
Q3:采样频率真的那么重要?
A:短行程压装压入段只有几百毫秒,采样太稀会把拐点抹平,窗口就设不准。1kHz 以上是常见要求。
Q4:数据要存多久?
A:按客户与主机厂追溯要求定,汽车零部件常见要求单件曲线可查数月到一年,存储方案要提前算容量。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


