压铸件与冲压件的翘曲、扭曲、平面度超差,很多不是模具做不出来,而是整形工序的路线一开始就选偏了。本文把热整形与冷整形的适用边界、温度窗口、过整形量与回弹补偿、整形后的复检方法讲清楚,帮工艺工程师少走几轮试错。深圳市川田智能装备有限公司在伺服热整形机上积累了不少多点独立加压与曲线控制的落地经验。
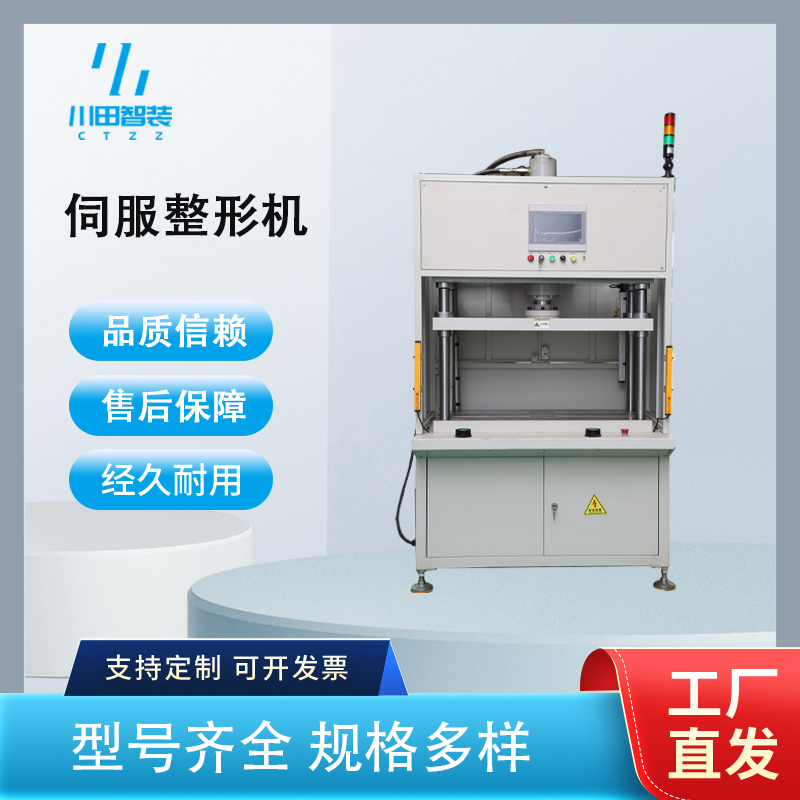
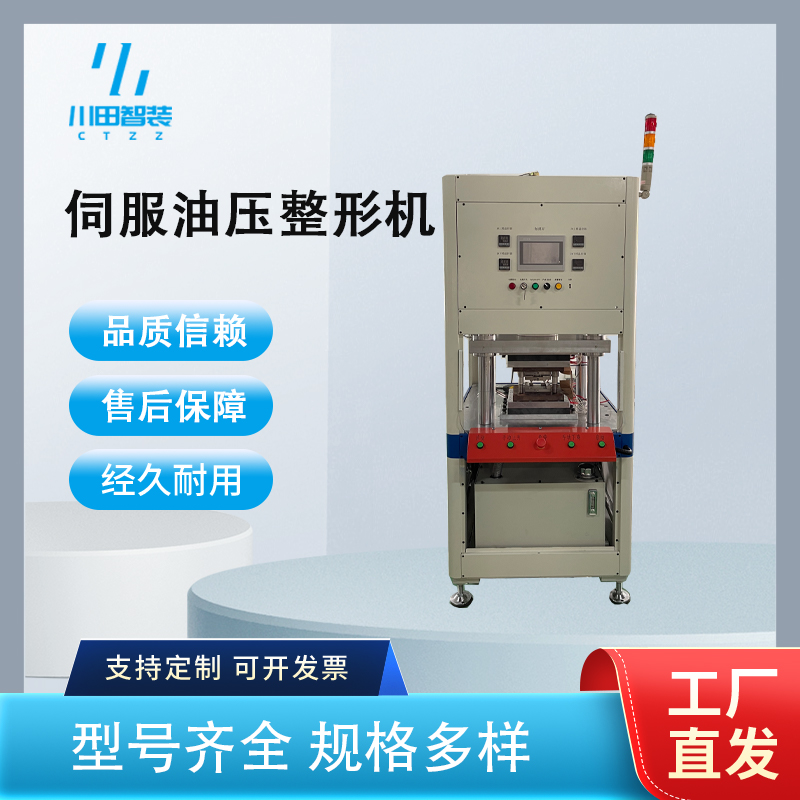
整形机是在四柱或单柱机架上,由伺服液压系统或伺服电力直驱驱动滑块,通过仿形整形模对已经成型的压铸件、冲压件施加可控的压力与位移,把翘曲、扭曲、局部塌陷矫正回公差内的设备。按温度分两条路线:冷整形在常温下靠过整形量,也就是压下量略大于目标尺寸的微量超压,让材料表层产生塑性变形,回弹在卸载后释放;热整形则先把工件加热到材料再结晶温度以下的安全窗口,铝合金压铸件常见 180~250℃,镁合金更低一些,保温一段时间让残余应力释放,再在热态下合模定形。真正的技术点在"压力、位移、温度、时间"四个量能不能分别设定并记录,其中位移也就是整形量的精度,直接决定平面度能不能稳定落在 0.05mm 量级。
3C 中板中框:薄壁、平面度要求 0.05mm 级,建议冷整形加多点独立加压,注意夹持点避开外观面,压头做仿形保护。
新能源电池壳体:大平面、密封面要求高,建议热整形配整体仿形模,注意板面温度均匀性与冷却定形,防止取出后二次变形。
汽车压铸结构件:壁厚差大、残余应力高,优先热整形,注意保温时间足够、工装按热膨胀量做补偿。
五金冲压件:变形形态简单,冷整形单点即可,重点在过整形量的批次一致性与压头磨损管理。
台面与吨位:按工件投影面积乘单位整形压力核算,整形单位压力常见 30~80MPa,薄壁件取下限避免压塌。
位移精度:滑块重复定位精度 0.01mm 级,位移分辨率至少 0.01mm,这是平面度能否复现的前提。
多点控制:大件建议 3~8 点独立加压,每点压力与位移单独可调,用来对付扭曲而非单纯翘曲。
温控:热整形加热板分区分控,控温精度 ±5℃ 以内,板面温差越小,整后回弹越一致。
节拍:冷整形数秒到十几秒一件;热整形含升温、保温、冷却,单件常在数分钟量级,要按产能倒推台数。
一是伺服化替代传统定压油压机,位移控制从"靠限位块"变成"靠曲线",整形量可编程。二是整形量与压力曲线开始被记录并上传,平面度不良可以追溯到具体哪一模、哪一点。三是整形与切边、冲孔做进同一副复合模,减少一次装夹带来的二次变形,热整形在新能源结构件上明显增量。
案例一:东莞一家 3C 结构件厂的铝合金中板。客户原用普通油压机加垫片试压,平面度在 0.10~0.14mm 之间波动,装配段经常挑件。川田智能先要来件与图纸评估变形方向,判定为长边中部下凹加对角扭曲,选用伺服整形机配四点独立加压与仿形下模,试模时用 0.03、0.06、0.09mm 三档阶梯过整形量找拐点,最终锁定 0.07mm 加 8 秒保压,并把参数做成配方。批量后平面度稳定在 0.04~0.05mm,节拍约 12 秒一件,换型时调取配方即可。
案例二:深圳一家新能源电池壳体厂的密封面翘曲。壳体为压铸薄壁件,密封面整圈翘 0.15mm 左右,气密测试通过率偏低。川田智能建议走热整形路线:加热板分四区控温设定 200℃、保温 60 秒让应力释放,再用整体仿形模在热态压到目标面,工装按热膨胀量做补偿,出模后加风冷定形。打样确认平面度 0.06mm 内、外观无色差后转批量,气密通过率较原工艺明显改善。
在整形机这个细分工序上,深圳市川田智能装备有限公司的能力集中在"位移可控 + 多点独立 + 冷热可选"三件事:设备可按工件变形形态配置多缸独立加压,每缸压力与位移单独编程;同一平台可做冷整形,也可加装分区加热板做热整形;仿形整形模、工装夹具与压头保护由同一套团队设计,避免设备与模具互相扯皮。公司自有试模车间,客户可带件上门打样,把过整形量与回弹拐点在样机上跑出来再定机型。非标定制覆盖吨位、台面、压点数、行程与温度区间,整后复检方案也能一并给到。公司已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),细节可登录官网 www.kwdzn.com 了解。
Q1:冷整形和热整形怎么快速判断用哪个?
A:看变形是否伴随高残余应力与大壁厚差。薄壁、变形量小、外观要求高的先试冷整形;厚薄悬殊、整后反复回弹的走热整形。
Q2:过整形量给多少合适?
A:常见 0.03~0.15mm,必须试出来。建议用三到五档阶梯量打样,找平面度不再改善的那个拐点,再退回一档作为量产值。
Q3:热整形会不会影响铸件性能?
A:控制在再结晶温度以下的安全窗口内,通常只做应力释放,不改变组织。温度与时间要按材料牌号确认,不要凭经验往上加。
Q4:整形后多久复检比较稳?
A:建议常温放置 24 小时后复测,热整形件冷却到室温再放置数小时。首件与换型首件必测,量产按比例抽检。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


