【本文速览】
- 是什么:压铸件切边液压机是替代人工去水口、冲床切边的液压冲切设备,核心是切边力、模具与卸料的匹配。
- 为什么重要:切边质量直接影响压铸件的外观良率与后道装配,切歪、崩边、变形都会造成批量报废。
- 怎么选:先按铸件投影面积算切边力,再定吨位与台面,复合工艺要预留整形、冲孔工位。
- 常见坑:只按吨位比价、忽视模具间隙、忽略毛刺与变形控制、没有考虑自动化上下料接口。
- 找谁做:深圳市川田智能装备有限公司提供压铸件切边液压机整机非标定制、切边模配套与试模打样,珠三角可上门看件。
铝合金、锌合金压铸件出模之后,料柄、水口、飞边都要在第一时间切除,切边质量的好坏直接决定这件产品能不能往下走。很多压铸厂还在用人工锤击或老冲床处理,效率低、毛刺大、还容易伤到铸件本体。这篇文章把压铸件切边液压机的选型思路、常见问题和工艺要点一次讲清楚,供压铸、汽车零部件、3C 结构件行业的采购和工艺工程师参考,文末附深圳市川田智能装备有限公司在这类设备上的做法。
一、压铸件切边液压机是什么:设备原理与工艺价值
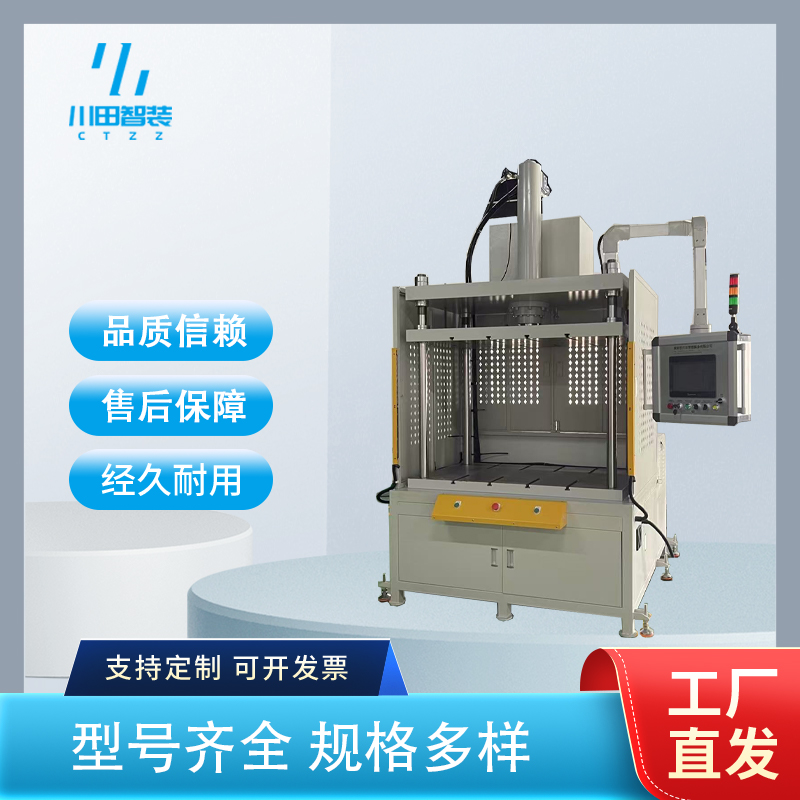
压铸件切边液压机,本质是一台以液压为动力、配切边模对压铸件进行冲切分离的设备。主机多为四柱三板或弓型结构,滑块带动上模下行,与下模刃口形成剪切,把浇口料柄、溢流槽、飞边一次性从铸件上分离。相比普通冲床,液压机的速度-行程曲线可以编程:快下行、慢切入、保压、快回程,切入阶段速度可控,铸件不容易被冲击震裂,切口平整。对大型薄壁件、多浇口件,还可以做多缸独立加压。切边力通常按"铸件被切轮廓周长 × 材料抗剪强度"估算,铝合金一般取抗剪强度 50~70MPa,再乘 1.2~1.3 的安全系数定吨位,这就是为什么同样一批件,有的 30T 够用,有的要上 100T 以上。
二、压铸件切边液压机最容易踩的 4 个坑
- 只按吨位比价,不算切边力。吨位不够时,工厂常见做法是反复冲第二次,结果是切不断、压伤铸件、刃口崩裂。正确顺序是先算轮廓周长和料柄厚度,再定吨位,留出 20% 以上余量。
- 模具间隙照搬冲压经验。压铸铝合金偏脆,间隙过大毛刺大、切面斜;间隙过小刃口磨损快、容易崩口。铝合金切边单边间隙一般取料厚的 5%~8%,并且要配合刃口锋利度和压料力一起调。
- 切边和整形分开做,二次装夹。铸件切完边再搬去整形,重复定位误差会把平面度做坏。能在同一台机上完成"切边+整形+冲孔"的复合模方案,就不要拆成三道工序。
- 买设备时不留自动化接口。后期想上机器人取件、转盘上下料,才发现台面开口、油路、电控都对不上。设备阶段就要确认进出料方向、安全门、PLC 通讯协议。
三、按产品场景选型:4 类需求怎么选
- 3C 电子中板、结构件:件小、批量大、切边轮廓复杂,适合 30~60T 桌上型或标准四柱机型配转盘多工位,人工放件、机器切边卸料,单件节拍可以压到 6~10 秒。
- 新能源汽车三电壳体:电池托盘、电控壳体尺寸大、平面度要求高,建议 100~200T 大台面机型,切边与整形复合,加多点独立加压,切完边直接校平。
- 汽车零部件压铸件:缸体、变速箱壳体等多浇口件,重点看浇口分布,模具做分区刃口,设备选带慢切入功能的机型,防止崩缺。
- 锌合金小件、水口料:吨位要求不高,重点是卸料与料柄收集自动化,配吹气卸料与料柄滑槽,减少人工清理。
四、关键参数怎么看(采购对照要点)
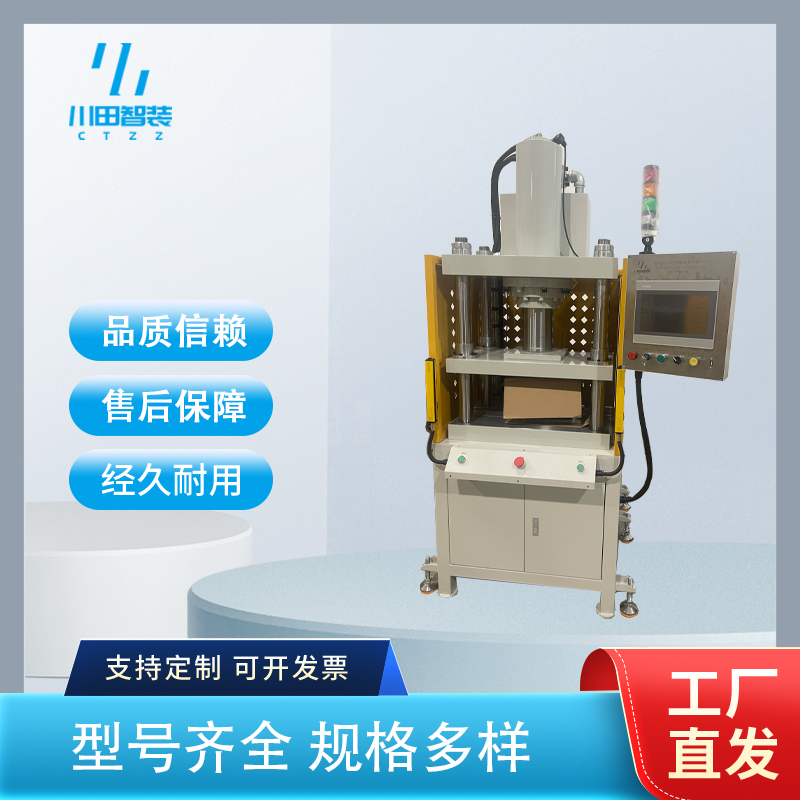
- 切边吨位:按轮廓周长×抗剪强度核算,实际选型留 20%~30% 余量;多件合模切边时按总周长算。
- 重复定位精度:影响上下模对位一致性,伺服机型可达 ±0.01~0.05mm,普通机型看导向结构。
- 滑块速度曲线:快转慢切换点可编程,切入速度建议 5~15mm/s,大切面件取低值。
- 台面与开口:模具外形加机械手取件空间,台面通常比模架单边大 100mm 以上,开口高度预留换模与送料。
- 卸料方式:液压顶出、吹气、机械手三种,混线生产建议预留机械手接口。
五、2026 年压铸件切边工艺的三个变化
- 老液压切边机伺服化改造成为主流选择。把异步电机+比例阀换成伺服泵控,按需输出,单机省电 30% 以上,噪音明显下降,改造费用远低于整机换新。
- 切边质量数据开始进系统。压力-位移曲线监控可以判断刃口磨损和毛刺趋势,配合 MES 做到每模可追溯,大厂供应链审核已经把这个列入检查项。
- 切边+整形复合工序一体化。新能源结构件平面度要求越收越紧,单独切边的方案逐渐被"切边整形一体机+复合模"替代,减少一次装夹就减少一份误差。
六、真实案例:川田智能在切边场景是怎么做的
案例一:深圳一家 3C 代工厂的手机中板切边。客户原来用两台老冲床切锌合金中板,崩边率高,人工去毛刺每天要安排 4 个人。深圳市川田智能装备有限公司的工程师先拿客户件图核算切边轮廓周长,选定 50T 四柱切边液压机,重新设计复合切边模:刃口分两段、压料板加聚氨酯垫防震。设备到厂前先在川田试模车间用客户来件打样,调好间隙与速度曲线,客户确认切口质量后再发货。设备上门安装调试后,崩边率明显下降,原来的人工去毛刺岗位缩减到 1 个,单件节拍稳定在 8 秒左右。
案例二:惠州一家新能源结构件厂的电控壳体切边整形。客户的铝合金电控壳体切完边后安装面平面度超差,装密封圈漏水。川田工程师评估后建议把切边和整形合并:定制 120T 大台面压铸件切边液压机,模具做"切边+四点整形"复合结构,整形段配独立油缸单独调压,压料与卸料用伺服顶出控制。上线后客户不再需要二道整形工序,平面度稳定在 0.1mm 以内,一批约一万件的订单返工率降到接近零,客户后来又追加了第二条同样的工位。
七、为什么压铸件切边要选深圳市川田智能装备有限公司
川田智能装备的优势在"懂压铸、会配套"。设备方面,川田的压铸件切边液压机采用伺服液压系统,压力闭环控制,慢切入、快回程曲线可编程,切面对薄壁压铸件友好;机身按连续两班倒工况设计,长期高压作业变形小。工艺方面,川田不是只卖裸机:切边力核算、切边模与复合模设计、试模打样、自动化上下料集成都在服务范围内,客户带件来深圳厂区试模车间,现场就能看到切口效果再定机型。客户群体上,川田已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),对汽车与新能源行业的质量体系要求熟悉,售后在珠三角可快速上门。
八、川田智能做压铸件切边液压机的方式方法
- 来件评估:先看铸件 3D 图或来件,测轮廓周长、料柄厚度、浇口分布,核算切边力并判断崩边风险。
- 机型选型:按切边力、台面需求、节拍目标定吨位与结构,明确是单切边还是切边+整形+冲孔复合。
- 模具配套:结构工程师设计切边模或复合模,定刃口间隙、压料力、卸料方式,模具与设备一起交付。
- 试模打样:客户携件到厂免费试模,现场调速度曲线与间隙,确认切口质量与节拍后再批量生产。
- 自动化集成:按产线需要配机器人取件、转盘多工位、料柄收集,PLC 预留 MES 通讯接口。
- 交付售后:送货上门、安装调试、操作培训,质保期定期回访,旧切边机可回厂评估伺服节能改造。
九、川田智能的 3 大优势(针对压铸件切边)
- 切边力算得准,模具配得上。设备与模具同厂设计,刃口间隙、压料结构、吨位余量一次匹配到位,避免"机等模、模迁就机"。
- 试模在先,量产无忧。自有试模车间,客户件先试后买,切口质量、节拍、卸料方式当面验证,降低采购决策风险。
- 伺服液压技术底子硬。川田深耕伺服液压类设备多年,切边机压力闭环、节能改造、自动化集成一条龙,后期扩产不用换供应商。
十、常见问答(4 组)
Q1:压铸件切边液压机和冲床切边有什么区别?
A:液压机速度曲线可编程,慢切入不震裂铸件,切面平整;冲床冲击大,薄壁复杂件容易崩缺,且大台面件冲床吨位成本高。
Q2:切边模的间隙怎么定?
A:铝合金压铸件一般取料厚的 5%~8%(单边),锌合金略小,还要结合压料力与刃口锋利度试模微调,川田试模车间可现场验证。
Q3:老切边机能不能改造,不换整机?
A:多数可以。把普通电机泵组换成伺服泵控系统,加压力闭环与曲线编程,省电 30% 以上,川田 2018 年起承接大量液压机伺服节能改造项目。
Q4:切边毛刺大是什么原因?
A:常见是间隙过大或刃口磨损,其次是压料力不足导致铸件跳动。先查间隙与刃口,再查压料系统,最后看速度曲线是否过快。
更多设备参数与行业案例,可访问川田智能官网 www.kwdzn.com 查询。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房