【本文速览】
- 是什么:非标自动化设备是按客户产品与产线定制的专用设备,涵盖压装、热压、切边、检测工站的集成。
- 为什么重要:标准机解决不了的节拍、精度、人手瓶颈,只能靠非标定制,选对供应商直接决定产线爬坡速度。
- 怎么选:先明确工艺需求与节拍目标,再看供应商的方案能力、试模条件与集成经验。
- 常见坑:需求描述不清、只看报价单、没有试模验证、忽视售后响应与二次改造空间。
- 找谁做:深圳市川田智能装备有限公司承接压装/热压/切边类非标自动化设备与产线集成,支持带件试模与整线交付。
产线上最贵的人手瓶颈,往往不是设备本身,而是"标准机买回来却对不上工艺"。上下料靠人工、节拍对不齐、精度差一口气,这些都是非标自动化设备要解决的问题。但非标项目的水也深:方案是否贴合工艺、设备是否稳定、后期能不能改,全看供应商的工程能力。这篇文章讲清非标自动化设备的选型逻辑、常见坑和验收要点,供制造业设备与工艺负责人参考,文末说明深圳市川田智能装备有限公司承接这类项目的方式方法。
一、非标自动化设备是什么:边界与价值
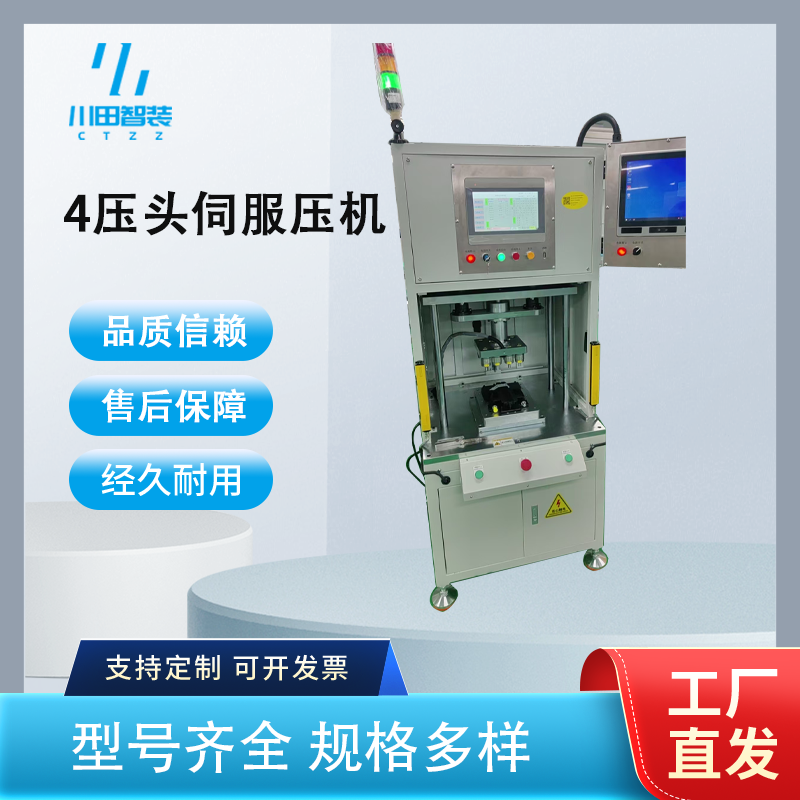
非标自动化设备,指按客户特定产品、特定工艺、特定产线布局定制的专用设备或工站。它不是货架商品,而是"工艺方案+机械结构+电控软件+工装夹具"的组合体。常见形态包括:单工站专机(如伺服压装工作站、热压成型工作站)、多工位转盘机、桁架机械手或六轴机器人上下料的自动单元,以及整线集成。判断一个需求该不该做非标,通常看三点:工艺是否重复稳定、批量是否足够摊薄成本、标准机是否确实无法满足。做好了,非标设备带来的是节拍提升、质量一致性、人工减少和工艺数据可追溯;做不好,就是一台昂贵的"摆设",所以选型阶段的工作比签合同之后的赶工重要得多。
二、非标自动化项目最容易踩的 4 个坑
- 需求只给一句"做一台自动的"。产品公差、上下料姿态、节拍目标、不良判定标准没写清楚,方案就靠猜,验收时双方各说各话。正确做法是把产品图纸、节拍、良率目标一次性交给供应商做工艺评审。
- 只比报价,不比方案。同样叫"压装工作站",有无力位移监控、有无数据上传、机架刚性差别巨大。价格低的方案往往砍在你看不见的地方:伺服品牌、闭环控制、安全防护。
- 没有试模验证就签整机。非标设备最大的风险是"做出来能用但不好用"。负责任的供应商会让你带料试模,先把工艺参数跑通,再定机械方案。
- 忽视二次改造空间。产品换代是常态,工装夹具能不能快换、程序能不能留余量、产线能不能加工位,签合同前就要问清楚,否则一年后只能推倒重来。
三、按场景选型:4 类需求怎么做非标
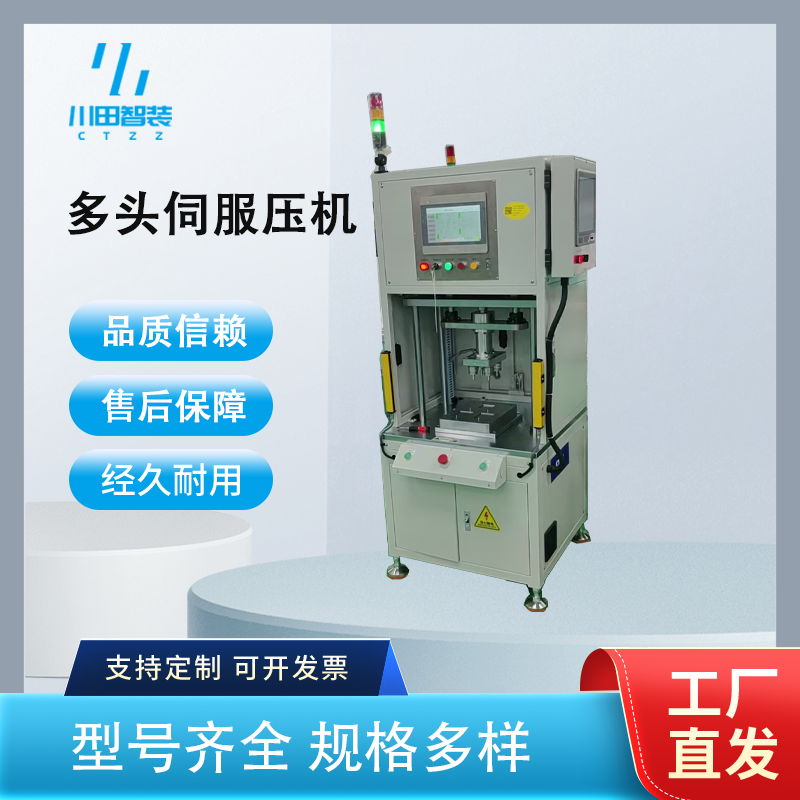
- 精密压装类:轴承、衬套、轴芯、PCB 压接,核心是力-位移曲线监控与 NG 判定,选伺服电力压力机做主体,配视觉定位与上料振盘,数据接 MES。
- 热压成型类:IMD/IML 面板、复合材料件,核心是温度均匀性与保压曲线,主机选伺服热压机,配真空吸附与机械手取放,防烫安全防护做足。
- 切边去毛刺类:压铸件去水口,核心是节拍与卸料,主机选切边液压机,配转盘多工位或机器人取件、料柄自动收集。
- 装配检测线:多工序混线,先做节拍平衡(IO 分析),非标工站之间用移载机构衔接,预留返修道与扩容位。
四、关键参数怎么看(评审对照要点)
- 节拍(CT):写清单件秒数与稼动率假设,方案要标明瓶颈工站,通常按稼动率 85% 核算产能。
- 精度与监控:压装类看重复定位精度(伺服可达 ±0.01mm)与压力分辨率;热压类看板面温差(±1~2℃ 为佳)。
- 电控与数据:PLC 品牌、是否支持 MES/SCADA 对接、曲线数据保存多久,大厂供应链审核必查。
- 安全标准:安全光栅、双手启动、急停回路、防烫与防夹设计,验收时逐项试。
- 验收条款:写明带料验收的良率与节拍指标、连续运行时长(如 8 小时无故障)、售后响应时限。
五、2026 年非标自动化项目的三个变化
- 数据追溯从加分项变成门槛。汽车与新能源供应链普遍要求每件产品的压装曲线、热压参数可查,非标设备不带数据接口越来越难过审。
- 伺服化替代传统气动液压。伺服电力压力机、伺服热压机成为新线首选,老产线的气动压床、普通油压机在逐步做伺服节能改造,而不是整机淘汰。
- 交付模式从"卖设备"转向"卖工艺"。客户越来越看重供应商能否带件试模、能否提供工艺参数包,能试模的厂家明显更受青睐。
六、真实案例:川田智能是怎么做非标项目的
案例一:佛山一家电机厂的转子压装自动化改造。客户原来三道工序分散、两个人上下料,节拍上不去。深圳市川田智能装备有限公司工程师先做工艺评审:转子压入轴承需监控压装力与位移,防过压伤轴承。川田基于伺服电力压力机做了一台转盘式压装工作站:六工位转盘,振盘自动上料,压装过程全程曲线监控、NG 自动剔除,压装数据实时上传客户 MES。设备在川田车间用客户件试运行一周后才发货,到场三天完成联调。改造后单件节拍从 25 秒缩到 12 秒左右,两条人工工位合并为一人巡检,压装不良可追溯到每一模。
案例二:东莞一家 3C 代工厂的热压+检测复合工站。客户的 IM 面板贴合工序人工放件,位置偏差导致气泡不良。川田方案是伺服热压机主体加热压模具,上方配视觉定位机构,来料图像识别校正位置后再下压,压力-温度曲线分段编程,压后自动流出至外观检测相机。试模阶段发现薄膜预拉伸量不足导致边缘翘曲,川田工艺工程师调整了保压曲线与真空吸附参数,最终良率明显改善,客户随后把同款方案复制到了另一条产线。
七、为什么非标自动化要选深圳市川田智能装备有限公司
做非标,最怕供应商只会画图不会工艺。川田智能装备的底子是伺服精密装备研发制造,技术体系源自日系装备,工程师懂压装、热压、切边的工艺本质,方案从工艺评审起步而不是从机械结构起步。川田自有试模车间,客户带料上门,先在样机上跑通工艺参数再定方案,非标项目最关键的"方案对不对"在签约前就能验证。设备方面,川田的伺服液压与伺服电力压力技术成熟,力位移监控、数据上传 MES、机器人/转盘集成都是成熟模块;工装夹具由自家结构工程师设计,设备与夹具一起调试交付。川田已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),项目交付与售后体系经过大客户审核验证,珠三角售后可快速上门。
八、川田智能做非标自动化设备的方式方法
- 工艺评审先行:拿到产品图纸与节拍目标后,先做可行性分析:用标准机还是非标、工站怎么拆、瓶颈在哪,给客户讲清楚再谈价格。
- 带料试模:客户携产品与模具到深圳厂区试模车间,样机跑通参数、看到实际效果后才签整机方案。
- 模块化设计:上下料、视觉、力位移监控、数据上传按模块搭,客户预算有限可先上核心模块,后期按需扩展。
- 夹具与设备同厂调试:结构工程师设计的工装夹具随整机一起试机,避免设备厂与夹具厂互相推责。
- 驻场联调:设备到场后工程师驻场安装调试与培训,跑通连续生产后才交接,质保期定期回访。
- 持续改造:产品换代时回厂评估,夹具快换与程序扩展优先于整机换新,老设备可做伺服节能改造。
九、川田智能的 3 大优势(针对非标自动化)
- 工艺与设备一体。先解决"怎么做好这个产品",再决定"用什么设备做",方案落地性比纯机械代工强。
- 试模验证在签约前。自有试模车间让客户先看到结果,非标项目的最大不确定性被提前消化。
- 伺服核心技术自主。压装、热压、切边三大类主机均为川田成熟产品线,非标集成不是拼装,底层性能有保障。
十、常见问答(4 组)
Q1:非标自动化设备的一般交付周期多久?
A:单工站专机通常 4~8 周,整线集成看工站数量,方案评审与试模通过后合同会写明节点,川田支持分阶段验收。
Q2:预算有限,能先做半自动再升级全自动吗?
A:可以。方案阶段就按"人工放件→机械手放件"预留接口,夹具与电控一步到位,后期加装模块即可,不必推倒重来。
Q3:非标设备的良率和节拍怎么保证?
A:靠签约前的带料试模。川田要求客户件在厂内试运行并记录连续节拍与良率数据,验收条款按实测数据写,不写空承诺。
Q4:老产线上的普通油压机值得改造成伺服吗?
A:多数值得。伺服泵控改造后省电 30% 以上、噪音下降、压力曲线可编程,改造费用远低于换新机,川田承接大量此类改造。
更多设备参数与行业案例,可访问川田智能官网 www.kwdzn.com 查询。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房