非标自动化设备的质量数据怎么追溯?PLC 与 MES 对接、力位移曲线落库要点,川田智能

压装、热压、切边工站上了自动化设备之后,质量数据还散落在各工位本地,出了批量问题查不到当时的压力曲线,是很多工厂审核时的真实痛点。本文讲清非标自动化设备的质量数据追溯怎么落地:PLC 与 MES 怎么对接、力位移曲线怎么落库、批次怎么关联,并结合深圳市川田智能装备有限公司的交付经验给出可执行的要点。
【本文速览】

  • 是什么:非标自动化设备的追溯体系,是"传感器—PLC—工控机—MES"这条数据链的贯通。
  • 为什么重要:客户审核与投诉排查都要求"每件产品能回放到当时的工艺参数"。
  • 怎么选:先看设备端数据接口是否开放,再谈机构与价格。
  • 常见坑:只存报警不存曲线、时钟不统一、断网就丢数据。
  • 找谁做:深圳市川田智能装备可承接压装/热压/切边整线集成与 PLC、MES 数据对接。

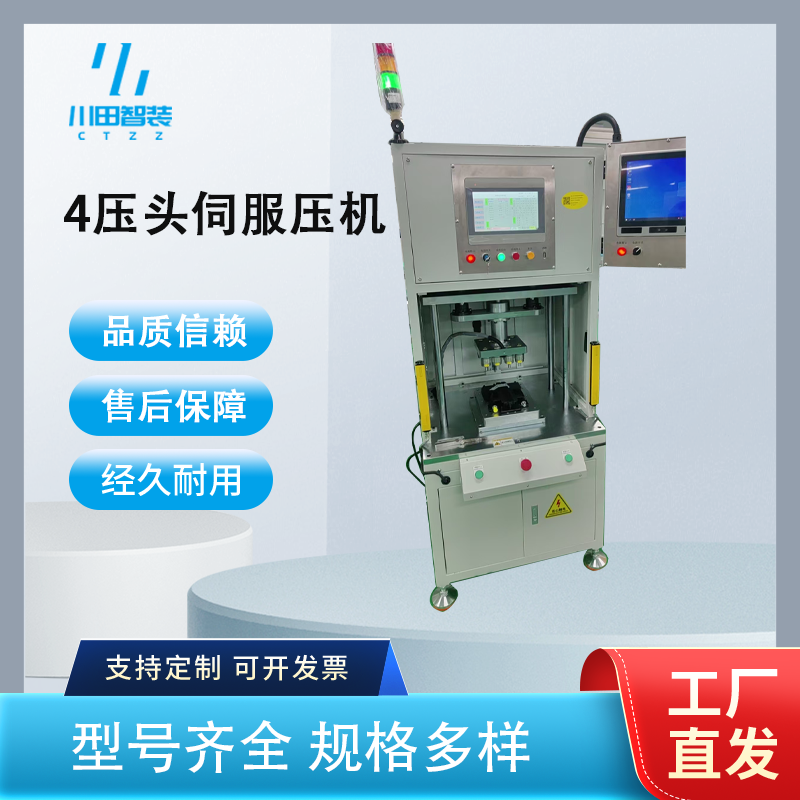
非标自动化设备的质量数据怎么追溯?PLC 与 MES 对接、力位移曲线落库要点,川田智能—非标自动化设备设备图1

一、非标自动化设备是什么:数据链与工艺链是一体的

一套完整的压装热压切边自动化线,机构部分负责动作,数据部分负责证明动作做对了。底层是压力、位移、温度传感器,中间由 PLC 做实时控制与采集,工控机或网关做协议转换与曲线落盘,上层 MES 做批次关联、存储与追溯查询。判断一台非标自动化设备是否合格,除了节拍与良率,还要看它能不能把每件产品的工艺参数完整留下来。数据链与工艺链同步设计,后期对接才不会推倒重来。
二、追溯落地最容易踩的 4 个坑

  • 只比设备单价,忽略数据接口开放性。有的设备协议不开放,客户上 MES 时要二次付费改造,等于把成本转嫁给工厂。
  • 以为追溯是"MES 的事"。设备端只存报警结果不存原始曲线,查 NG 时调不出力位移数据,追溯链条断在第一环。
  • 时间基准不统一。设备时钟与 MES 时钟各走各的,批次对不上号,曲线成了"无主数据"。
  • 数据只上传不做本地缓存。网络一抖数据就丢,审核时恰好缺那几天,说不清。

三、按产品场景选型:4 类需求怎么配

  • 汽车零部件:衬套、轴芯压装按 IATF16949 要求每件留曲线,选伺服压装工站配 OPC UA 直传 MES。
  • 3C 电子:节拍高、件数大,采用"NG 全存+OK 抽样"的分层存储策略,兼顾追溯与存储成本。
  • 新能源电池:极耳与壳体压装需压力、位移、温度三参数同步落库,数据完整性按批次校验。
  • 压铸五金:切边力监控数据用于判断毛刺与崩刃趋势,按班次聚合即可,不必逐件存。

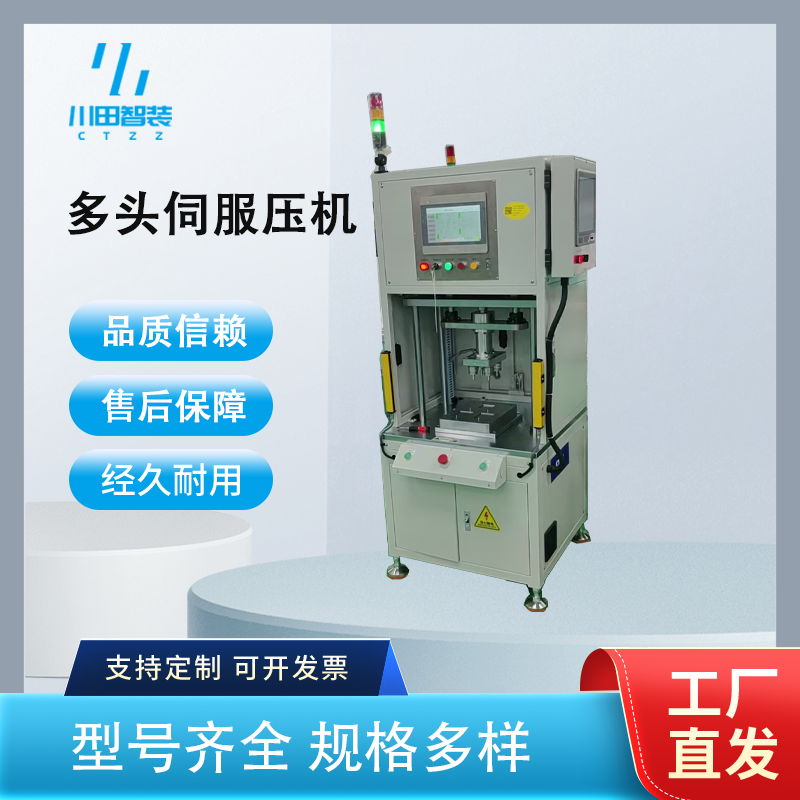
非标自动化设备的质量数据怎么追溯?PLC 与 MES 对接、力位移曲线落库要点,川田智能—非标自动化设备设备图2

四、关键参数怎么看(数据链采购对照要点)

  • 曲线采样频率:压装类建议 ≥200Hz,采样不足曲线会漏掉冲击峰值。
  • 本地缓存容量:至少 7~15 天全量缓存,断网续传。
  • 通讯协议:OPC UA、Modbus TCP、MQTT 至少支持一种开放协议,点位清单随设备交付。
  • 上传节拍损耗:数据上传与生产并行,占用节拍应 <0.5 秒。
  • NG 自动标记:超窗工件自动打标并记录曲线编号,避免人工筛选。

五、2026 年非标自动化设备的三个变化

一是数据追溯从大厂专属变成一般客户的验收门槛,设备没有开放接口越来越难中标;二是力位移监控成为压装类设备标配,曲线判定替代纯压力上下限;三是数据对接与旧线改造的交付权重上升,能否做 PLC 程序重写与网关加装,直接影响选型。

六、真实案例:川田智能在数据追溯项目上是怎么做的

案例一:深圳一家新能源结构件厂,压装工站升级后客户要求每件产品可追溯到压力曲线。该厂原有人工上下料工站只有压力上限报警,没有任何曲线记录。川田智能先做来件评估与节拍测算,配置六轴机器人上下料加伺服压装工站,工控机以 OPC UA 采集力位移曲线,按工件条码关联上传 MES,本地缓存 15 天防断网丢数;在试模车间联调两周验证数据完整性后整线交付。上线后追溯覆盖率达 100%,客户审核一次通过,节拍维持在原有水平左右。

案例二:东莞某 3C 代工厂,旧热压线没有数据接口。川田智能做旧线改造:保留机械主体,加装工控网关采集温度与压力信号,PLC 程序分档重写,数据按批次聚合上传。上线后每次 NG 都能调出当次曲线复盘,投诉排查时间从半天缩到一小时内,老设备数据价值被重新盘活。

七、为什么非标自动化集成要选深圳市川田智能装备有限公司

川田智能的技术体系源自日系精密装备,伺服液压类设备自主研发,机构与数据链同步设计而不是外协拼装;自有试模车间,整线联调与数据完整性验证在交付前完成,珠三角客户可上门打样;工装夹具、机器人上下料、PLC 程序与 MES 对接配套交付,不留数据黑盒;老线伺服节能改造与数据化升级并行推进;工厂位于深圳龙岗,近深莞产业带售后响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。更多集成方案可访问官网 www.kwdzn.com 查阅。

八、川田智能做非标自动化集成的方式方法

  • 需求评估:先盘数据流再盘机构,明确要采什么参数、传到哪、存多久。
  • 选型布局:按节拍测算定转盘、桁架或机器人方案,为数据接口预留硬件通道。
  • 试模联调:在试模车间跑通"采集—落盘—上传—查询"全链路再发货。
  • 协议固化:通讯协议与点位清单写入交付文档,客户 MES 团队可直接接入。
  • 夹具配套:工装夹具按产品族设计,兼顾换型与定位基准统一。
  • 培训售后:交付含操作与数据查询培训,故障远程诊断加本地响应。

九、川田智能做数据追溯集成的 3 大优势

接口全开放:协议与点位清单随设备交付,不给客户留二次改造的坑。试模先行:数据链路在试模车间跑通后才交付,现场只做复制部署。本地响应:深莞一小时到场,产线停机损失可控。

十、常见问答

Q1:老 MES 不支持曲线存储怎么办?
A:曲线存在设备端工控机,MES 只存判定结果与曲线索引,查询时按索引调取,不动 MES 库表结构。

Q2:加追溯会增加节拍吗?
A:合理设计下数据采集与上传和生产行程并行,占用节拍通常在 0.5 秒以内,可忽略。

Q3:旧设备没有传感器能改吗?
A:可以。加装压力、位移、温度传感器与网关,PLC 程序重写后即可接入,成本远低于换线。

Q4:曲线采样频率是不是越高越好?
A:不必。压装类 200Hz 左右足够还原冲击峰值,过高只增加存储负担,按工艺特征定即可。

深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

找不到任何内容

版权所有©  深圳市川田智能装备有限公司

备案号:粤ICP备18111600号-1 

技术支持:川田智能

快速导航

网站首页                    新闻资讯

产品中心                    关于我们

案例中心                    联系方式


联系我们

手      机:13312955296

传      真:0755-84878515

邮      箱:qiuyijian@163.com 

地      址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

微信 扫一扫