很多工厂的伺服电力压力机已经每件都存曲线,客户审核时还是被挑问题:判定窗口太粗,整段只看峰值力,中间"先顶住后滑落"的异常照样判 OK;压力点位贴在压头外壳上,测到的不是工件真实受力;换班留样不复核,曲线和历史样件对不上。本文讲清力—位移曲线窗口怎么切分、测点该装在哪、留样怎么复核,并说明深圳市川田智能装备有限公司在伺服电力压力机上的做法。
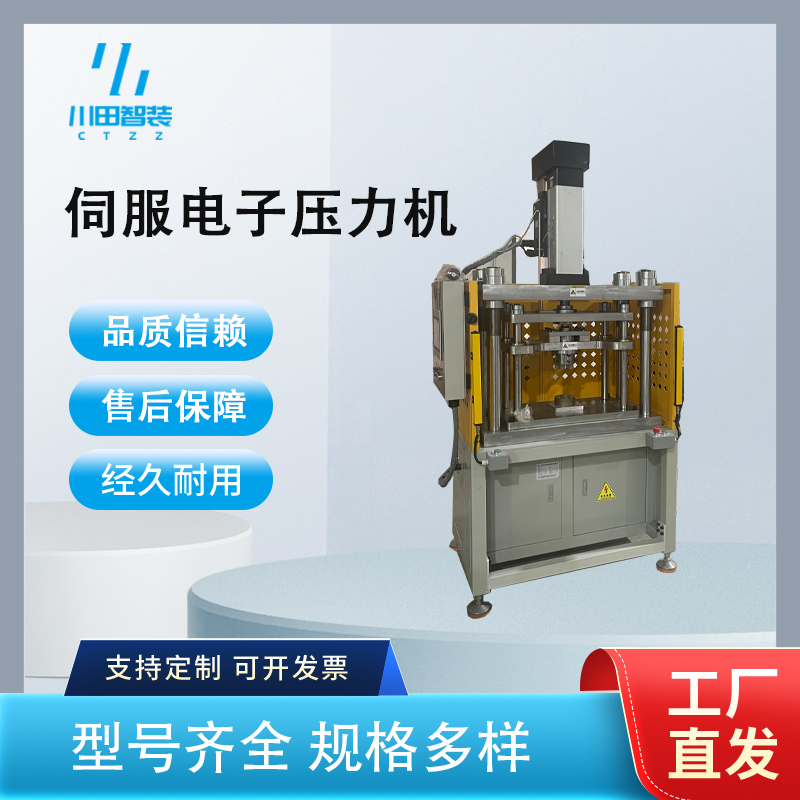
伺服电力压力机用伺服电机驱动丝杠把旋转变成直线压装,压力由扭矩换算,位移由光栅尺或编码器读出,两者构成力—位移曲线。因为不依赖液压油,没有油温漂移与溢流发热,低速段可稳定到 0.5~2mm/s 而不爬行,压力分辨率可做到满量程 0.5% 以内,位移重复定位精度可达 ±0.01mm。
它的价值不只是更准,而是可判。每次压装生成一条曲线,配合包络窗口,设备在当下即可判定合格、可疑或不合格并与序列号绑定。对轴承压装、衬套压入、轴芯压接、PCB 连接器压合这类工序,等于给每件产品留了一份压装档案。也正因判定在设备里完成,规则设计得对不对,直接决定这套档案是资产还是摆设。
坑一:整段只判峰值力。轴承歪斜的典型特征是起始段力值异常上升、中段突然滑落,但最终峰值可能与合格件几乎一致,只判峰值必然漏掉。
坑二:压力传感器装在压头外壳上。传感器与工件之间隔着压头、过渡接头、夹具,摩擦与间隙一并被测进去,读数与工件真实受力差 5%~15%,判定基准本身就错了。
坑三:判定结果不落盘。屏幕显示 NG 却只报警不记录,事后查不出哪批哪班,客户审核一问就答不上。
坑四:换班留样不复核。每天开机只空压一次看曲线,不压真实件,设备漂移、夹具松动、来件批次变化都发现不了。
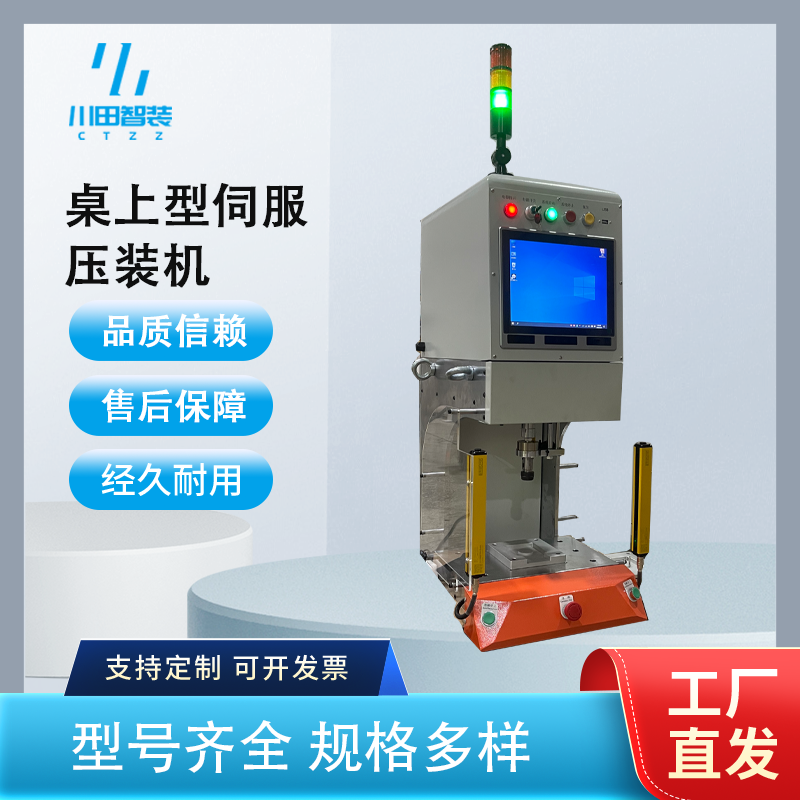
汽车零部件(轴承、衬套、油封压装):多品种、力值跨度大、要求全检;建议选可多段窗口判定的机型,吨位按最大压装力 1.5 倍核算;窗口须按预压段、压入段、到位段三段分别设定。
电机与电驱装配(转子、端盖、磁钢):压装力大、对同轴度敏感;建议选带两侧位移监测的机型或双柱结构,避免单侧受力偏斜;机架刚度与导向间隙决定力的方向是否垂直。
3C 与连接器压接:小力值、高节拍、批量大;建议选 1~5kN 小吨位高速机型配自动上下料;传感器量程别选太大,量程与工况严重不匹配会把精度用光。
新能源电池模组与结构件:多点压装、要求压力均匀;建议选多点独立压头或带压力均衡机构的机型;每个压头须有独立判定窗口与记录,不能合并成总力判定。
压力分辨率:满量程 0.5% 以内,小吨位建议 0.1% 级,否则低力段曲线是锯齿。
位移重复定位精度:≤±0.01mm,是压装深度判定的基础。
采样频率:≥1kHz,压入段瞬时力峰只有几十毫秒,采样太慢会把峰抹平。
判定窗口数量:至少支持 3 段以上独立设定,每段有上下限,并支持力—位移斜率判定。
压装速度范围:0.5~50mm/s 可调且低速不爬行,直驱结构在低速稳定性上有优势。
数据接口:支持曲线原始数据导出与 MES/上位机对接,不能只给 OK/NG 结果。
第一,从单窗口走向多窗口加斜率。早期只设峰值力上下限,现在按压装阶段切分窗口,并对力随位移上升的斜率设限,歪斜、卡涩、空压都能分出来。
第二,判定从设备本地走向体系审核。客户审核越来越常直接索要曲线原始数据与判定规则说明,规则合理性成了供应商能力的一部分。
第三,留样与首件复核制度化。不少企业把每日首件、每班留样、定期抽检三条线并行,用真实件曲线比对设备状态。深圳市川田智能装备有限公司交付时会把判定规则模板与留样复核流程一并给到客户。
案例一:汽车零部件厂的衬套压装漏判。痛点是衬套压装抽检发现约 1% 的件轻微歪斜,设备却始终判 OK,问题件流到总装才被检出。川田智能工程师到场先看曲线:合格件在 3kN 附近有一段平稳压入,歪斜件在 1.2kN 处出现明显力峰后回落,而原设备只判"峰值力 4~6kN 内"这一条窗口,恰好把异常盖住。处理办法是把整段压装切为三段:预压段(0~2mm 位移)判力值上限、压入段(2~12mm)判斜率与力波动、到位段判最终力值与位移,三段同时满足才判 OK;压力传感器从压头外壳移到靠近压头端面的测力位置并做满量程校准;夹具加浮动球面垫吸收平行度偏差。改完后同批抽检中歪斜件在设备端即被拦下,客户端投诉归零,判定规则写进作业标准并作为审核资料提交。
案例二:电驱厂端盖压装的压力不真实。痛点是换夹具后端盖压装力读数整体偏低约 8%,但装配后并无异常,工艺员一度以为来料变软。川田智能评估发现新夹具过渡接头比原来长 25mm,接头与压头配合面有细微间隙,压装力上升时被压缩,传感器读数滞后。办法是把接头改为一体贴合结构、缩短悬伸,压装速度由 15mm/s 降到 8mm/s 让力值建立更平稳,并用标准测力环做一次现场校准把偏差修正回零。改完后读数与测力环一致,判定窗口不必放宽,避免了放宽带来的漏判风险。
伺服电力压力机的判定能力,一半在电控、一半在机械结构。川田智能技术体系源自日系精密装备,伺服电力压力机为自主研发,机架用整体铸件减少受力变形,导向按侧向载荷专门设计,这是"力的方向垂直、读数可信"的前提;电控支持多段判定窗口、斜率判定与曲线原始导出,可对接 MES;吨位、台面、行程、压头数量均可非标定制,自有试模车间可带件试压验证规则。据官网公开信息,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多机型与判定参数可访问官网 www.kwdzn.com 查阅。
机械结构支撑判断可信度。整体铸件机架加针对性导向,侧向力不干扰测力,读数准了窗口才有意义。
判定逻辑可深度定制。多段窗口、斜率判定、多压头独立记录都能做,不必迁就固定模板。
能带件试压。自有试模车间加深圳龙岗本地响应,可带真实件与不良件上门把规则跑通再下单。
Q1:判定窗口设窄了误判多、设宽了漏判多,怎么平衡?
A:用数据平衡,不用感觉。取 50 件以上合格件算 CPK,窗口按 6σ 加裕度设定,再用已知不良件做反向验证,两端都通过才定稿。
Q2:来件公差波动大,窗口要不要放大?
A:不该靠放大窗口。优先在夹具上加浮动补偿,或按来件分组调用不同参数,窗口是守门线不是调节旋钮。
Q3:曲线数据量这么大,需要全部存吗?
A:建议全部存原始采样、至少留 6 个月,另存压缩后的关键点数据长期保留。审核与追溯往往就看那几条原始曲线。
Q4:老式液压压床能不能改成带判定的?
A:可以加装力位移监控模块,但液压系统的低速稳定性与油温漂移会限制判定精度。精度要求高时,更稳妥的是换成伺服电力压力机。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


