伺服电力压力机压装时曲线明明走到了位,模具一松、工件一取,深度又退回去 0.05mm,一批里还有几件直接退到公差外。这类"压下去又弹回来"的问题,多半不是压力不够,而是保压时间、卸压速度和压头脱开方式没配对。本文按工艺顺序拆解这四个变量,并说明深圳市川田智能装备有限公司在伺服电力压力机上怎么把这个问题固化到参数里。
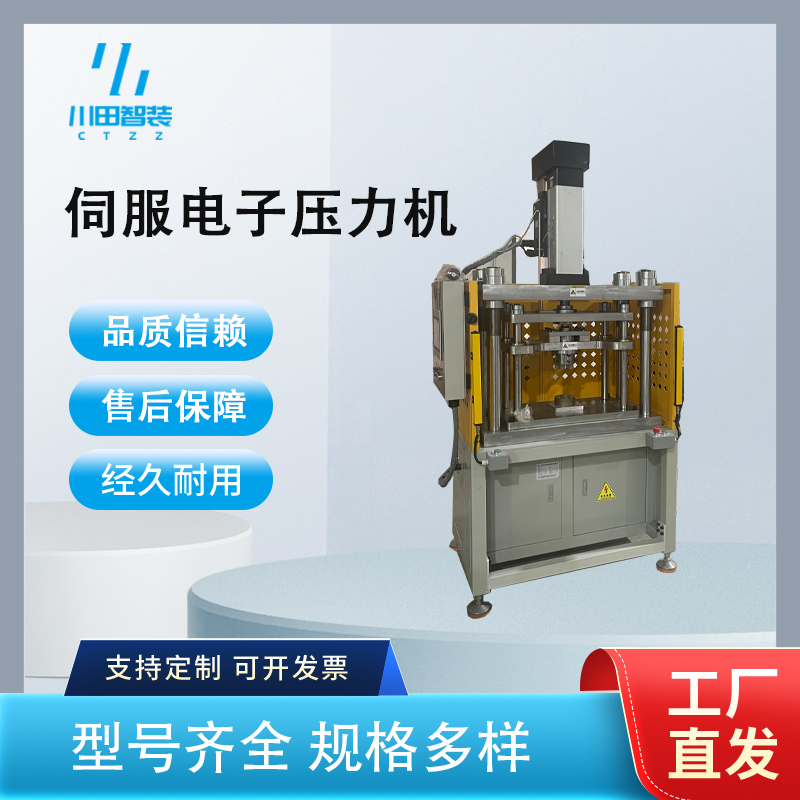
伺服电力压力机的传动链条是伺服电机—减速或同步带—滚珠丝杠—压头。电机的转角换算成丝杠的直线位移,压头的位移精度因此可以做到 0.001mm 级;电机电流换算成输出力,配合压力传感器做闭环,力控精度通常在满量程的 1% 以内。整套系统不涉及液压油,没有油温漂移,也没有换向阀的响应滞后,低速段不会爬行。
和液压压机比,它的优势在"可控":压装过程可以分成快进、探测、压入、保压、卸压几段,每段的速度、力上限、位移上限都能单独设。和纯机械压机比,它的优势在"可判":压力-位移曲线实时采样,设好包络窗口,压装过程中力涨得太快(干涉)、太慢(孔径偏大)、位移走不到(压不到位)都能当场报警并剔除。
"弹回"这件事的物理本质是弹性回复。过盈配合压入时,工件和孔壁都发生了弹性变形,压头撤力的瞬间,这部分弹性变形要恢复,工件会沿轴向退一点。退多少取决于过盈量、材料、接触长度和卸压方式——过盈量大、接触长、卸压快,退得就多。所以控制弹回,本质是控制卸压过程和保压充分性,而不是把压力加上去。
第一坑:保压时间按经验给 0.5 秒。压装到位后材料蠕变和接触面贴合需要时间,0.5 秒往往只够力稳定,不够位移稳定。薄壁衬套、塑料件、粉末冶金件尤其明显。
第二坑:卸压一步到位。力从满值瞬间归零,弹性回复全部集中在同一时刻释放,工件被"弹"出去一小段。分段缓释能把回复量摊薄。
第三坑:压头靠摩擦带工件回程。有的工装压头和工件是过盈或带倒钩的,回程时把工件往上带,位置自然就跑了。压头脱开方式要单独设计。
第四坑:只看终点力,不看曲线形状。终点力达标但中段力涨得异常,说明孔内有毛刺或异物,压进去的时候已经把孔壁刮伤,装配当时看不出,寿命试验才暴露。
电机与汽车零部件压装。产品特征是轴承、油封、转子、齿轮的过盈配合,单件价值高、不允许漏判。设备建议带曲线包络判定的伺服电力压力机,吨位按最大过盈力的 1.5 倍选,配伺服压头做位置与力双控。注意点:压头与工件同轴度要在 0.02mm 内,偏心压装会把轴承压歪。
3C 与 PCB 压接。产品特征是薄板、小力值、节拍快。设备建议小吨位高分辨率机型,位移分辨率 0.001mm,压头做柔性浮动。注意点:压接高度公差常在 ±0.03mm,机架热变形和台面平整度都要控。
新能源三电压装。产品特征是衬套、汇流排、极柱压装,要求数据可追溯。设备建议带 MES 接口与单件曲线存储的机型,力值量程覆盖工艺窗口的 1.5~2 倍。注意点:绝缘件附近要控压头残余电压与静电。
五金与通用装配。产品特征是多品种、小批量、换型频繁。设备建议带配方管理的标准机型,换型调编号即可。注意点:工装快换接口要标准化,否则换型时间全耗在找垫片上。
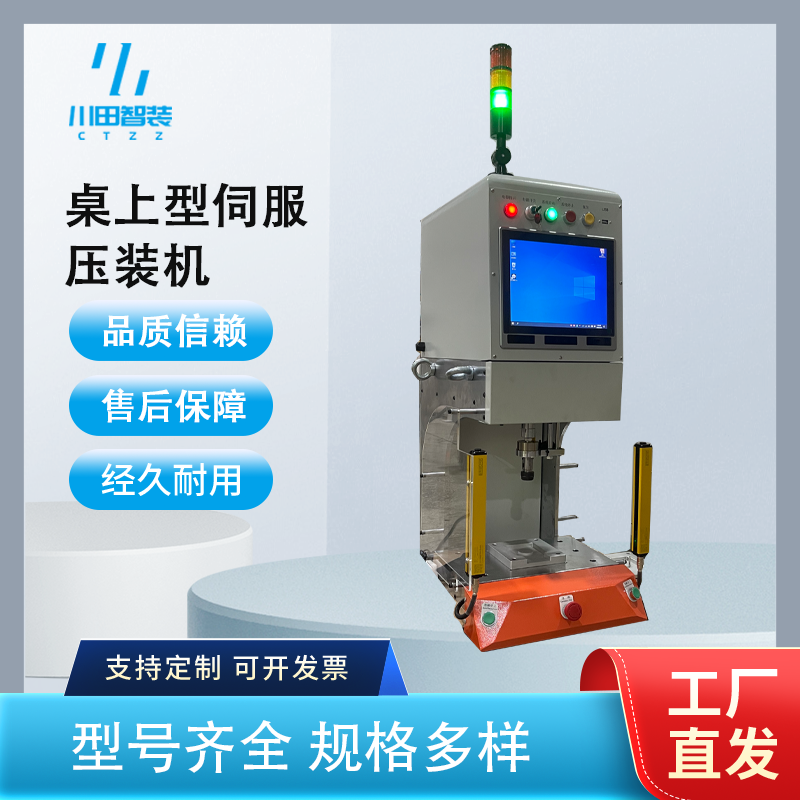
公称压力:按工艺最大压装力的 1.5 倍选,长期工作在 60%~80% 量程最稳,满量程长期跑传感器漂移快。
位移分辨率与重复精度:分辨率 0.001mm,重复定位精度 ±0.01mm 是精密压装的入门线;压装深度公差 ±0.03mm 以内的产品要按 ±0.005mm 重复精度选。
力值精度:满量程 1% 以内,且要看 10% 小力段的精度,小力段失准会让探测段误判。
机架刚度:C 型开口机架在满载时开口变形会吃掉一部分位移,精密压装优先四柱或龙门闭合框架,或要求厂家给出满载变形量。
保压与卸压可编程段数:至少要能设保压时间 0~10 秒、卸压分 2~3 段,且速度可调。
采样频率:1kHz 以上才能看清压入瞬间的力跳变,采样太低的曲线只能看趋势,做不了包络判定。
节拍:含上下料,小件常见 5~12 秒,汽车零部件 15~30 秒,缓释卸压会额外占 0.3~1 秒,选型时别漏。
第一个变化是气动压床和普通液压压床的替换在加速。原因不是设备便宜,而是下游客户开始要求压装数据随件走,没有曲线就没有交付资格。
第二个变化是判定逻辑从"终点合格"转向"全程包络"。窗口不再是一个点和上下限,而是一条带公差的曲线走廊,中段异常也能拦住,这对采样频率和算法都提了新要求。
第三个变化是压装工站开始和非标自动化捆在一起做。单机买回来再找集成商接线,往往在通讯协议和节拍匹配上反复返工,客户更愿意让一家把压头、工装、上下料和判定一起交付。
案例一:深圳一家电机厂的小型轴承压装。痛点是轴承压到位后卸压,深度回退 0.04~0.06mm,一批 500 件里有十几件退到下限外,返工要拆轴承,拆一次轴承基本报废。川田智能先到现场看曲线,发现原设备的保压只有 0.3 秒,卸压是一步归零。做法分三步:把保压延到 1.5 秒,让接触面充分贴合;卸压拆成两段,先降到 40% 力停 0.4 秒,再归零;压头改成带弹性退让的浮动结构,回程时不接触工件端面。设备选的是 5 吨伺服电力压力机,位移分辨率 0.001mm,机架用四柱闭合框架,避免 C 型开口满载变形。试压阶段在厂内用客户来件打了 50 件,逐件测压装深度,回退量稳定在 0.01~0.02mm,之后才批量上线。
案例二:东莞一家汽车零部件厂的衬套压装。痛点是衬套压入时偶尔出现力值突跳,压完外观正常,但台架试验有异响。川田智能把压装曲线做了分段包络:探测段、压入前段、压入后段各设一条走廊,压入前段力涨超过上限就判毛刺,压入后段力涨不足就判孔径偏大,两种都自动停机报警。同时把压头导向加长,同轴度控制在 0.02mm 内,减少偏载。上线后不良件被拦在工位内,不再流到台架。压装数据按件号存本地并可按班次导出,客户做追溯时能直接调出来。
伺服电力压力机看起来结构简单,实际难点在机架刚性、丝杠选型和曲线算法的配合。川田智能的技术源自日系精密装备体系,伺服压力机是自己做的,力与位移双闭环、分段保压、缓释卸压这些功能是标配而不是选配,采样频率和包络判定按压装工艺调,不是套一个通用 PLC 模板。吨位、行程、开口高度、台面尺寸、压头形式都能按件定制,浮动压头、导向柱、防转结构这类细节有现成方案。公司自有试模车间,客户带来件和工装,可以先试压、测回退量、定参数,再决定机型和吨位。对已经在用气动或液压压床的产线,也能做单机替换并保留原有上下料节拍。厂址在深圳龙岗坪地,深莞惠响应快。据官网公开信息,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,具体机型与打样可访问官网 www.kwdzn.com 查阅。
弹回问题能从参数和结构两头解。保压、卸压分段可编程,压头浮动退让可定制,不是只让你加压。
曲线判定是真做了工艺。包络窗口按良品统计生成,分段判定能拦住中段异常,不是只卡一个终点力。
能带件试压再定机型。自有试模车间,回退量和节拍实测出来,吨位与精度不靠猜。
Q1:压装弹回能不能靠加大压力解决?
A:基本不能。加大压力只会加大弹性变形量,撤力后回退更多,还可能把孔壁压伤或让工件屈服。正确做法是延长保压、分段卸压、改进压头脱开方式。
Q2:保压时间设多长合适?
A:没有通用值,按材料试。金属过盈配合常见 1~2 秒,塑料件和粉末冶金件可能要 3~5 秒。判定标准是保压末段位移不再变化,曲线走平。
Q3:C 型机和四柱机差在哪?
A:差在满载变形。C 型开口机架受力时开口会张开,这部分变形会吃掉位移精度,适合小力值、操作空间要求高的场合;精密压装优先四柱或龙门闭合框架。
Q4:没有 MES 的小厂有必要买带曲线判定的机型吗?
A:有必要。曲线判定首先是给自己用的,能当场拦住毛刺、孔径偏大、压不到位的件,减少流到后工序的返工。MES 接口可以后面再加。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


