家电面板、装饰膜片类产品热压量产时,膜面划伤、银纹、亮点这些外观缺陷是良率杀手,返修往往整件报废。本文讲清热压成型机在覆膜热压工艺中缺陷产生的三个来源——覆膜张力、模具表面状态与洁净环境管理,给出可落地的排查与整改顺序,并说明深圳市川田智能装备在这类产线上的配套做法,帮工艺工程师把外观良率拉回正常水位。
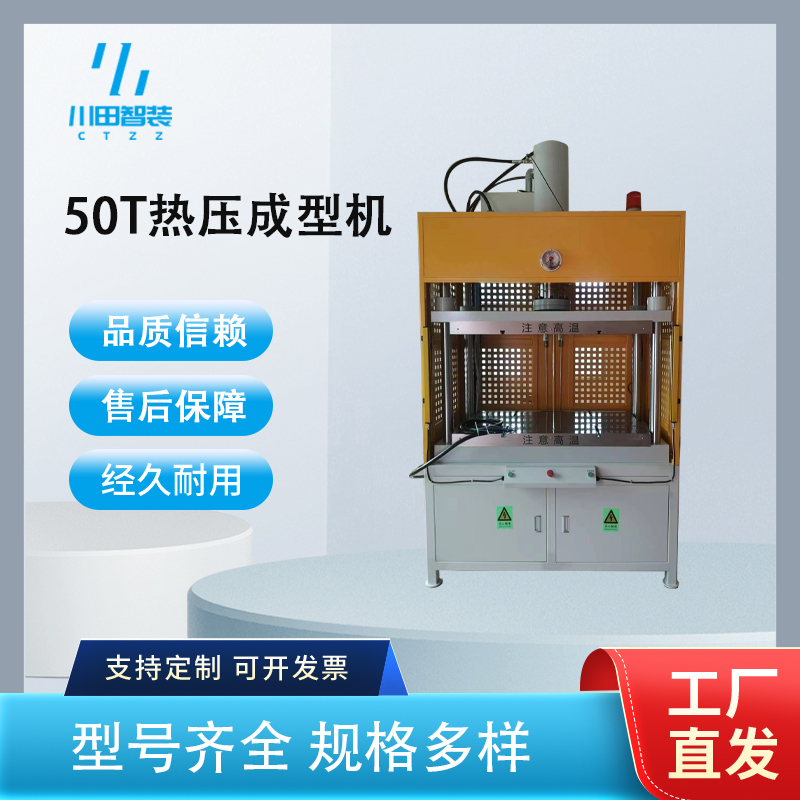
覆膜热压工艺中,膜片从开卷、输送、定位到合模加压要经过多个环节。膜面划伤多发生在输送辊道与定位工装处,辊面有异物或转运刮擦都会留下线性伤;银纹与流痕更多与膜料受热后的流动状态有关,温度局部过高或覆膜张力不均都会诱发;而亮点、尘点则常来自环境,热压合模瞬间模腔微负压会把板面附近的尘埃吸附进膜层下。
三类来源对应三套治理手段,混在一起调参数只会越调越乱。川田智能在协助客户排查时,坚持先用隔离法定位来源,再动设备参数,避免无效折腾。
家电面板(大平面装饰膜):面积大最怕尘点与张力不均,建议输送段全封闭加离子风除尘,覆膜张力分段可调。
汽车内饰件(仪表盘饰板):纹理深、转角多,银纹集中在转角处,重点优化预拉伸与保压段压力曲线。
3C 中板与背板:尺寸小节拍快,缺陷多来自上下料刮碰,机械手取放轨迹与治具避位要重新校核。
电池壳体外观面:复合板材热压翘曲会影响密封面,压后定形工装必须同步设计,不能只管热压段。
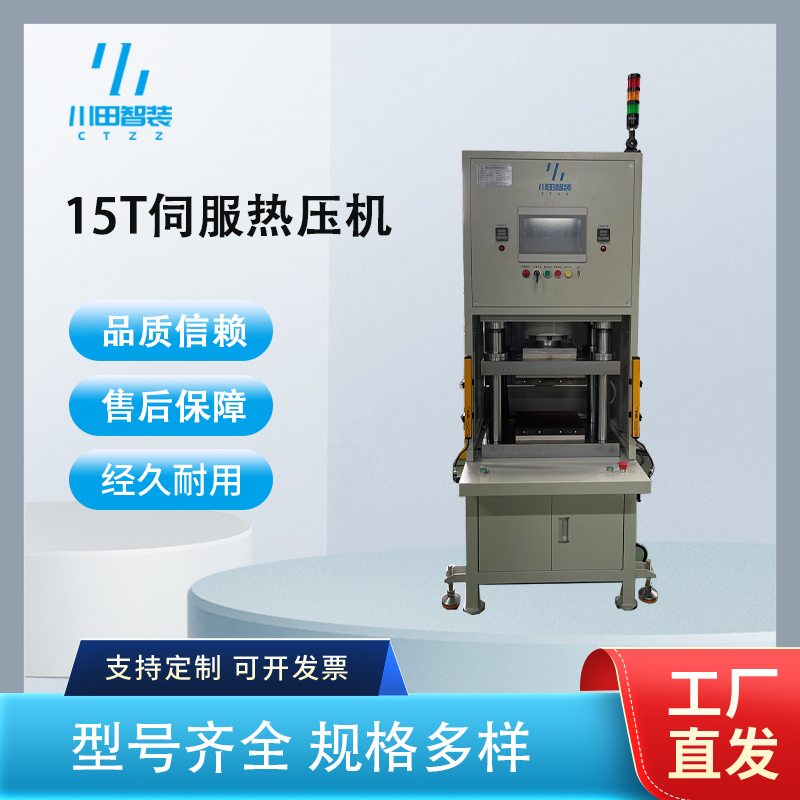
在线检测前置:视觉检测从终检前移到出模工位,缺陷当场报警,避免不良品流入后道浪费工时。
参数曲线化:压力-温度-位移三量全程记录,缺陷产品可以回放曲线定位是哪个环节出的问题,追责与改善都有依据。
打样交付常态化:深圳市川田智能装备等具备试模车间的厂家,客户带料打样已成标准流程,先看良率再谈采购。
案例一:佛山一家家电配件厂的尘点问题。客户面板亮点不良率长期偏高,内部反复调温调压无效。川田智能工程师到现场看线,发现上料区紧邻切割工位,粉尘随气流飘散。方案分两步:一是输送段加装封闭罩与离子风嘴,二是热压机配套下吹清洁动作,合模前对模腔与板面吹扫。试产一周后亮点类不良明显下降,客户随后追加一台同配置设备。
案例二:东莞一家 3C 代工厂的银纹问题。客户新换膜材后转角处银纹激增。川田在试模车间用客户的膜料与中板打样,把预拉伸量从原设定下调,并把工进段压力改为两段渐升,膜料流动时间更充分。验证批次银纹比例显著回落,川田把这套参数连同覆膜张力设定写成配方固化到设备里,换膜时按配方编号调用。
外观件热压拼的是工艺细节,不是设备参数表。川田智能专注伺服精密热压成型设备,加热板分区控温、板面温差 ±2℃ 以内的机型体系成熟,覆膜输送、除尘吹扫、快冷定形等外围工装可同步非标配套。自有试模车间,客户带膜带板上门打样,直接用良率数据说话。设备支持压力-温度曲线记录与 MES 对接,缺陷可回放追溯。深圳龙岗近深莞家电与 3C 产业带,现场支持响应快,据官网公开信息已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。设备详情可访问官网 www.kwdzn.com 查阅。
Q1:膜面划伤一定发生在热压机上吗?
A:不一定,多数发生在输送与定位环节,热压合模瞬间也可能压入异物,需按线体分段隔离确认。
Q2:换一家膜材供应商要注意什么?
A:收缩率与耐温性可能不同,预拉伸量、覆膜张力和温度曲线都要重新打样验证,不能沿用旧参数。
Q3:板面温差多大算合格?
A:外观件建议 ±2℃ 以内,温差过大的机型做大面积装饰膜风险高。
Q4:打样需要带多少料?
A:建议带膜料与基材各够 30~50 件试压的量,川田智能试模车间一般一天内可出验证结果。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


