伺服油压机压到接近底部时突然"一顿一顿",位移表数字来回跳,压装深度不是深 0.03mm 就是浅 0.05mm——这类低速爬行与位置超差,常被误判成伺服系统坏了,其实多数出在速度分段不合理、导轨与油缸润滑不足、位移反馈没校准这三处。本文按"先分段、再润滑、后校准"的顺序给出排查路径,并说明深圳市川田智能装备有限公司在伺服油压机调机上的做法。
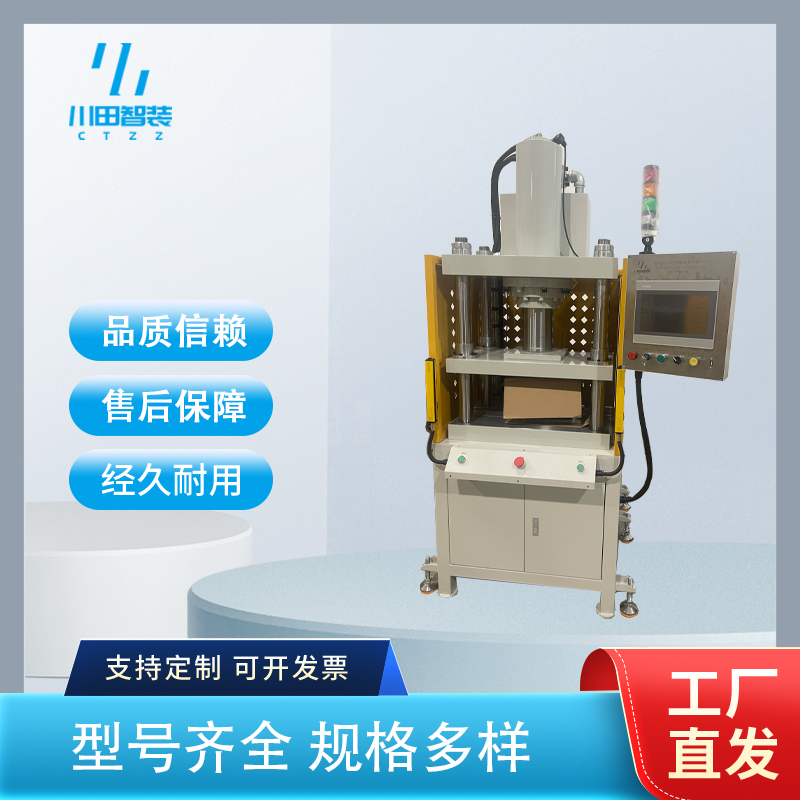
伺服油压机的动力源是伺服电机带定量泵,控制器按设定曲线调节转速,从而调节流量与压力。相比异步电机加比例阀的方案,它没有溢流损耗:需要多少流量就给多少转速,保压时电机近乎停转,只在补偿泄漏时低速转动。控制侧配压力与位移传感器,形成压力闭环与位置闭环,再叠加时间轴,就能编出"快下—慢压—保压—卸压—回程"的多段曲线。
工艺价值在于把压装从"压到底、看表、凭经验"变成"压到某个位移、在某个压力窗口内、用某个速度完成"。压轴承、压衬套、压电机转子,这些工序对末段低速稳定性极敏感:太快,压入瞬间冲击会让轴承歪斜;太慢又不稳,就出现爬行,位移读数抖动,深度一致性无从谈起。
爬行的物理成因是"静摩擦大于动摩擦"。液压缸在极低速时,密封件与缸壁在静动摩擦间反复切换,油液可压缩性又让压力建立滞后,于是表现为一顿一顿。解决它靠三件事:速度分段避开极低速区、把摩擦力降下来、让位移反馈真实可信。
坑一:全程一个速度压到底。快下段为节拍设到 60mm/s,末段还不降速,压入冲击大、深度必飘;反过来全程 2mm/s,节拍拖长还容易进爬行区。正确做法是快下、慢压、精压三段,末段按 1~3mm/s 给。
坑二:只换液压油,不查导轨与油缸润滑。四柱导向套缺油、导轨干摩擦,摩擦力矩一大,低速段必然爬行。油品黏度选错(冬天用高黏度油)也会让吸油不畅、压力建立滞后。
坑三:位移传感器装完不校准。光栅尺装上就用,没做全行程多点比对,系统显示 10.00mm 实际可能是 10.06mm。深度公差 ±0.05mm 的工序,这一项就吃掉全部余量。
坑四:不管油温。连续生产两小时油温从 30℃ 升到 55℃,黏度下降、内泄漏增大,同一参数下深度缓慢漂移,操作工只能不断手动补偿,越补越乱。
轴承、衬套压装(汽车零部件、电机)。压入深度公差 ±0.05mm、不许歪斜。选四柱伺服油压机,位移闭环 ±0.01mm、末段可达 1mm/s,配压头自定心工装;机架刚性要够,压装反力引起的机架变形会直接转成深度误差。
电机转子与定子压装。压装力大、对中要求高。选带压力上限保护与力-位移曲线显示的机型,超限自动停机;同轴度要靠工装导向柱保证,不能靠操作工对眼。
3C 结构件压合与热熔。薄件、节拍快、压力小。选 C 型或单柱机型,最小起压要低、响应要快;台面开口与取件空间别为了刚性做太小。
压铸件整形与切边(复合工序)。需要大吨位与较长保压。选四柱机型,带多段保压与卸压缓冲;卸压不能瞬间完成,否则回弹冲击伤件,也让机架受冲击。
低速稳定性:1mm/s 下连续运行 30 分钟无明显爬行,位移波动 ≤0.01mm。
位移检测分辨率:光栅或磁栅 0.001mm,配全行程校准,重复定位精度 ±0.01mm。
速度分段:不少于 4 段,末段速度独立可设,段间切换平滑无冲击。
压力控制精度:稳态波动 ≤±1%,保压 10 分钟掉压 ≤2%。
油温控制:配风冷或水冷冷却器,连产油温控制在 35~50℃。
节能比例:伺服泵控相比定量泵机型,实测节电常见 30%~50%,取决于保压占比。
变化一:伺服泵控替代比例阀成默认选项。不只是省电,更重要是压力与流量解耦后可编曲线,比例阀方案在精度上已难对标。
变化二:力-位移曲线成为质量判定依据。装配线要求每件留存曲线并做包络判定,爬行造成的曲线抖动会被直接判 NG,倒逼设备把低速稳定性做好。
变化三:老油压机伺服节能改造需求上升。机架还能用十几年的设备,换伺服泵站加位移检测,成本远低于整机更换。
案例一:东莞一家电机厂的轴承压装深度漂移。该厂用老式四柱油压机压电机端盖轴承,深度公差 ±0.05mm,但连续生产两小时后深度往浅里漂,一天停机调三次。川田智能到场按序排查:先看曲线,末段速度 8mm/s 且无慢压段,压入冲击明显;再测油温,两小时后到 56℃;最后校验位移尺,100mm 处显示值与量块实测差 0.07mm。处理方案是做伺服改造——换伺服泵站与控制,编四段曲线(快下 40mm/s、减速 8mm/s、慢压 2mm/s、保压 3 秒),工装加自定心导向套,加风冷却器把油温控制在 42℃ 左右,位移尺做 5 点校准。改造后深度一致性稳定在 ±0.02mm 内,两小时漂移基本消失,节拍还缩短约 3 秒/件。
案例二:深圳一家 3C 结构件厂的薄件压合爬行。该厂铝合金中框压合时,压头下行到离底面 2mm 处出现明显顿挫,压合面局部压印,不良率约 8%。川田智能判断为极低速段进入爬行区加导向润滑不足:把末段速度从 0.5mm/s 调到 2mm/s 并改为位移触发切换;四柱导向套改用集中润滑并加注低黏度导轨油,油缸密封换低摩擦组合密封;压头加 0.5mm 聚氨酯缓冲垫,把接触瞬间冲击摊开。调整后顿挫消除,压印不良降到 1% 以内,单件节拍 9 秒。
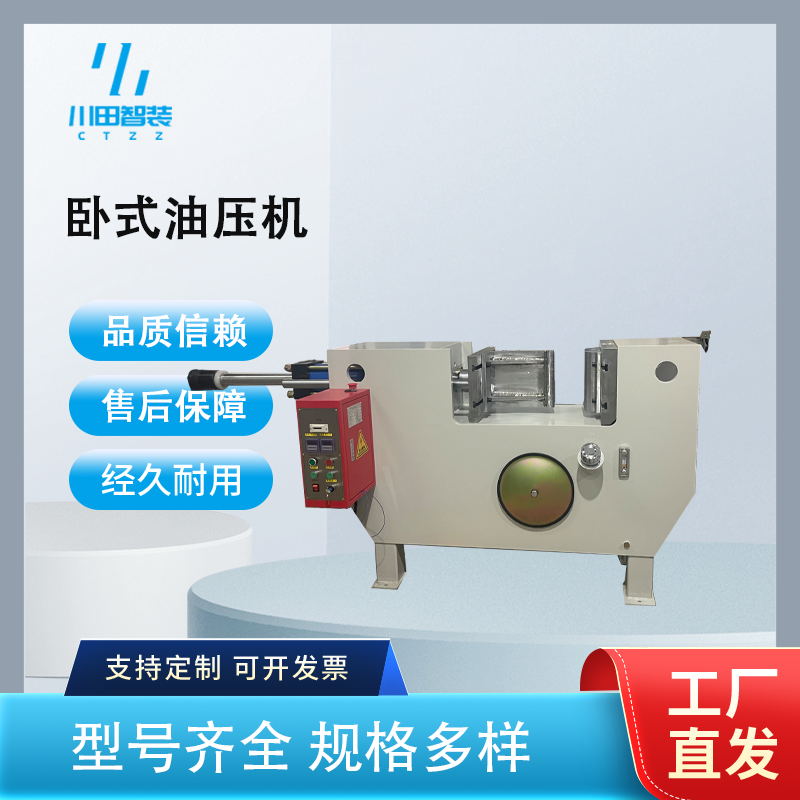
伺服油压机的差距往往不在吨位标称,而在低速段稳不稳、位移读数准不准、油温压不压得住。深圳市川田智能装备有限公司做伺服油压机,伺服泵控按需输出,压力与位移双闭环,末段速度可低至 1mm/s 且保持稳定,出厂前做全行程位移校准与 30 分钟低速连续运行测试;四柱、单柱、C 型、卧式结构按件形配,压装、成型、整形、切边多工艺可在一台机上切换。对还在用老油压机的客户,川田提供伺服泵站改造,保留机架只换动力与控制,把精度与能耗一起改善。厂址在深圳龙岗坪地,深莞客户当天可上门看机。已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。更多机型参数可访问官网 www.kwdzn.com 查阅。
低速段稳,深度一致性可量化。末段 1mm/s 仍能平稳运行,位移闭环 ±0.01mm,公差 ±0.05mm 的压装不再靠挑件。
伺服泵控按需输出,省电且油温低。保压时电机近乎停转,发热量小,长时间连产不易出现深度漂移。
改造与整机两条路都走。机架尚好的老设备可只换伺服泵站与控制,投入小、见效快,适合分批升级。
Q1:低速爬行一定要换设备吗?
A:不一定。先查三段:末段速度是否落在极低速区、四柱导向与导轨润滑是否到位、油液黏度是否匹配季节。这三项调好,多数机型的爬行能明显改善。
Q2:位移显示准,为什么压出来还超差?
A:显示准不代表工件准。要分清传感器测的是滑块还是压头,工装与机架的弹性变形会被算进深度。做法是用实际工件比对,把机架变形量作补偿写进参数。
Q3:油温为什么会影响到精度?
A:油温升高使黏度下降、内泄漏增大,同样转速下实际流量变小,压力建立变慢,到位时间延后。加冷却器稳在 35~50℃,漂移会小很多。
Q4:老油压机改伺服,机架要不要一起换?
A:先测机架刚性、立柱间隙与油缸密封。机架变形在允许范围内、油缸不内泄,只换动力与控制即可;机架已明显变形或立柱磨损严重,改完精度也上不去。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


