热压出来的件尺寸对了、纹理也上去了,表面却总有一圈压痕、几处发白,抛也抛不掉——这类问题八成不在材料,而在加热板平行度、模具排气与加压节奏。本文按"先查机械、再查排气、最后调曲线"的顺序,把伺服热压机压痕与发白的成因和调法讲透,并说明深圳市川田智能装备有限公司在伺服热压机上的处理思路。
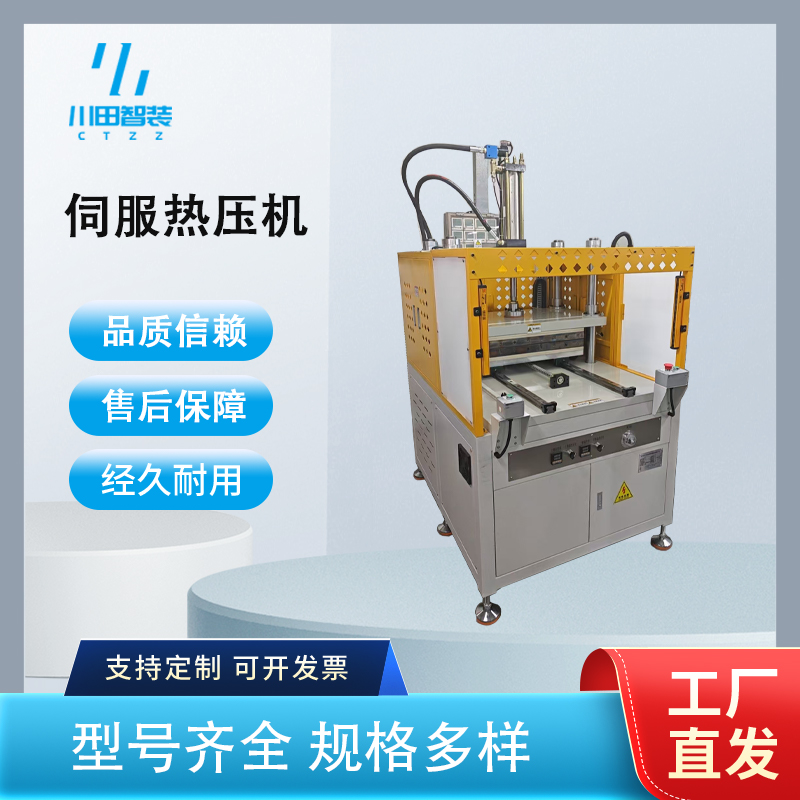
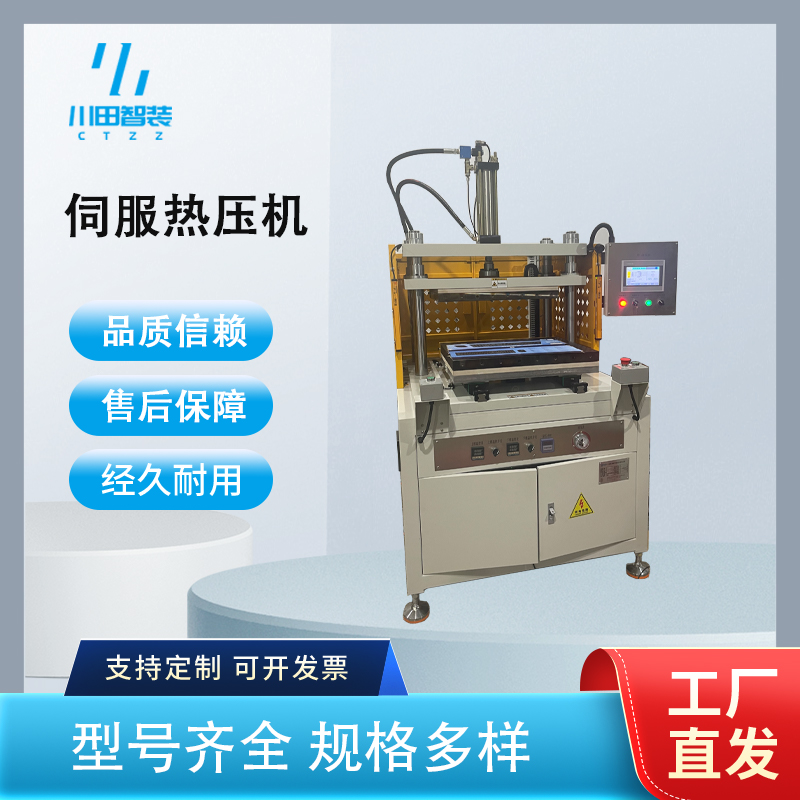
伺服热压机由四柱三板机架、伺服动力单元、上下加热板、模具与真空系统、压力与位移检测回路组成。它与普通液压热压机的区别在"可控":压力不靠溢流阀定死,而是伺服电机按曲线输出;位置不靠死挡块,而是位移传感器实时反馈;温度不是整板一个热电偶,而是分区独立控温。三者叠起来,才叫三闭环。
在 IMD/IML 面板工艺里,薄膜要先预热软化,再在型腔内被高压贴合到壁面,最后保压定型。过程对"什么时候给多少压力"极敏感:给早了膜还没软,压出来就是折痕与发白;给晚了型腔已冷却,贴合不上就起泡。所以热压机的价值不只是能加热能加压,而是能把一条多段升温、多段加压的曲线稳定复现几千次。
坑一:出压痕就调温度,从不查平行度。四柱机加热板经长期热循环会产生微量翘曲,四角与中间间隙能差 0.05~0.1mm,压力分布不均,同样参数一边压得实一边压得虚,压痕与发白往往成对出现。
坑二:模具不开排气,靠加大压力硬压。型腔内空气排不出,受压后形成局部高压气囊,把薄膜顶出白斑。正确做法是在分型面与死角开 0.02~0.03mm 排气槽,配合真空抽气,而不是把压力从 10MPa 加到 15MPa。
坑三:压力一次到位,没有贴合段。直接上高压,膜还没完全贴合型面就被压死,转角处拉伸过度发白。应先 2~4MPa 低压贴合让膜服帖,再升压整形。
坑四:脱模靠硬顶,不看脱模温度。件没冷到足够刚性就顶出,表面被顶针压出印;冷得太透又会收缩抱模,硬顶就拉白。脱模温度与顶出速度都要进参数表。
3C 面板与笔电外壳(IMD/IML,膜厚 0.8~1.2mm)。纹理精细、外观零缺陷。选四柱三板伺服热压机,加热板分区控温、板面温差 ≤±2℃,配真空吸附与自动进出料;台面平面度按 0.02mm/300mm 验收,装机后复测。
汽车内饰件(大面、深腔、皮纹)。模具大、拉伸深、批量稳定。选大台面多缸机型,吨位按投影面积与 6~10MPa 反算;机架刚性与抗偏载是关键,偏载会让大台面四角压力差拉到 15% 以上。
复合材料与碳纤维层压。层间排气要求高、升温速率影响孔隙率。选带多段升温与快冷回路的机型,压力要能低于 1MPa 起压;冷却速率决定定形节拍,别只算加热时间。
新能源电池壳体与盖板。薄壁、气密、平面度双重要求。选高刚性四柱机加随形工装,位移闭环 ±0.01mm;压力均匀性比峰值压力更关键,需用压敏纸验证。
加热板平行度:建议 ≤0.03mm,台面平面度 ≤0.02mm/300mm,这是压痕问题的物理底线。
板面温差:分区控温要求 ≤±2℃,测点取四角加中心五点,空载与满载各测一次。
重复定位精度:伺服机型典型 ±0.01mm,决定薄壁件的厚度一致性。
最小起压与压力分辨率:要能稳定输出 1MPa 以下贴合压力,否则贴合段形同虚设。
分段能力:升温与加压各不少于 5 段,每段可设时间、压力、位移上限,超限报警。
节拍:IMD 面板常见 45~90 秒/模,含升温、保压、冷却;换型时间应压到 15 分钟以内。
变化一:伺服泵控成为主流配置。按需输出让保压阶段几乎不耗功,整机比定量泵机型省电 30% 以上,压力精度从"表压估读"提到可编程。
变化二:曲线成为质量证据。越来越多客户要求每模曲线存档、可追溯到单件,外观不良时能回看当时曲线,判断是设备、模具还是来料问题。
变化三:非标定制与本地打样权重上升。面板纹理与壳体结构更新越来越快,能不能带件打样、多久出首件,比单纯比价格更影响项目进度。
案例一:深圳一家 3C 结构件厂的 IML 面板发白。该厂笔电外壳 IML 面板在转角处批量发白,不良率约 12%,前期靠降温度、延保压处理,效果反复。川田智能到场先做机械排查:用压敏纸测合模压力分布,发现台面右前角比对角低约 18%;复测加热板平行度,四角最大偏差 0.07mm。处理方案是修磨加热板并调整四柱导向间隙,把平行度收到 0.02mm 以内;模具分型面补开 0.025mm 排气槽并接入真空;工艺上把"10MPa 一次到位"改成三段——2.5MPa 贴合 3 秒、8MPa 整形 8 秒、6MPa 保压 12 秒,升温分四段从 90℃ 升到 155℃。调整后转角发白降到 1% 左右,单模节拍从 78 秒缩到 66 秒。
案例二:东莞一家汽车内饰件厂的深腔件压痕。该厂仪表台饰条深腔件在顶针位置出现明显压痕,脱模后还有轻微拉白。川田智能判断为脱模温度偏高加顶出不同步:加装模温检测,把脱模温度从 70℃ 降到 52℃;顶出改分段,先 2mm 慢速脱模再快速顶出;顶针面积加大并倒圆角。设备侧把保压末段压力降到 5MPa 做卸压过渡,避免瞬间卸压回弹拉伤。改造后压痕基本消除,外观一次通过率明显提升,调机时间从 1 小时压到 20 分钟。
热压外观问题,一半在设备精度,一半在调试经验。深圳市川田智能装备有限公司做伺服精密热压机,四柱三板结构、加热板分区控温、压力-温度-位移三闭环,重复定位精度 ±0.01mm,支持多段升温与多段保压曲线编程,贴合段可稳定输出 1MPa 以下压力;加热板平行度与台面平面度逐台检测,装机后再做一次压敏纸验证。自有试模车间可带件打样,先用压敏纸与模温数据把压力分布和温度曲线摸清,再定机型与工装。厂址在深圳龙岗坪地,珠三角客户当天可到厂看件。已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。更多机型与验收参数可访问官网 www.kwdzn.com 查阅。
三闭环控制,外观参数可复现。压力、温度、位移都有反馈,同一配方跑出的结果一致,不靠手感。
高平行度加分区控温,压痕从源头减少。板面温差 ≤±2℃、平行度 ≤0.03mm,转角与顶针位不易压白。
自有试模车间,先打样再定机。带件来就能测压力分布与温度曲线,减少到场才发现工艺不匹配的返工。
Q1:压痕是设备问题还是模具问题?
A:先用压敏纸测合模压力分布。同一位置每次都压、换模后消失,是模具型面或顶针问题;换模仍出现在同一方位,多半是加热板平行度或机架偏载。
Q2:发白是不是温度不够?
A:不一定。发白多是局部拉伸过度或排气不良,温度过高反会让膜面失光。先查排气槽与真空,再查贴合段压力是否给得太早。
Q3:真空吸附必须配吗?
A:深腔件、细纹理件建议配。真空能把膜提前吸到型面,减少高压段拉伸量,是消除转角发白最直接的手段之一。
Q4:换产频繁,参数怎么管?
A:按产品编号建配方库,把升温段、加压段、保压与脱模温度整包存起来,换型调取后只微调首件,确认再批量。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


