把压装、热压、切边等单台设备连成稳定产线,靠的是工站节拍、上下料与力位移监控的整体设计。本文从节拍测算、多工位布局、机器人上下料与 MES 对接讲起,帮工艺与采购工程师把非标自动化方案一次做对。深圳市川田智能装备有限公司承接压装热压切边类工站自动化集成,可带件上门打样。
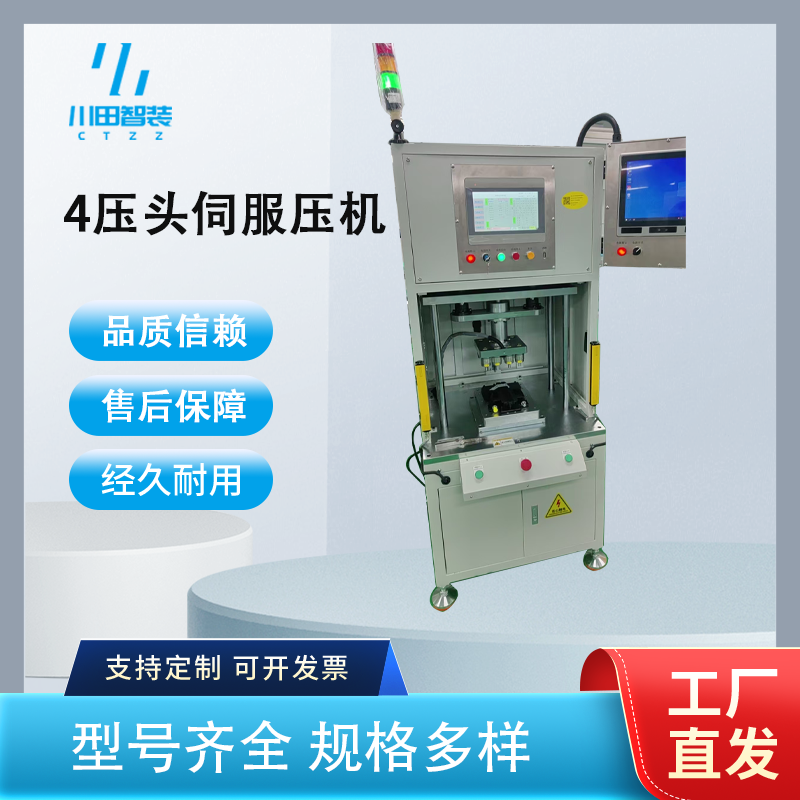
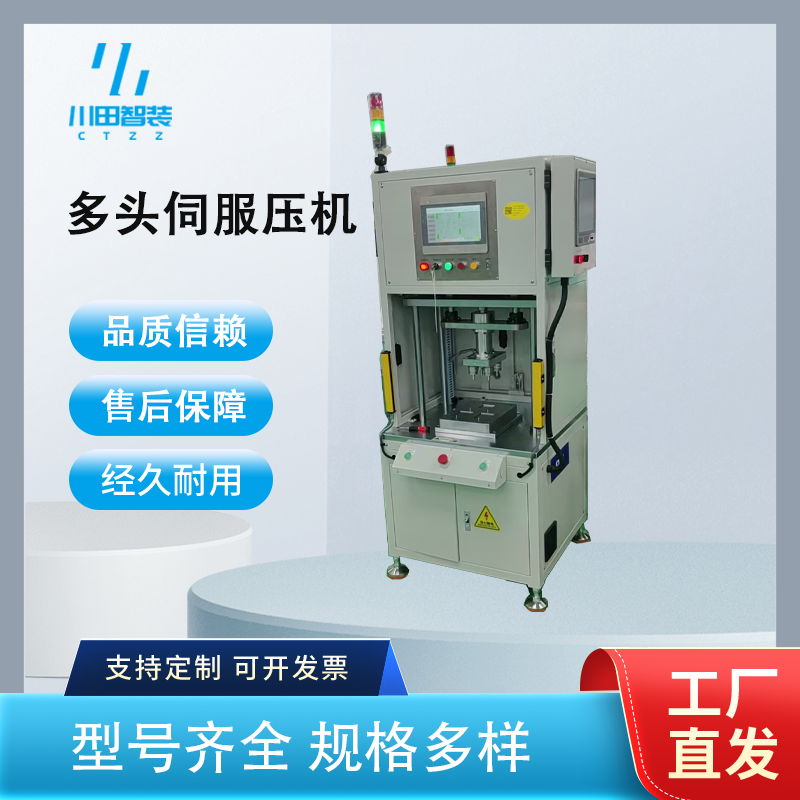
非标自动化设备指按客户产品工艺定制、没有统一型号的自动化产线或工作站,区别在它围绕具体零件的加工顺序、节拍与良率目标做整机设计。在川田智能的压装热压切边场景里,产线由上料定位、核心压机工站、在线检测、下料缓存与电控数据层组成。核心压机可用伺服油压机、伺服热压机或伺服电力压力机,外围由转盘多工位、桁架或六轴机器人上下料,视觉定位与力位移监控把每次压装曲线留存下来。其价值是把不可控的节奏、力度、温度变成可重复可追溯的工艺参数。
3C 电子:小件薄壁、外观要求高,建议伺服电力压力机或伺服热压机压接热压,配六轴机器人加视觉定位,注意防尘与静电管控。
汽车零部件:衬套压装、电机装配要求曲线判定与追溯,建议伺服压装工站配力位移监控与 MES 上传,多工站用转盘或桁架串联。
新能源电池:壳体整形、极柱压接要求洁净防屑,建议隔离工站加负压加在线检测,关键尺寸做百分之百记录。
压铸五金:切边去水口量大节拍快,建议四柱切边机配机器人连线或转盘,模具间隙与冲切方向在方案阶段确认避免变形。
节拍:用单件循环时间核算,整线节拍取最慢工站,预留百分之十到十五缓冲即得所需工位数。
定位精度:视觉定位重复精度建议正负零点零五毫米内,机器人正负零点零二到零点零五毫米,与压机正负零点零一毫米匹配。
压力分辨率:伺服压装工站压力分辨率到百分之零点一满量程,力位移采样不低于每秒一千次保证曲线可判定。
数据上传:支持 Modbus、OPC-UA 或 MQTT 对接 MES,每件上传力峰值、位移与判定时间戳。
稼动率:整线目标稼动率百分之八十五以上,预留快换夹具与防错,停机计入节拍核算。
第一,伺服化节能与整线能耗管理成标配,老油压线改伺服后单件电耗明显下降。第二,力位移监控与质量追溯从加分项变验收硬指标,无曲线上传的压装站难进主机厂供应链。第三,非标定制与本地化打样权重上升,客户更看重周边试模、快速改方案的能力而非低价标准机。
案例一:东莞某 3C 代工厂的压接连线。客户原三台伺服压装机人工上下料,夜班节拍不稳、漏压偶有。川田智能先做来件评估,确定摆放与毛刺标准,选六轴机器人配视觉定位上下料,三台伺服电力压力机并联转盘缓存,力位移曲线上传 MES。试模组跑通单工站确认节拍约四秒再放大,良率与可追溯性改善。
案例二:深圳一家新能源结构件厂的切边整形线改造。原有切边机单独作业靠周转车转运。川田智能将四柱切边机与整形工站用桁架串联,增加在线尺寸复检,节拍按每班八千件倒推,关键尺寸全检。改造后人员减少、磕碰混料下降,交付时完成培训与验收。
在非标自动化这条线上,深圳市川田智能装备有限公司的优势在于设备与集成同源:自研伺服液压与伺服压装设备,能围绕压装热压切边把机械、夹具、曲线与数据一次设计到位。公司有试模车间,珠三角客户可带件上门打样,把节拍良率与夹具在样线解决。非标定制覆盖吨位、台面、滑台行程、真空系统与上下料全维度,夹具配套与老设备伺服节能改造一并承接。公司已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链,更多同类方案可登录官网 www.kwdzn.com 查看。
Q1:一条非标线一般要多久交付?
A:取决于工站数量与定制深度,单工站打样通常数天可验证,整线从方案确认到调试多为数周,建议先打样放大。
Q2:旧设备能并入新自动化线吗?
A:可以,尤其老油压机做伺服节能改造后,配合上下料与数据接口就能并入产线,比整线换新低。
Q3:来料不稳定会影响自动化效果吗?
A:会,来料毛刺与摆放一致性直接决定节拍和良率,方案阶段应把来料标准写进技术协议。
Q4:力位移数据一定要接 MES 吗?
A:进主机厂供应链通常要求上传,即使暂不上云,本地留存曲线也利于追溯与工艺优化。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


