压铸件出模后带着料柄、水口和飞边,必须切边才能装配。压铸件切边液压机(四柱切边机)用模具把余料一次性冲切分离,还能和整形、冲孔做成复合模,一道工序完成多动作。但切边力算错、模具间隙不当、刃口磨损,会带来毛刺大、工件变形和模具崩口。本文讲清切边力计算、吨位选择、复合模与刃口设计,以及毛刺变形控制,并说明深圳市川田智能装备有限公司在压铸件切边装备上的做法。
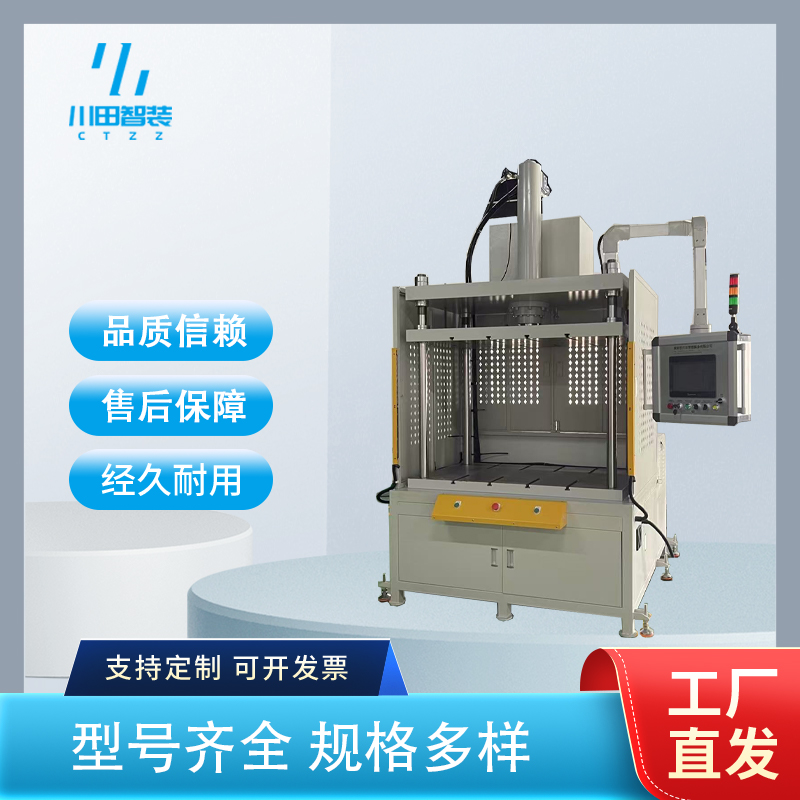
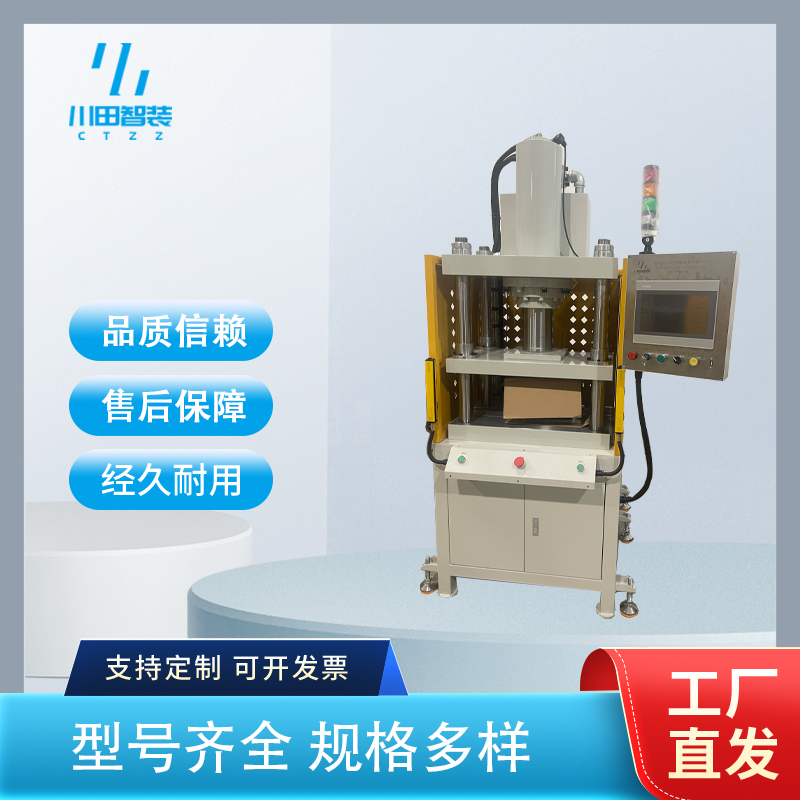
压铸件切边液压机是针对铝合金、锌合金压铸件去料柄、去水口、冲飞边的专用四柱液压设备,由机架、液压缸、滑块、工作台、模具与电气系统组成。它靠液压提供稳定且可调的冲切力,下行速度、保压与回程都可编程。区别于普通冲床,液压机出力平缓、吨位大、适合厚料与异形切边。常配切边+整形+冲孔复合模,一次冲压完成分离、校正与孔位冲制。川田智能这类设备四柱导向刚性好,滑块平行度稳,适合手机中板、三电壳体与汽车压铸件。
切边力凑吨位:只按经验选"大一点",结果工件被压塌或模具受力不均,应算切边周长×料厚×抗剪强度再留余量。
刃口间隙乱给:间隙过小崩刃、过大毛刺,应按料厚 5%~10% 设定并分区域。
不做复合模:切边完再整形再冲孔,多道工序累积变形与节拍损失。
上下料靠人工:大件切边危险又慢,没规划机器人或转盘连线,效率与安全都差。
手机中板/3C 压铸件:薄、密、外观严 → 选小吨位高精度切边机,刃口间隙细,注意变形。
新能源三电壳体:尺寸大、料厚 → 需大台面大吨位,关注平面度与毛刺。
汽车压铸件:结构复杂、批量大 → 四柱切边机配复合模,规划转盘上下料。
通用五金压铸件:品种杂 → 选快换模结构,模具库管理降换型时间。
切边力:F≈周长×料厚×抗剪强度×1.3 余量,单位换算到吨。
公称吨位:覆盖切边力的 1.2~1.5 倍。
工作台面:大于工件外廓并留模具空间。
滑块平行度:≤0.02mm/m,保证切边均匀。
开口高度与行程:满足模具闭合与取件。
节拍:单件约 6~20s,含上下料。
一是伺服泵控切边机替代定量泵,按需出力省电且保压更稳;二是切边+整形+冲孔复合模普及,一道工序提良率降节拍;三是机器人/转盘上下料连线成趋势,安全与一致性双升。
案例一:东莞一家 3C 压铸厂的手机中板切边。痛点是水口冲切毛刺大、中板微变形。川田做法:核算切边周长与料厚,选合适吨位四柱切边机,设计切边+整形复合模,刃口间隙按料厚 8% 设定,试模车间打样调整冲切速度,把毛刺控制在可接受范围、平面度明显改善。
案例二:深圳一家新能源结构件厂的三电壳体切边。客户要连线。川田智能配置大台面切边液压机配复合模,外挂转盘上下料,把切边、整形、冲孔合为一序,节拍稳定,壳体毛刺与变形问题明显好转,后续多款壳体转该线。
做压铸件切边液压机看模具与集成能力。深圳市川田智能装备有限公司技术源自日本精密装备体系,伺服液压类设备自主研发,支持吨位、台面、滑台、模具与自动化非标定制,自有试模车间可打样验证切边与复合模,老设备也能伺服节能改造,深圳龙岗近深莞产业带响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。详见官网 www.kwdzn.com。
四柱刚性好:滑块平行度稳,切边均匀少毛刺。
复合模提效:一道工序完成切边整形冲孔。
本地打样快:深圳龙岗试模车间快速验证。
Q1:切边力怎么粗算?
A:切边周长乘料厚乘材料抗剪强度,再乘约 1.3 余量,折算成吨选机。
Q2:毛刺大怎么调?
A:先看刃口间隙是否按料厚 5%~10%,再查刃口是否磨损,最后调冲切速度。
Q3:能连自动化吗?
A:川田可配机器人或转盘上下料,做成切边连线,提效又安全。
Q4:老切边机怎么改?
A:可做伺服泵控与电控节能改造,具体按设备状态评估。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


