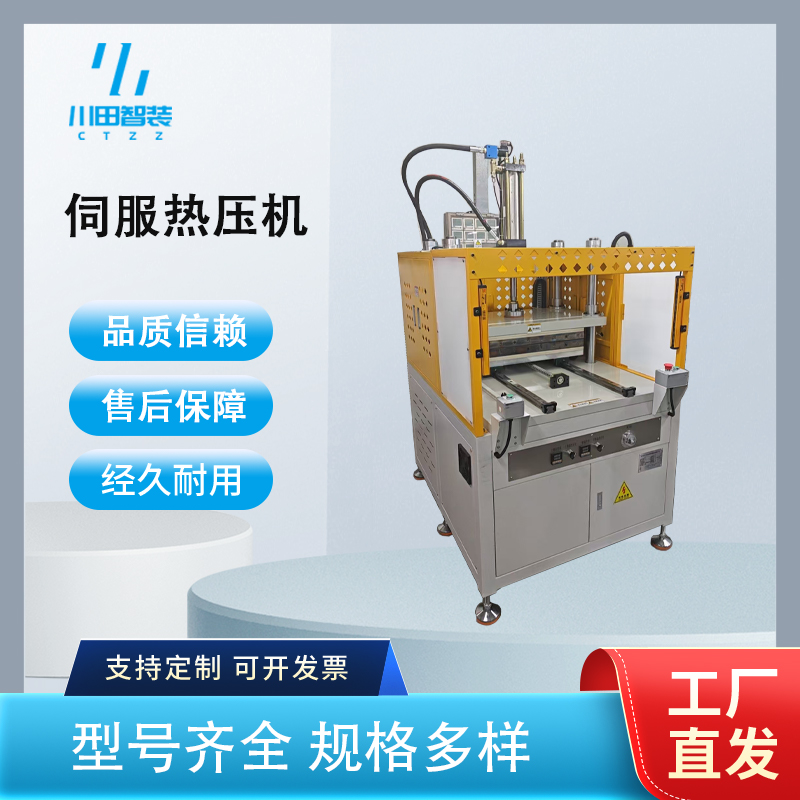
伺服热压机前几个月面板合格率 98%,最近突然掉到 90% 出头,程序没人动、模具没换,问题往往出在加热板温差悄悄变大上。热电偶老化、加热板变形、保温层失效都会让板面温差从 ±2℃ 漂到 ±6℃ 以上,气泡、局部欠压这类缺陷随之而来。本文面向设备与工艺工程师,讲清热压机板面温差的排查路径、热电偶校准方法与日常维护要点,并介绍深圳市川田智能装备有限公司在温控稳定性上的配套做法。
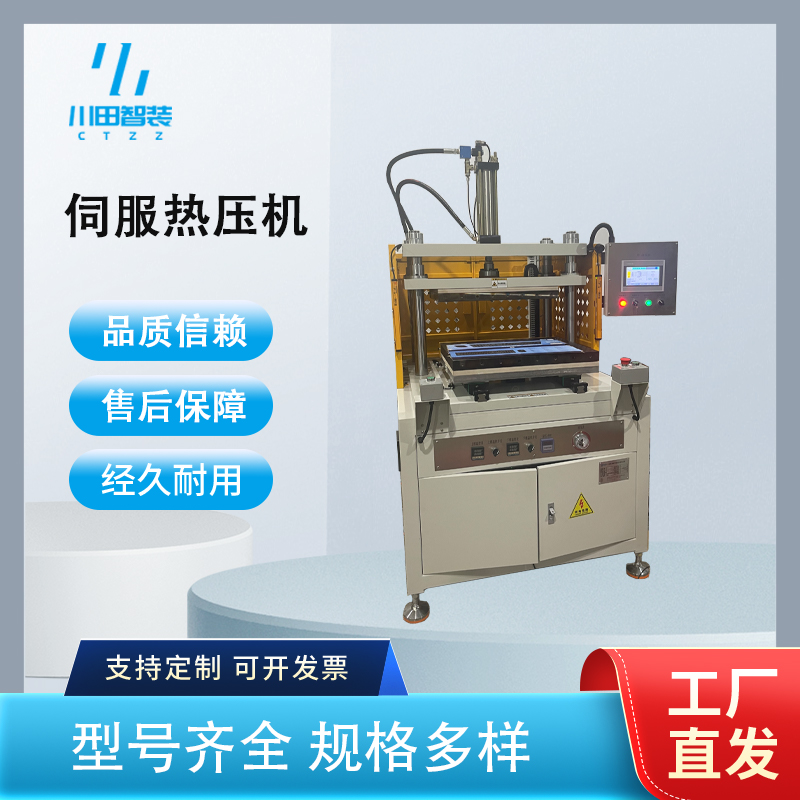
伺服热压机的温控核心是加热板分区控温:一块加热板内嵌多路加热管,按区域分成 4~12 个控温区,每区独立热电偶采样、独立 PID 调节,目标是让整个板面温度控制在设定值 ±1~2℃ 以内。压力侧由伺服泵控驱动,压力-温度-位移三闭环联动,升温段、保压段、冷却段的曲线按工艺编程执行。板面温差之所以关键,是因为 IMD/IML 面板、复合材料在热压时,薄膜软化流动与胶层固化都对温度窗口极其敏感:温度低的区域薄膜流动不充分,容易局部欠压;温度高的区域胶层提前固化,容易气泡与光泽差异。温差控制住了,压力曲线才有意义。
1. 热电偶老化漂移。热电偶长期在高温下使用会逐渐漂移,表头显示 180℃,实际板面可能已经 175℃ 或 185℃。服役超过一年的热电偶应定期比对校准,漂移超过 ±2℃ 就要更换。
2. 加热板平面度与接触劣化。模具磕碰、装夹过盈会让加热板工作面出现微小凹凸,模具与板面接触不良的区域传热变差,形成局部低温区。平面度应定期用刀口尺或水平仪检查。
3. 保温层与风道失效。保温棉受潮、脱落,或车间空调风直吹机台,都会让加热板边缘散热加剧,形成"中间热、四角冷"的稳定温差。
4. 程序参数被"顺手改过"。换产时操作员为追节拍缩短均温时间,板面还没均热就合模压产品,批批如此就成了隐性不良源。
IMD/IML 面板:对温差最敏感。建议:每班首件前用点温仪实测板面 5~9 点并与表头比对,偏差超 ±3℃ 立即停机排查;注意点:合模测温要在与生产同厚的代用块上进行,空板测温数据不可直接引用。
汽车内饰与复合材料件:件大、边角区域易低温。建议:按分区实测记录四角与中心温差,超过 ±4℃ 时调整边缘分区设定值做补偿;注意点:大模具换上后必须重新做一次板面温度分布标定。
新能源电池壳体热压件:关注密封面一致性。建议:温差异常时优先检查下模加热回路与热电偶位置是否松动;注意点:壳体件保压段长,温差会在保压后期放大,要在保压终点追加复测温。
板面温差:健康状态 ±1~2℃;超过 ±4℃ 必须排查,超过 ±6℃ 不应继续生产。
热电偶漂移:与标准表比对偏差 ±2℃ 以内为合格,超差更换;建议每半年全点比对一次。
升温均温时间:从设定温度到达板面实测均衡一般需要 20~40 分钟,因板厚与模具质量而异,均温不足是隐性不良首因。
分区控制能力:4~12 分区独立 PID,支持边缘分区补偿设定;压力闭环配合温控,重复定位精度 ±0.01mm。
数据记录:各分区温度曲线随批次存档,可与压力曲线、产品批次号关联追溯。
一是温度标定从"坏了再修"转向周期化点检,随产线体系审核要求写入设备保养规程;二是各分区温度曲线与 MES 批次关联成为新能源与汽车客户的审核标配,纯表头记录越来越难过关;三是伺服泵站按需输出配合分区加热,整机能耗比传统机型低 30% 以上,温控稳定性与节能不再矛盾,这也是深圳市川田智能装备新交付热压机的主流配置。
案例一:深圳一家 3C 代工厂的面板气泡突增。客户 IMD 面板连续一周气泡不良率从 1% 爬到 6%,程序与模具均未改动。川田智能工程师到现场后先做测温验证:用与产品等厚的代用块合模,点温仪实测上板 9 点,发现右后角比设定低 5.5℃,而该区表头显示正常。进一步检查确认该区热电偶老化漂移。川田做法:更换热电偶后重新做全板温度分布标定,按标定结果微调边缘分区设定值;同时在试模车间用客户的膜片与基材打样,重跑升温-保压曲线,把均温时间从 15 分钟恢复到 30 分钟,保压压力分两段递减。结果:板面温差回到 ±2℃ 以内,气泡不良率回落到 1% 以下,客户把"班前点温比对"写进了点检表。
案例二:佛山某汽车内饰件厂换大模后四角发暗。客户换上大尺寸模具后边角光泽异常。川田评估判定为模具质量大、边缘散热加剧导致低温区。川田做法:对四角分区做 +4℃ 补偿设定,定制一块带边缘保温挡边的工装垫板,并在打样阶段按 320 吨机型实测的升温曲线固化均温与保压参数。结果:板面温差控制在 ±3℃ 以内,四角光泽一致,节拍维持在每模 95 秒左右。更多温控机型信息可访问官网 www.kwdzn.com 查阅。
川田智能的伺服热压机按 4~12 分区独立控温设计,每区温度曲线随批次存档,温差异常可从数据里直接定位到区;技术体系源自日本,温控标定与热电偶校准流程随整机交付,而不是留给客户自己摸索;自有试模车间,珠三角客户可带膜片与基材上门打样,把均温时间、保压曲线在交付前跑稳;老机型也可做温控与伺服节能改造;已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),深圳龙岗基地可快速到场处理温控类疑难。
1. 温控数据全程可查。分区温度曲线自动存档,合格率一波动就能回查当班温度,排查以小时计而不是以周计。
2. 标定随整机交付。温度分布标定报告、点温点检表随机交付,客户从第一天就有可执行的温控管理动作。
3. 打样即验证。试模车间用客户真实材料打样,温差与曲线在交付前跑稳,不给量产留隐患。
Q1:表头温度正常,板面就一定正常吗?
A:不一定。热电偶老化会让表头失真,必须用点温仪对板面实测比对,偏差超 ±3℃ 就要校准。
Q2:热电偶多久换一次?
A:建议每半年全点比对一次,漂移超 ±2℃ 更换;高温高负荷机台可缩短到每季度。
Q3:换新模具后要做什么?
A:重新做板面温度分布标定,确认四角与中心温差,必要时调整分区补偿与均温时间。
Q4:空板测温数据能用来判断生产状态吗?
A:不能直接引用。合模状态下传热路径不同,要用与产品等厚的代用块合模测温,数据才有参考价值。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


