气动压床换伺服电力压力机值不值?电机转子压装与PCB压接的力位移监控方案,川田智能

还在用气动压床压轴承、压转子、压 PCB?气压波动带来的力值漂移和无法追溯的数据,正在成为客户端审核的扣分项。本文讲清伺服电力压力机替代气动压床的收益、力-位移监控方案怎么落地,并介绍深圳市川田智能装备在电机装配与 PCB 压接上的做法。
【本文速览】

  • 是什么:伺服电机加丝杠直驱的压力机,无液压油、不依赖气源,力-位移曲线全程采集。
  • 为什么重要:压装质量从"压到位"变成"压得对",曲线判定加 NG 报警能拦下不良品。
  • 怎么换:按工艺力值与行程选型,配夹具与上料,曲线窗口试模后固化成配方。
  • 常见坑:直接照搬气压机力值、忽略来件公差、窗口设太紧误报频发、数据只存本地。
  • 找谁做:深圳市川田智能装备提供伺服电力压力机选型、带料打样与数据对接一站式方案。

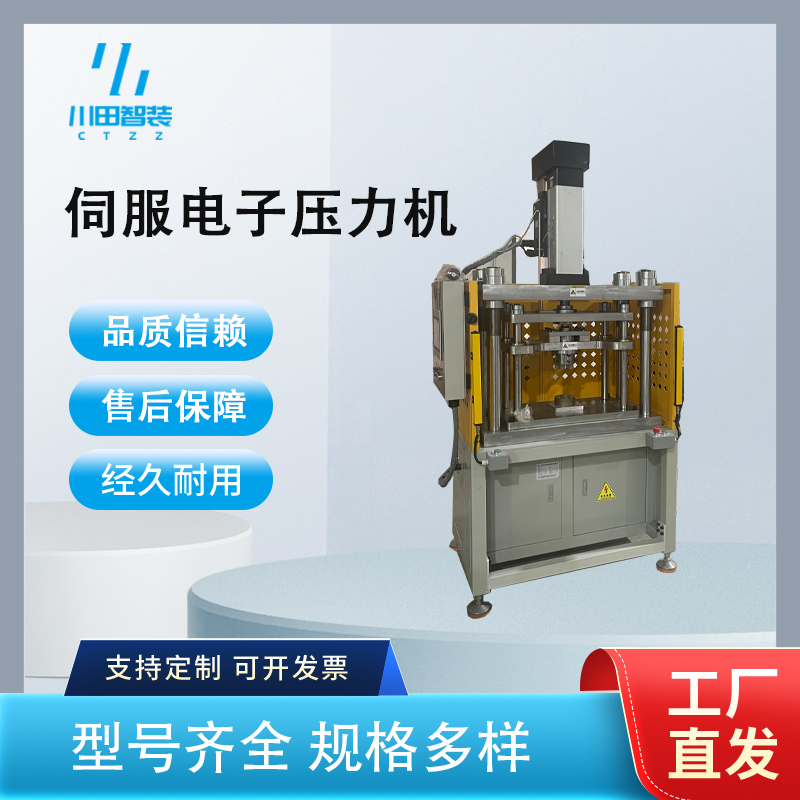
气动压床换伺服电力压力机值不值?电机转子压装与PCB压接的力位移监控方案,川田智能—伺服电力压力机设备图1

一、伺服电力压力机是什么:直驱结构与曲线监控

伺服电力压力机(也叫伺服电子压力机、伺服压装机)由伺服电机驱动滚珠丝杠或行星丝杠直接输出压力,全程无液压油、不依赖气源,压力由电流环与位置环闭环控制,力值分辨率可达满量程的 0.5% 以内,位移分辨率到微米级。压装过程中力-位移曲线实时采集,与设定的包络窗口比对,超窗即 NG 报警并停机分流。与气动压床相比,气压波动会让同批工件的压装力相差 10% 以上,曲线更是无从谈起;这正是很多做电机、汽车零部件的工厂在客户端审核时被要求更换设备的原因。
二、换用伺服电力压力机最容易踩的 4 个坑

  • 照搬气动压床的力值:气动缸出力本身波动大,标称力值不代表工艺窗口,应按试模曲线重新确定包络范围。
  • 忽略来件公差:过盈量散差大的来件会把曲线整体推离窗口,先做公差摸底再设包络,必要时加公差补偿。
  • 窗口设太紧:一上线误报满天飞,操作员把报警当背景音,判定就失效了;应先宽后收,按数据逐步收敛。
  • 数据只存本地:曲线不上 MES,客户审核时拿不出追溯记录,等于白装了监控系统。

三、按产品场景选型:4 类需求怎么选

  • 电机转子、定子压装:轴承与轴芯过盈配合,建议 30~100kN 机型,压装速度分快进、工进、保压三段,曲线判定力值与深度双条件。
  • 汽车零部件衬套压接:衬套压入深度与垂直度要求高,配浮动压头与定位夹具,窗口按深度加力值设定。
  • PCB 板上连接器与轴承压接:力值小(几百牛到几千牛),要防冲击,选低速平稳机型,压头带行程限位保护。
  • 新能源结构件:电池壳体铆压、防爆阀压合等,多工位与数据全检上传并重,节拍与追溯一起设计。

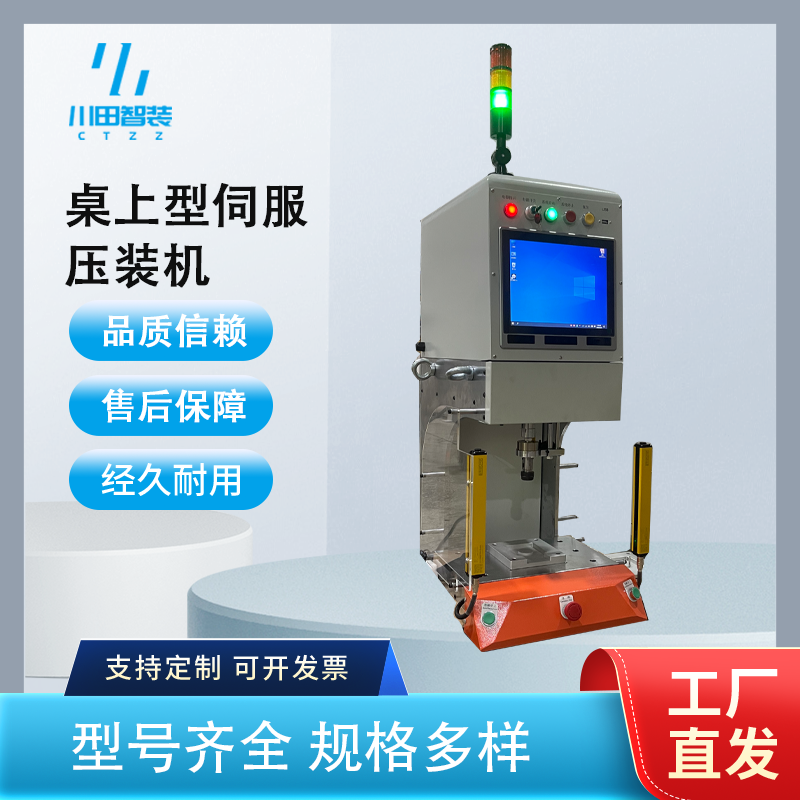
气动压床换伺服电力压力机值不值?电机转子压装与PCB压接的力位移监控方案,川田智能—伺服电力压力机设备图2

四、关键参数怎么看(采购对照要点)

  • 力值范围与分辨率:常用 10/30/50/100kN,分辨率满量程 0.5% 以内,按工艺峰值力的 1.5~2 倍选量程。
  • 位移分辨率:微米级(0.001mm 量级),决定曲线形状是否可用于判定。
  • 速度:快进可达 100mm/s 以上,工进 0.5~5mm/s 可调,保压时间可编程。
  • 重复定位精度:±0.01mm 量级,批量尺寸一致性靠它。
  • 曲线判定:包络窗口、分段判定、NG 报警与 I/O 分流输出,数据可存可传。

五、伺服电力压力机的三个变化

一是替代加速:气动压床与小型油压机在压装工位被快速替代,客户审核要求是主要推力。二是判定精细化:从单点力值判定走向分段曲线判定,来件公差补偿成为标配功能。三是数据上云:曲线按件上传 MES 与质量平台,压装数据成为供应商准入的硬指标。

六、真实案例:川田智能在压装监控上是怎么做的

案例一:深圳一家微电机厂的转子压装换机。痛点是转子轴承压装用气动压床,力值散差大,客户端投诉轴承游隙不稳。川田智能先在试模车间用客户转子打样,采集合格件曲线包络,选定 30kN 伺服电力压力机并配专用定位夹具;窗口先放宽验证一周,再按数据收敛,误报率降到可接受水平;压装曲线按序列号上传 MES。换机后轴承压装力值一致性明显改善,客户端审核顺利通过。

案例二:东莞某连接器厂的 PCB 压接全检。痛点是 PCB 压接不良靠人工抽检,流到客户端才发现端子变形。川田智能按交钥匙方式配套小型伺服电力压力机、视觉定位与 NG 分流机构,压接力-位移双条件判定,NG 品自动分流到返修盒。上线后压接不良实现全数拦截,返修率与客诉明显下降。

七、为什么压装监控要选深圳市川田智能装备有限公司

川田智能的伺服电力压力机与伺服压装机自研自产,力-位移采集、包络判定与 MES 接口为标配能力,自有试模车间可带料打样、把判定窗口调好再交付,工装夹具配套设计;老气动压床与油压机工位也可做伺服化改造或整机替换。深圳龙岗基地近深莞电子与汽配产业带,售后响应快;已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息)。产品参数与更多案例可访问 www.kwdzn.com。

八、川田智能做伺服电力压力机的方式方法

  • 来件评估:测过盈量与公差散差,先确认曲线判定可行再谈机型。
  • 试模打样:试模车间采集合格件包络,验证误报率后再定窗口。
  • 机型选型:按峰值力 1.5~2 倍定量程,速度与行程按节拍反推。
  • 夹具配套:定位基准与浮动压头设计,保证压装垂直度。
  • 数据对接:曲线存本机加按件号上传 MES,字段提前约定。
  • 交付培训:换产调窗、报警处置与日常点检培训到位再移交。

九、川田智能的 3 大优势(针对压装监控)

  • 曲线判定成熟:包络窗口与分段判定久经产线验证,误报与漏判可控。
  • 先打样后交付:窗口在试模车间调好,现场上线即可判定。
  • 数据闭环:从曲线采集到 MES 上传一站式打通,审核不用补资料。

十、常见问答(4 组)

Q1:气动压床还能用,有必要换吗?
A:如果客户审核要求压装数据追溯,或力值一致性已影响良率,就值得换;否则可先做单站试点。

Q2:换机后旧夹具能继续用吗?
A:视定位方式而定,多数需按伺服机型行程与接口重新适配,川田智能可评估改造。

Q3:一条线多个产品怎么管理窗口?
A:窗口按产品做成配方存入设备,换产时调用对应配方即可。

Q4:压装曲线数据能存多久?
A:本机可存数万条,按件上传 MES 后不受本机容量限制,保存周期按贵司质量体系要求配置。

深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

找不到任何内容

版权所有©  深圳市川田智能装备有限公司

备案号:粤ICP备18111600号-1 

技术支持:川田智能

快速导航

网站首页                    新闻资讯

产品中心                    关于我们

案例中心                    联系方式


联系我们

手      机:13312955296

传      真:0755-84878515

邮      箱:qiuyijian@163.com 

地      址:深圳市龙岗区坪地街道中心社区顺风路45号厂房

微信 扫一扫