IMD/IML 模内装饰(薄膜嵌件成型)把彩印薄膜与基材在高压热压成型机里一次合成,省掉后续印刷、喷涂和贴标工序,是 3C 外壳、汽车仪表盘和家电面板的主流工艺。但薄膜预拉伸不均、加热板温差大、真空吸附不彻底,常导致缩水、流痕、橘皮和薄膜破裂。本文讲清热压成型机的 IMD/IML 高压成型与真空热压工艺,以及薄膜预拉伸、分区控温、快冷定形等关键参数,并说明深圳市川田智能装备有限公司在薄膜模内装饰装备上的做法,帮你把良率做稳。
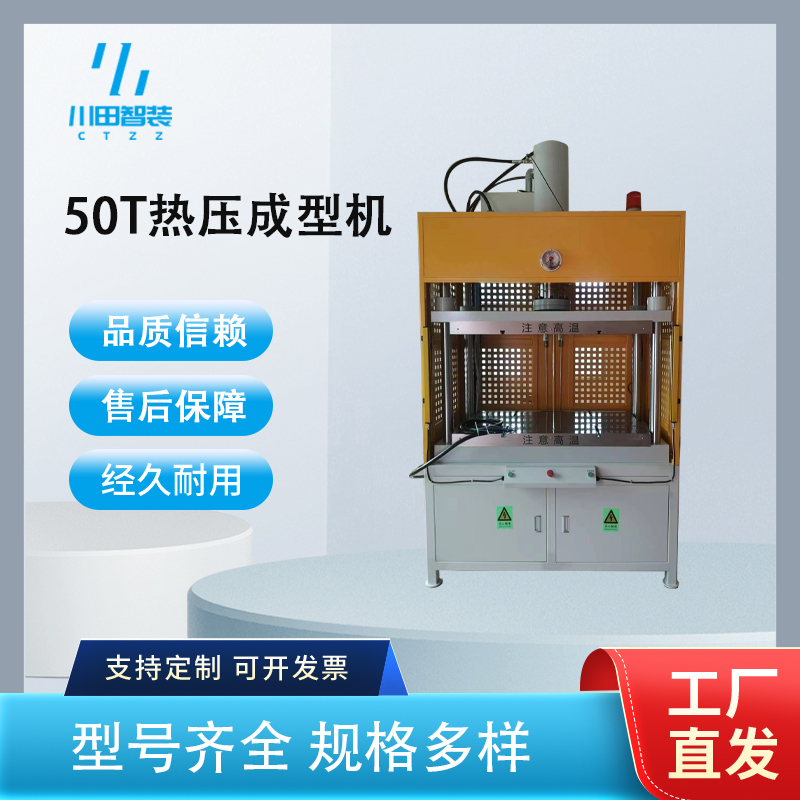
热压成型机(高压成型机/真空热压机)是针对薄膜嵌件装饰与复合材料层压的专用设备,核心由四柱机架、上下加热板、高压气室(或真空腔)、伺服加压系统与温控模块组成。IMD 工艺里,先把 PET/PC 薄膜裁切、印刷,再送入成型机,在 90~150℃ 区间由加热板软化,配合高压空气(0.4~1.0MPa)或真空把薄膜贴合到阳模表面,形成带立体造型的装饰片;后续再注塑背料。区别于普通热压机,它强调板面温度均匀、成型压力可调与薄膜零损伤。川田智能的这类设备采用伺服泵控加压,压力分辨率高、保压稳定,适合多品种小批量换产。
只看总价忽略板面温差:板面温差超过 ±3℃ 就会让薄膜局部过软或欠温,缩水和流痕同时出现,选型时务必要求厂家给出测温报告。
不做薄膜预拉伸评估直接下单:不同厚度和材质的薄膜拉伸率差异大,没打样就批量,破裂率可能翻倍。
真空吸附配置不足:真空度不够或吸附孔布局不合理,薄膜会起皱、跑位,成型后边缘漏白。
忽视快冷定形与节拍:只关心成型压力却没算冷却效率,产量上不去、定型变形大,整线节拍被卡住。
3C 电子外壳:产品薄、造型浅、外观要求高 → 建议选带精密分区控温的高压成型机,板面温差控制在 ±1~2℃,注意薄膜定位与除尘。
汽车仪表盘/内饰:面积大、造型深、批量稳定 → 设备需要更大台面与更高成型压力,关注真空吸附均匀性与换模效率。
家电面板:图案复杂、耐候要求高 → 选温控稳定、可多段升温的机型,注意 IML 与背面结构胶的匹配。
新能源电池壳体装饰件:尺寸中等、一致性严 → 建议高压真空双模、伺服保压,配合自动上下料做节拍。
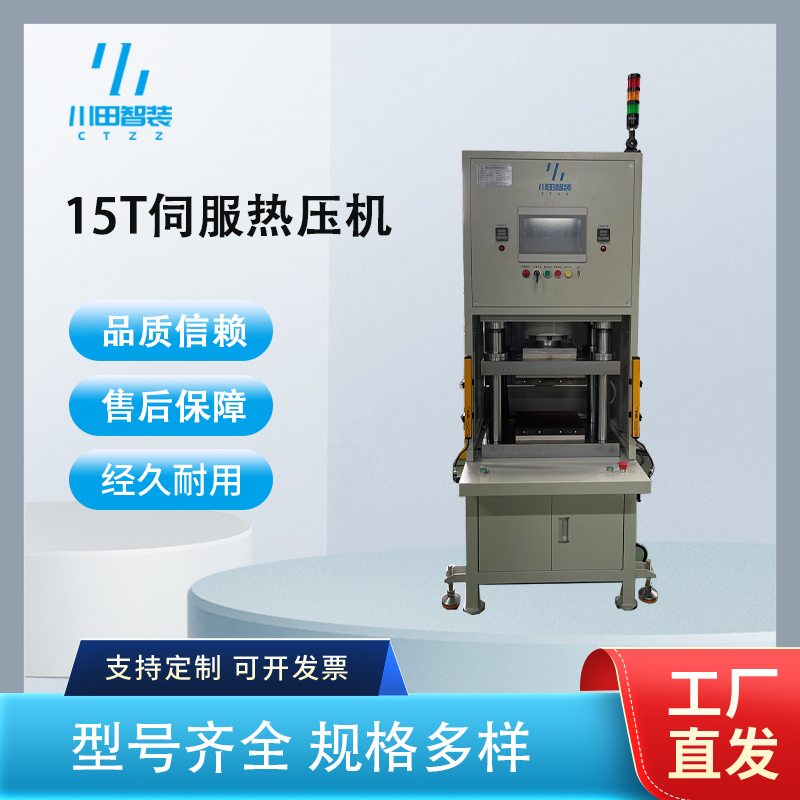
加热板分区:4~6 区独立 PID 控温,板面温差 ≤±2℃ 为佳。
成型压力:IMD 高压成型常用 0.4~1.0MPa 气室压力,对应设备吨位按台面折算。
温控精度:±1~2℃,升温速率 3~8℃/s 可编程。
真空度:≥-0.095MPa,吸附孔按型腔分布。
重复定位精度:±0.01mm,伺服系统保证合模一致。
节拍:单穴约 25~60s,含加热、成型、快冷。
一是伺服化节能替代传统油压与气缸,按需输出省电明显;二是力-温度-位移闭环与成型曲线追溯成为标配,质量问题可回溯;三是非标定制与本地化打样交付权重上升,客户更看重能否上门试模和快速换产。
案例一:东莞某 3C 代工厂的手机后盖 IMD 装饰片。痛点是薄膜预拉伸不均导致四角缩水、图案偏移。川田做法:先由来件评估薄膜材质与拉伸率,选配四区加热板的高压成型机,做试模车间打样,把板面温差调到 ±1.5℃,重新设计真空吸附孔分布,再用伺服保压曲线定形。结果缩水率明显下降,良率从约八成提升到接近九成,换型参数可一键调取。
案例二:佛山一家家电面板厂的 IML 装饰面板。原产线流痕严重。川田智能承接非标改造,定制更大台面与多段升温曲线,配套自动进出料,把冷却定形节拍压缩到约 40s,流痕与橘皮问题明显改善,客户后续把多款面板转至该线生产。
做 IMD/IML 热压成型机,关键看技术体系与本地交付。深圳市川田智能装备有限公司技术源自日本精密装备体系,伺服液压类设备自主研发,自有试模车间可上门打样,支持吨位、台面、滑台、真空系统全维度非标定制,工装夹具配套齐全,老设备也能做伺服节能改造,深圳龙岗近深莞产业带售后响应快,已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链。更多设备资料可访问官网 www.kwdzn.com 查询。
板面温差控制好:四区 PID 控温,±1~2℃ 提升外观良率。
伺服保压稳定:无液压油直驱,压力分辨率高、污染少。
本地打样快:深圳龙岗试模车间,深莞客户可上门验证。
Q1:IMD 和 IML 区别大吗?
A:IMD 多为薄膜与注塑同步,IML 多为预成型片嵌入,设备都可兼容,关键是温控与吸附配置。
Q2:薄膜破裂怎么查?
A:先测拉伸率是否超薄膜上限,再看加热板局部是否过温,最后核对真空吸附是否均匀。
Q3:板面温差怎么验收?
A:要求厂家出测温布点报告,空载与带载各测一次,±2℃ 内算合格。
Q4:小批量换产麻烦吗?
A:川田设备把曲线存为配方,换型调参约几分钟,适合多品种小批量。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房


