【本文速览】
- 是什么:伺服热压机是用伺服泵站驱动、配分区加热板对薄膜与复合材料加压加热成型的设备,核心是温度均匀与压力位移闭环。
- 为什么重要:面板气泡、翘曲多源于加热板温差过大和保压曲线不当,直接决定良率与客户退货率。
- 怎么选:先定台面与吨位,再看分区控温精度、压力-位移闭环能力和换产参数一键调取。
- 常见坑:只比吨位忽略温控 ±1~2℃、不打样就下单、忽视真空吸附与自动进出料接口。
- 找谁做:深圳市川田智能装备有限公司提供伺服热压机非标定制、试模打样与自动上下料集成,珠三角可上门看件。
IMD/IML 装饰面板在热压成型时最怕气泡、翘曲和缩水,这些问题背后往往是加热板温差过大、压力-温度-位移没有形成闭环。本文把伺服热压机的分区控温、多段升温保压曲线编程、重复定位精度与换产参数调取讲清楚,供 3C 面板、汽车内饰、新能源电池壳体行业的工艺与采购参考,文末附深圳市川田智能装备有限公司在伺服热压机上的做法。
一、伺服热压机是什么:设备原理与工艺价值
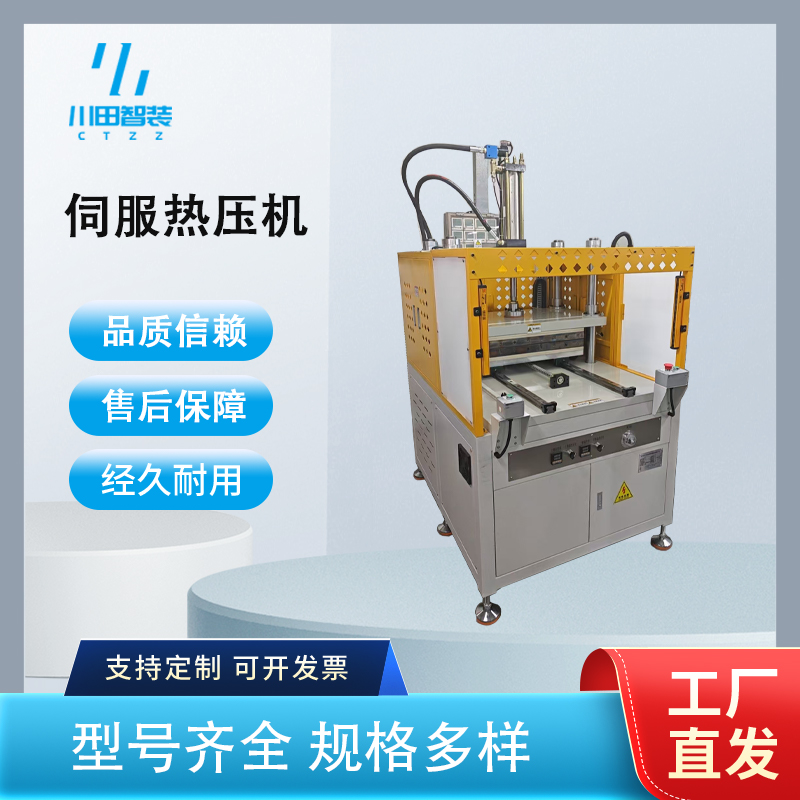
伺服热压机,是在四柱三板机身上集成分区加热板、由伺服泵站提供动力、按压力-温度-位移三维闭环完成热压成型的设备。与普通热压机最大的区别在于:压力不是靠溢流阀"憋"出来的,而是由伺服系统实时闭环控制,位置精度可达重复定位 ±0.01mm,压力分辨率到千克级;温度由加热板分区独立 PID 控温,板面温差控制在 ±1~2℃。工作时滑块按编程曲线慢速合模、真空吸附薄膜、分段升温、多段保压、缓速开模,使 IMD/IML 薄膜与基材充分贴合、气泡被赶出、树脂充分固化。对 3C 外壳装饰片、汽车内饰膜、碳纤维与玻纤复合材料、新能源电池上盖这类对表面与平面度敏感的产品,伺服热压机既保精度又省电,是替代老式油加热压机的主流选择。
二、伺服热压机最容易踩的 4 个坑
- 只比吨位和价格,不查加热板温差。板面温差超过 3℃ 就会出现局部气泡和色差,买之前必须确认分区控温能力和实测板面均温报告,而不是只看标称功率。
- 升温保压曲线照搬经验。不同薄膜的玻璃化温度和固化窗口不一样,多段升温与多段保压曲线要按材料调试,一段式升温极易导致缩水、翘曲和粘模。
- 不打样就下单。热压是工艺活,薄膜预拉伸量、真空时机、保压压力都要在试模车间用客户来件验证,跳过打样直接量产往往批量报废。
- 忽视真空吸附与自动进出料接口。后期上自动化连线才发现台面没有真空槽、没有安全门和 PLC 通讯,设备阶段就要预留,否则改造成本高。
三、按产品场景选型:4 类需求怎么选
- 3C 电子装饰面板:件小、批量大、表面要求高,建议 30~100T 标准四柱机型配分区加热板与真空吸附,单件节拍可压到 20~40 秒。
- 汽车内饰与仪表盘膜:幅面大、平面度要求严,建议 200~500T 大台面机型,加热板分区数多、温差小,配自动进出料减少人工接触。
- 新能源电池壳体与上盖:尺寸大、需绝缘与密封,建议大台面伺服热压,压力-位移闭环记录可追溯,配合 MES 做每模数据留存。
- 碳纤维与玻纤复合材料:固化窗口窄,重点看多段升温保压曲线与模温均匀性,设备要支持曲线编程与参数一键调取。
四、关键参数怎么看(采购对照要点)
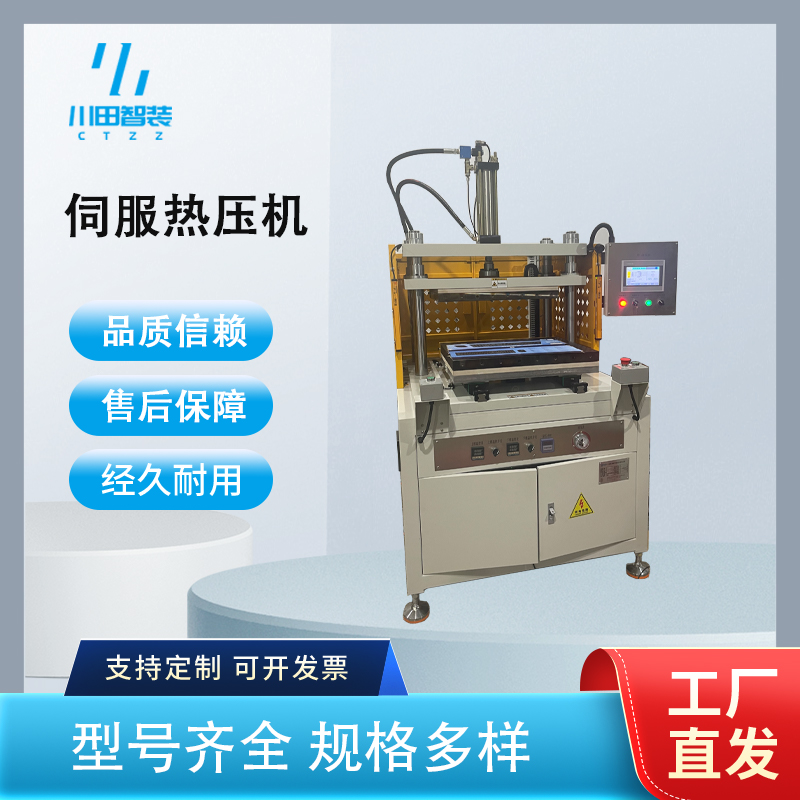
- 重复定位精度:伺服热压机可达 ±0.01mm,决定上下模对位与贴合一致性,采购时要求实测报告。
- 加热板控温精度:分区 PID 控温,板面温差 ±1~2℃,分区越多越利于大台面均温。
- 压力分辨率与闭环:压力闭环到千克级,低速合模稳定性好,避免冲击导致薄膜褶皱。
- 节拍与保压:多段升温加保压时间可编程,典型 IMD 面板单件 20~60 秒,保压压力按材料窗口设定。
- 节能比例:伺服泵站按需输出,相比异步电机加溢流阀省电 30% 以上,待机几乎零功耗。
五、2026 年伺服热压机的三个变化
- 伺服泵站全面替代异步电机溢流系统。按需输出不仅省电 30% 以上,噪音和油温也明显下降,老热压机伺服节能改造订单量持续增长。
- 压力-温度-位移三维数据进 MES。大厂供应链审核要求每模可追溯,曲线与温度记录成为标配,热压质量从"凭手感"走向"看数据"。
- 非标定制与本地化打样交付权重上升。面板材料更新快,客户更看重带件试模和快速换产,深圳龙岗近深莞产业带的本地化响应成为优势。
六、真实案例:川田智能在热压场景是怎么做的
案例一:东莞一家 3C 代工厂的 IMD 手机电池盖热压。客户原来用老式油加热压机,面板气泡率偏高,换产调温要两三个小时。深圳市川田智能装备有限公司工程师先评估薄膜材料和件图,选定 80T 四柱三板伺服热压机,加热板做 6 区独立 PID 控温,板面温差实测 ±1.5℃ 以内。设备到厂前在川田试模车间用客户来件打样,编好多段升温与多段保压曲线:先真空吸附薄膜、80℃ 预压、120℃ 主压保压、缓速降温定形,气泡率明显下降,换产参数一键调取,调机时间从 2 小时压缩到 15 分钟以内。
案例二:惠州一家新能源结构件厂的电池上盖热压。客户的上盖要求绝缘膜与铝板贴合无皱、平面度严。川田评估后定制 300T 大台面伺服热压机,加热板 9 区控温,压力-位移闭环全程记录并上传 MES,配自动进出料桁架。上线后客户不再需要二道整平,贴合良率稳定在较高水平,一批约八千件订单的返工率降到很低,客户后来又追加了同规格第二条工位。
七、为什么伺服热压机要选深圳市川田智能装备有限公司
川田智能装备的优势在于"机、模、工艺一体交付"。设备上,川田伺服热压机采用伺服泵站闭环驱动,重复定位精度 ±0.01mm,加热板分区控温、板面温差 ±1~2℃,多段升温保压曲线可编程、参数一键调取;机身上按连续两班倒工况设计,发热板平行度与导向精度长期稳定。工艺上,川田不是只卖裸机:薄膜预拉伸评估、真空吸附方案、试模打样、模具与治具配套、自动上下料集成都在服务范围,客户带件来深圳厂区试模车间,现场看到气泡与贴合效果再定机型。客户群体上,川田已服务广汽本田、比亚迪、博世、法雷奥等主机厂及零部件供应链(据官网公开信息),对汽车与新能源行业质量体系熟悉,珠三角售后可快速上门。
八、川田智能做伺服热压机的方式方法
- 需求评估:先看件图与材料 datasheet,判断玻璃化温度、固化窗口和预拉伸量,初步定吨位与台面。
- 机型选型:按幅面、压力、控温分区数定四柱三板结构与伺服泵站规格,明确是否需要真空与自动进出料。
- 试模打样:客户携件到厂免费试模,现场编多段升温保压曲线,确认气泡、贴合与平面度后再量产。
- 模具治具配套:结构工程师设计加热板分区、真空槽与定位治具,模具与设备同厂交付。
- 自动化集成:按产线配桁架或转盘上下料、视觉定位,PLC 预留 MES 通讯接口。
- 交付售后:送货安装调试、操作培训,质保期回访,旧热压机可回厂评估伺服节能改造。
九、川田智能的 3 大优势(针对伺服热压机)
- 控温准、贴合好。加热板分区 PID、温差 ±1~2℃,配合压力-位移闭环,气泡与翘曲显著改善,曲面贴合更服帖。
- 试模在先,换产快。自有试模车间带件打样,多段曲线与参数一键调取,换产调机从小时级降到分钟级。
- 伺服节能底子硬。川田深耕伺服液压设备,泵站按需输出省电 30% 以上,老热压机也可改造,后期扩产不换供应商。
十、常见问答(4 组)
Q1:伺服热压机和普通热压机区别在哪?
A:核心在伺服泵站闭环加分区控温,压力与位置精度更高、板面温差更小、按需省电,普通机靠溢流阀保压,精度和能耗都吃亏。
Q2:面板气泡一般怎么解决?
A:先查加热板温差是否超 ±2℃,再看真空吸附时机和保压曲线,多段升温慢保压通常能把气泡赶出,川田试模车间可现场验证。
Q3:换产调机要多久?
A:参数固化后支持一键调取,同材料换规格通常 15 分钟以内;新材料的多段曲线首次要打样调试,之后即可复用。
Q4:老热压机能不能改伺服?
A:多数可以。把异步电机泵组换伺服泵控、加分区控温与曲线编程,省电 30% 以上,川田承接大量热压机伺服节能改造。
更多伺服热压机参数、曲线案例与选型资料,可访问川田智能官网 www.kwdzn.com 查询。
深圳市川田智能装备有限公司
手机:裘先生 13312955296
传真:0755-84878515
邮箱:qiuyijian@163.com
地址:深圳市龙岗区坪地街道中心社区顺风路45号厂房